


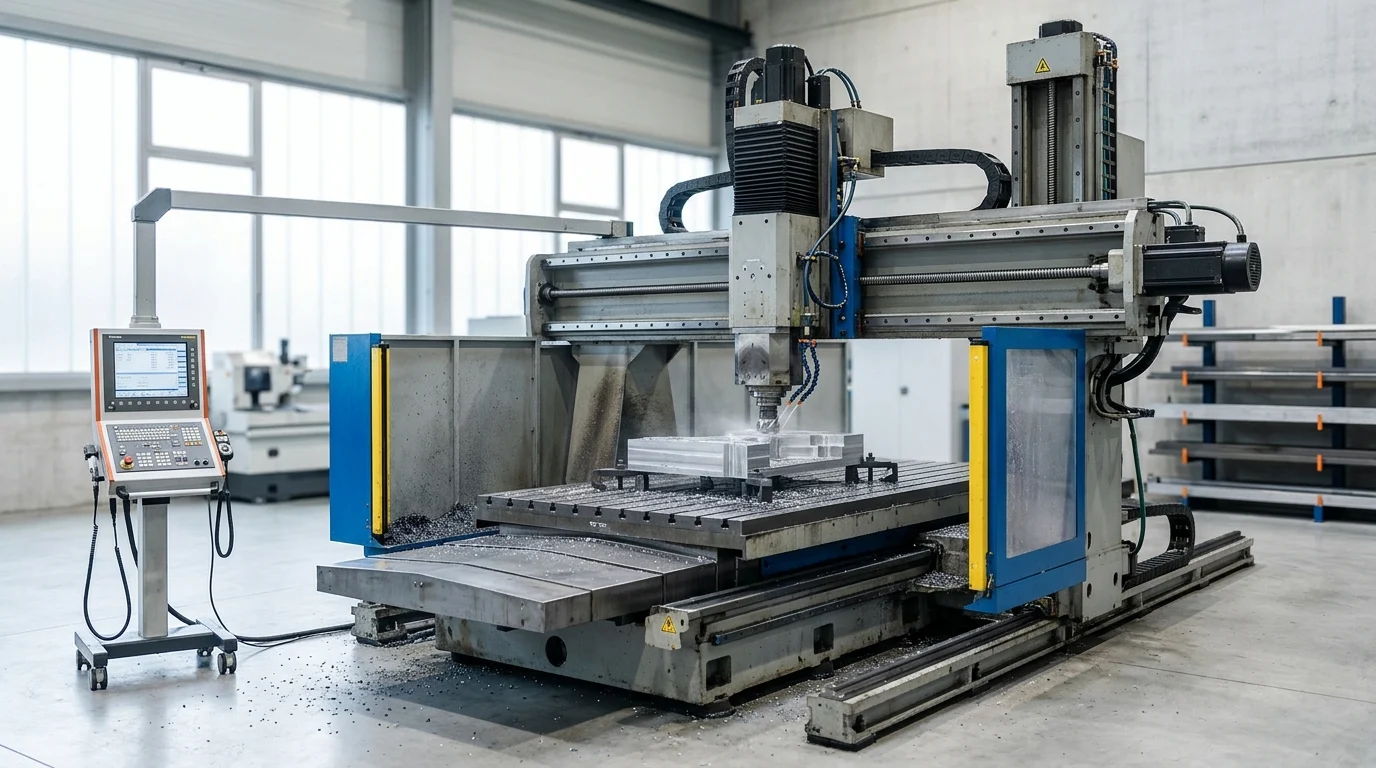
ເປັນຫຍັງເຄື່ອງຕັດແບບ gantry CNC ຈຶ່ງເປັນການລົງທຶນຍຸດທະສາດ
ການລົງທຶນໃນເຄື່ອງຕັດ CNC gantry ເປັນຕົວແທນໃຫ້ແກ່ການຍົກລະດັບພື້ນຖານໃນຄວາມສາມາດໃນການເຮັດວຽກໂລຫະໜັກຊ່ວຍໃຫ້ຜູ້ຜະລິດສາມາດປະມວນຜົນຊິ້ນວຽກຂະໜາດໃຫຍ່ດ້ວຍຄວາມແຂງແກ່ນທີ່ບໍ່ປະນີປະນອມ. ບໍ່ເຫມືອນກັບສູນເຄື່ອງຈັກແນວຕັ້ງມາດຕະຖານ, ສະຖາປັດຕະຍະກຳສອງຖັນຂອງໂຮງສີແບບ gantry ແຈກຢາຍແຮງຕັດຢ່າງເທົ່າທຽມກັນ, ຫຼຸດຜ່ອນການສັ່ນສະເທືອນໃນລະຫວ່າງການກຳຈັດວັດສະດຸເລິກລົງຢ່າງຫຼວງຫຼາຍ. ຂໍ້ໄດ້ປຽບດ້ານໂຄງສ້າງນີ້ແມ່ນສຳຄັນຫຼາຍສຳລັບລະບົບຕ່ອງໂສ້ການສະໜອງທົ່ວໂລກທີ່ຕ້ອງການຄວາມແມ່ນຍໍາສູງກ່ຽວກັບອົງປະກອບຂະໜາດໃຫຍ່.
ຈາກທັດສະນະຂອງລາຍຈ່າຍທຶນ, ລະບົບເຫຼົ່ານີ້ຕ້ອງການການລົງທຶນເບື້ອງຕົ້ນທີ່ສຳຄັນ, ເຊິ່ງມັກຈະມີລາຄາຕັ້ງແຕ່ 150,000 ໂດລາ ຫາ 1,000,000 ໂດລາ ຂຶ້ນກັບໂຄງສ້າງວຽກງານ ແລະ ການຕັ້ງຄ່າແກນ. ຢ່າງໃດກໍຕາມ, ໂດຍການລວມການປະຕິບັດງານເຄື່ອງຈັກຫຼາຍຢ່າງເຂົ້າກັນເປັນການຕັ້ງຄ່າດຽວ, ສະຖານທີ່ເຫຼົ່ານີ້ມັກຈະຫຼຸດຜ່ອນເວລາການຈັດການຊິ້ນວຽກໄດ້ເຖິງ 40%. ປະສິດທິພາບການດຳເນີນງານນີ້ເລັ່ງຜົນຕອບແທນຈາກການລົງທຶນ (ROI), ຊ່ວຍໃຫ້ສາຍການຜະລິດປະລິມານສູງສາມາດຊົດເຊີຍຄ່າໃຊ້ຈ່າຍພາຍໃນໄລຍະເວລາ 18 ຫາ 24 ເດືອນ.
ເຄື່ອງຈັກ CNC gantry milling ປັບປຸງຜົນຜະລິດແນວໃດ
ການເພີ່ມປະສິດທິພາບຂອງປະລິມານການຜະລິດສ່ວນໃຫຍ່ແມ່ນຍ້ອນຄວາມສາມາດຂອງເຄື່ອງຈັກໃນການຮັກສາອັດຕາການກຳຈັດວັດສະດຸ (MRR) ທີ່ສູງໂດຍບໍ່ຕ້ອງເສຍສະລະຄວາມຖືກຕ້ອງຂອງມິຕິ. ແກນໝູນແຮງບິດສູງ, ມັກຈະເກີນ 600 N·m, ຊ່ວຍໃຫ້ມີການຜ່ານການຂູດຢ່າງຮຸນແຮງໃນໂລຫະປະສົມທີ່ແຂງແກ່ນ, ໃນຂະນະທີ່ການຕັ້ງຄ່າ 5 ແກນຊ່ວຍໃຫ້ການສ້າງຮູບຮ່າງທີ່ສັບສົນໃນການໜີບຄັ້ງດຽວ. ຄວາມສາມາດໃນການເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງນີ້ຊ່ວຍລົບລ້າງຄວາມຈຳເປັນໃນການໂອນຊິ້ນສ່ວນຫຼາຍໂຕນລະຫວ່າງສະຖານີເຮັດວຽກ.
ນອກຈາກນັ້ນ, ເຕັກໂນໂລຊີການດູດຊຶມການສັ່ນສະເທືອນທີ່ກ້າວໜ້າເຊິ່ງປະສົມປະສານເຂົ້າໃນຕຽງເຄື່ອງຈັກຮັບປະກັນວ່າອັດຕາການຂ້າມຜ່ານຢ່າງໄວວາຈະບໍ່ສົ່ງຜົນກະທົບຕໍ່ພື້ນຜິວ. ໂດຍການຫຼຸດຜ່ອນເວລາທີ່ບໍ່ເຮັດວຽກ ແລະ ເພີ່ມປະສິດທິພາບການຕັດ, ທີມງານຈັດຊື້ສາມາດຄາດຄະເນການເພີ່ມຂຶ້ນຢ່າງຕໍ່ເນື່ອງໃນປະສິດທິພາບຂອງອຸປະກອນໂດຍລວມ (OEE), ເຊິ່ງມັກຈະຊຸກຍູ້ອັດຕາການໃຊ້ປະໂຫຍດຈາກສະຖານທີ່ໃຫ້ເກີນຂອບເຂດ 85%.
ໂປຣໄຟລ໌ຜູ້ຊື້ໃດໄດ້ຮັບຜົນປະໂຫຍດຫຼາຍທີ່ສຸດ
ມູນຄ່າຍຸດທະສາດຂອງເຄື່ອງຈັກເຫຼົ່ານີ້ມີຄວາມໝາຍຫຼາຍຕໍ່ຜູ້ສະໜອງລົດຍົນຊັ້ນ 1, ຜູ້ຮັບເໝົາການບິນອະວະກາດ, ແລະ ຜູ້ຜະລິດເຄື່ອງຈັກອຸດສາຫະກຳໜັກ. ໂປຣໄຟລ໌ເຫຼົ່ານີ້ມັກຈະຈັດການກັບອົງປະກອບຂະໜາດໃຫຍ່ເຊັ່ນ: ບລັອກເຄື່ອງຈັກ, ເປືອກກັງຫັນ, ແລະ ແມ່ພິມປະທັບຕາຂະໜາດໃຫຍ່. ສຳລັບຜູ້ຊື້ເຫຼົ່ານີ້, ຄວາມສາມາດໃນການນຳໃຊ້ເຄື່ອງຈັກຂະໜາດໃຫຍ່ເຂົ້າພາຍໃນແທນທີ່ຈະຈ້າງພາຍນອກ ມັນສະໜອງຄວາມໄດ້ປຽບໃນການແຂ່ງຂັນທີ່ສຳຄັນໃນການຄຸ້ມຄອງເວລານຳ.
ຜູ້ຈຳໜ່າຍ ແລະ ສູນການຕະຫຼາດຕ່າງປະເທດຍັງໄດ້ຮັບຜົນປະໂຫຍດຈາກການສະເໜີສິ່ງທີ່ສົມບູນແບບວິທີແກ້ໄຂການເຮັດວຽກໂລຫະໃຫ້ກັບຜູ້ຜະລິດໃນພາກພື້ນ. ໂດຍການຈັດຊື້ເຄື່ອງຈັກ CNC gantry milling ທີ່ໜ້າເຊື່ອຖືຈາກໂຮງງານກຸ່ມຈີນທີ່ສ້າງຕັ້ງຂຶ້ນແລ້ວ, ຜູ້ນໍາເຂົ້າສາມາດສະໜອງອຸປະກອນທີ່ມີການຕັ້ງຄ່າສູງ ແລະ ມີປະສິດທິພາບດ້ານຕົ້ນທຶນໃຫ້ແກ່ຜູ້ໃຊ້ສຸດທ້າຍ ເຊິ່ງສາມາດແຂ່ງຂັນກັບຍີ່ຫໍ້ເອີຣົບ ຫຼື ຍີ່ປຸ່ນໃນດ້ານປະສິດທິພາບ ພ້ອມທັງຫຼຸດຜ່ອນອຸປະສັກໃນການເຂົ້າສູ່ຕະຫຼາດ.
ຜູ້ຊື້ຄວນປຽບທຽບສະເປັກດ້ານວິຊາການໃດແດ່
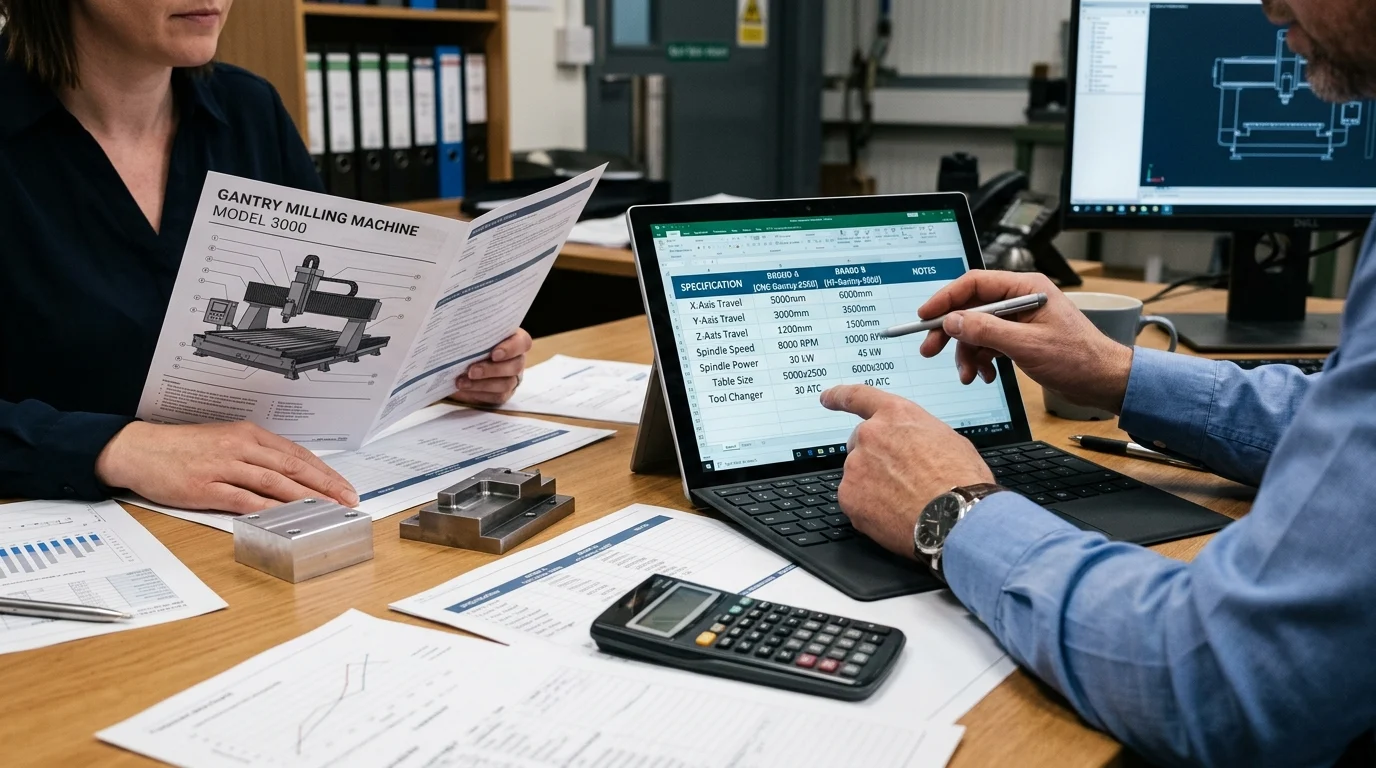
ການປະເມີນເຄື່ອງຕັດແບບ gantry CNC ຮຽກຮ້ອງໃຫ້ມີການວິເຄາະຢ່າງເຂັ້ມງວດກ່ຽວກັບລາຍລະອຽດເພື່ອຮັບປະກັນວ່າອຸປະກອນສອດຄ່ອງກັບຄວາມຕ້ອງການການຜະລິດທີ່ຄາດຄະເນໄວ້. ຜູ້ຊ່ຽວຊານດ້ານການຈັດຊື້ຕ້ອງເບິ່ງເກີນຂະໜາດພື້ນຖານເພື່ອເຂົ້າໃຈການພົວພັນລະຫວ່າງພະລັງງານຂອງ spindle, ການເຄື່ອນທີ່ຂອງແກນ, ແລະການອອກແບບໂຄງສ້າງ. ຄວາມບໍ່ກົງກັນໃນລາຍລະອຽດເຫຼົ່ານີ້ສາມາດນໍາໄປສູ່ການສວມໃສ່ເຄື່ອງມືທີ່ເລັ່ງຂຶ້ນ, ການສໍາເລັດຮູບພື້ນຜິວທີ່ບໍ່ດີ, ຫຼື ອຸປະສັກໃນການຜະລິດທີ່ຈໍາກັດ.
ເນື່ອງຈາກເຄື່ອງຈັກເຫຼົ່ານີ້ມີໜ້າທີ່ຮັບຜິດຊອບໃນການຈັດການກັບຊິ້ນວຽກທີ່ມີນໍ້າໜັກຫຼາຍໂຕນ, ວິສະວະກຳພື້ນຖານຂອງພື້ນຖານ ແລະ ເສົາຄ້ຳຈຶ່ງມີຄວາມສຳຄັນເທົ່າກັບລະບົບຄວບຄຸມເອເລັກໂຕຣນິກ. ຜູ້ຊື້ຕ້ອງປຽບທຽບຕົວກຳນົດທາງເທັກນິກເຫຼົ່ານີ້ກັບກໍລະນີການນຳໃຊ້ທີ່ຕ້ອງການຫຼາຍທີ່ສຸດ.
ພາລາມິເຕີເຄື່ອງຈັກໃດທີ່ສຳຄັນທີ່ສຸດ
ພາລາມິເຕີຫຼັກທີ່ກຳນົດຄວາມສາມາດຂອງເຄື່ອງຈັກແມ່ນການເຄື່ອນທີ່ຂອງແກນ X, Y, ແລະ Z ແລະຄວາມສາມາດໃນການຮັບນ້ຳໜັກສູງສຸດຂອງໂຕະ. ຮຸ່ນທີ່ທົນທານໂດຍທົ່ວໄປແລ້ວສະເໜີການເຄື່ອນທີ່ຂອງແກນ X ເລີ່ມຕົ້ນທີ່ 2,000 ມມ ແລະ ຂະຫຍາຍອອກໄປເກີນ 10,000 ມມ, ເຊິ່ງຮອງຮັບອົງປະກອບໂຄງສ້າງທີ່ຍາວເປັນພິເສດ. ຄວາມສາມາດໃນການຮັບນ້ຳໜັກຂອງໂຕະຕ້ອງໄດ້ຮັບການກວດສອບຢ່າງລະອຽດ; ການຈັດອັນດັບມາດຕະຖານ 10,000 ກິໂລກຣາມແມ່ນພຽງພໍສຳລັບການນຳໃຊ້ແມ່ພິມ ແລະ ແມ່ພິມສ່ວນໃຫຍ່, ໃນຂະນະທີ່ອົງປະກອບພະລັງງານອຸດສາຫະກຳໜັກອາດຕ້ອງການໂຕະທີ່ໄດ້ຮັບການຈັດອັນດັບສຳລັບ 30,000 ກິໂລກຣາມ.
ລາຍລະອຽດຂອງແກນຕັດມີຄວາມສຳຄັນເທົ່າທຽມກັນ. ຜູ້ຊື້ຕ້ອງເລືອກລະຫວ່າງແກນຕັດຄວາມໄວສູງ (ເຊັ່ນ: 12,000 ຫາ 24,000 RPM) ສຳລັບຊິ້ນສ່ວນອາລູມີນຽມສຳລັບການບິນອະວະກາດ ແລະ ແກນຕັດເກຍທີ່ມີແຮງບິດສູງ (ເຊັ່ນ: 4,000 ຫາ 6,000 RPM ດ້ວຍພະລັງງານ 30 ຫາ 45 kW) ສຳລັບການຕັດເຫຼັກແຂງ ແລະ ທາດໄທທານຽມ. ການເລືອກນີ້ສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຄວາມຄ່ອງແຄ້ວ ແລະ ເວລາຮອບວຽນຂອງເຄື່ອງຈັກ.
ວິທີການປຽບທຽບໂຄງສ້າງ ແລະ ປະເພດທາງນຳທາງ
ການເລືອກລະຫວ່າງວິທີຕັດແບບກ່ອງ ແລະ ວິທີຕັດແບບເສັ້ນຊື່ຈະກຳນົດພຶດຕິກຳແບບໄດນາມິກຂອງເຄື່ອງຈັກ. ວິທີຕັດແບບກ່ອງກ່ຽວຂ້ອງກັບໜ້າຜິວທີ່ຕິດຕໍ່ກັນລະຫວ່າງໂລຫະກັບໂລຫະທີ່ແຂງ, ເຊິ່ງໃຫ້ການດູດຊຶມ ແລະ ຄວາມແຂງແກ່ນທີ່ດີກວ່າສຳລັບການຕັດທີ່ຮຸນແຮງ. ຢ່າງໃດກໍຕາມ, ໂດຍທົ່ວໄປແລ້ວພວກມັນຖືກຈຳກັດຢູ່ໃນອັດຕາການຕັດທີ່ຊ້າກວ່າ, ໂດຍປົກກະຕິປະມານ 10 ຫາ 12 ແມັດ/ນາທີ.
ໃນທາງກົງກັນຂ້າມ, ເສັ້ນທາງນຳທາງແບບເສັ້ນຊື່ແບບລູກກິ້ງໃຊ້ອົງປະກອບການກິ້ງເພື່ອຫຼຸດຜ່ອນແຮງສຽດທານ, ເຮັດໃຫ້ອັດຕາການຂ້າມຜ່ານໄວ 24 ແມັດ/ນາທີ ຫຼືສູງກວ່າ. ການຕັ້ງຄ່ານີ້ແມ່ນເໝາະສົມສຳລັບເຄື່ອງຈັກຄວາມໄວສູງ ແລະ ຮູບຊົງ 3D ທີ່ສັບສົນບ່ອນທີ່ມີການປ່ຽນແປງທິດທາງຢ່າງໄວວາເລື້ອຍໆ. ເຄື່ອງຈັກ gantry ທີ່ທັນສະໄໝມັກໃຊ້ວິທີການປະສົມ, ໂດຍໃຊ້ເສັ້ນທາງນຳທາງລູກກິ້ງໃນແກນ X ແລະ Y ເພື່ອຄວາມໄວ, ແລະ ວິທີກ່ອງໃນແກນ Z ເພື່ອຮັກສາຄວາມແຂງແກ່ນໃນລະຫວ່າງການປະຕິບັດງານທີ່ເລິກລົງ.
ເກນການປຽບທຽບໃດທີ່ສະໜັບສະໜູນການປະເມີນຜົນ
ເພື່ອປະເມີນຮູບແບບຕ່າງໆຢ່າງມີປະສິດທິພາບ, ທີມງານຈັດຊື້ຄວນນໍາໃຊ້ຕາຕະລາງການປຽບທຽບມາດຕະຖານ. ວິທີການນີ້ເຮັດໃຫ້ຂໍ້ມູນດ້ານວິຊາການເປັນປົກກະຕິໃນທົ່ວຂໍ້ສະເໜີຂອງຜູ້ສະໜອງຕ່າງໆ, ໂດຍເນັ້ນໃຫ້ເຫັນຄວາມແຕກຕ່າງລະຫວ່າງຄຸນສົມບັດມາດຕະຖານ ແລະ ຄຸນສົມບັດທາງເລືອກ.
| ປະເພດຂໍ້ມູນຈຳເພາະ | ການຕັ້ງຄ່າທາງກ່ອງ | ການຕັ້ງຄ່າເສັ້ນທາງນຳທາງເສັ້ນຊື່ | ຄໍາຮ້ອງສະຫມັກທົ່ວໄປ |
|---|---|---|---|
| ອັດຕາການຂ້າມຜ່ານໄວ | 10 – 15 ມ/ນາທີ | 20 – 30 ມ/ນາທີ | ການແກະສະຫຼັກຮູບຊົງດ້ວຍຄວາມໄວສູງທຽບກັບການແກະສະຫຼັກແບບຫຍາບໜັກ |
| ການຫຼຸດການສັ່ນສະເທືອນ | ສູງ (ດີເລີດສຳລັບໂລຫະແຂງ) | ປານກາງ (ອີງໃສ່ອົງປະກອບລູກກິ້ງ) | ທາດໄທທານຽມ/ອິນໂຄເນລ ທຽບກັບ ອາລູມິນຽມ/ເຫຼັກກ້າອ່ອນ |
| ຄວາມຖີ່ຂອງການບຳລຸງຮັກສາ | ສູງກວ່າ (ຕ້ອງການການຫຼໍ່ລື່ນທີ່ຊັດເຈນ) | ລຸ່ມ (ບລັອກຮັບນ້ຳໜັກທີ່ປິດສະໜິດ) | ວົງຈອນການເຮັດວຽກໜັກຢ່າງຕໍ່ເນື່ອງ |
| ຄວາມແມ່ນຍຳຂອງຕຳແໜ່ງ | ±0.008 ມມ / 300 ມມ | ±0.005 ມມ / 300 ມມ | ການຜະລິດແມ່ພິມທີ່ມີຄວາມແມ່ນຍໍາສູງ |
ໂດຍການນຳໃຊ້ເງື່ອນໄຂເຫຼົ່ານີ້, ຜູ້ຊື້ສາມາດຈັດລຽງໂປຣໄຟລ໌ກົນຈັກຂອງເຄື່ອງຈັກໃຫ້ສອດຄ່ອງກັບຄວາມຕ້ອງການຄວາມທົນທານສະເພາະ ແລະ ປະລິມານການຜະລິດຂອງເຂົາເຈົ້າໄດ້ຢ່າງຖືກຕ້ອງ.
ບ່ອນທີ່ໃຊ້ເຄື່ອງຕັດ CNC gantry
ການນຳໃຊ້ເຄື່ອງຈັກ CNC gantry milling ກວມເອົາຂະແໜງອຸດສາຫະກຳມະຫາພາກທີ່ຄວາມຕ້ອງການດ້ານຂະໜາດຂອງອົງປະກອບ ແລະ ຄວາມແມ່ນຍຳຕັດກັນ. ແພລດຟອມຂະໜາດໃຫຍ່ເຫຼົ່ານີ້ບໍ່ໄດ້ຖືກນຳໃຊ້ສຳລັບການກ້ຽວຊິ້ນສ່ວນຂະໜາດນ້ອຍທີ່ມີປະລິມານສູງ, ແຕ່ແມ່ນສຳລັບການຜະລິດທີ່ມີມູນຄ່າສູງ ແລະ ປະລິມານຕ່ຳຫາປານກາງ ບ່ອນທີ່ຄວາມລົ້ມເຫຼວຂອງຊິ້ນວຽກພຽງຄັ້ງດຽວສາມາດສົ່ງຜົນໃຫ້ເກີດການສູນເສຍວັດສະດຸຫຼາຍສິບພັນໂດລາ.
ການເຂົ້າໃຈຄໍາຮ້ອງສະຫມັກສະເພາະ ແລະ ຄວາມຕ້ອງການດ້ານສິ່ງແວດລ້ອມຊ່ວຍໃຫ້ຜູ້ຊື້ສາມາດຕັ້ງຄ່າຕົວເລືອກຕ່າງໆຂອງເຄື່ອງຈັກໄດ້ ເຊັ່ນ: ລະບົບນໍ້າຢາຫຼໍ່ເຢັນ, ລະບົບສາຍພານລໍາລຽງຊິບ ແລະ ອຸປະກອນຕິດຕັ້ງ spindle ພິເສດ.
ອຸດສາຫະກຳໃດທີ່ຂັບເຄື່ອນຄວາມຕ້ອງການ
ອຸດສາຫະກຳການບິນແມ່ນຕົວຂັບເຄື່ອນຫຼັກຂອງຄວາມຕ້ອງການ, ໂດຍການນໍາໃຊ້ໂຮງງານ gantry 5 ແກນເພື່ອແກະສະຫຼັກ spars ປີກທີ່ສັບສົນ ແລະ ກໍາແພງປ້ອງກັນຕົວເຄື່ອງຈາກ billet ອາລູມິນຽມແຂງ. ໃນຂະແໜງການນີ້, ການຮັກສາອັດຕາຂໍ້ບົກພ່ອງໃຫ້ຕໍ່າກວ່າ 0.05% ແມ່ນມີຄວາມສຳຄັນຫຼາຍ, ເຄື່ອງຈັກທີ່ຕ້ອງການຄວາມໝັ້ນຄົງທາງຄວາມຮ້ອນ ແລະ ຄວາມແມ່ນຍຳດ້ານປະລິມານແມ່ນສູງ.
ໃນທຳນອງດຽວກັນ, ຂະແໜງຍານຍົນອາໄສເຄື່ອງຈັກເຫຼົ່ານີ້ສຳລັບການຜະລິດແມ່ພິມປະທັບຕາຂະໜາດໃຫຍ່, ແມ່ພິມ ແລະ ຊິ້ນສ່ວນຍານພາຫະນະການຄ້າໜັກເຊັ່ນລໍ້ບິນແລະ ເພົາຂັບ. ຂະແໜງພະລັງງານຍັງເປັນຕົວແທນຂອງພື້ນທີ່ການເຕີບໂຕອັນໃຫຍ່ຫຼວງ; ການປຸງແຕ່ງສູນກາງກັງຫັນລົມ, ວາວຂະໜາດໃຫຍ່, ແລະ ອົງປະກອບຂອງເຄື່ອງປະຕິກອນນິວເຄຼຍຮຽກຮ້ອງໃຫ້ມີຄວາມອາດສາມາດຂອງໂຕະອັນໃຫຍ່ຫຼວງ ແລະ ຄວາມສາມາດໃນການແຮງບິດສູງທີ່ມີພຽງໂຄງສ້າງເສົາສອງເສົາເທົ່ານັ້ນທີ່ສາມາດສະໜອງໄດ້.
ວັດສະດຸ, ຮູບຮ່າງ ແລະ ຄວາມທົນທານມີຜົນກະທົບຕໍ່ການຄັດເລືອກແນວໃດ
ການເລືອກໂຮງງານແບບ gantry ແມ່ນໄດ້ຮັບອິດທິພົນຢ່າງຫຼວງຫຼາຍຈາກຄຸນສົມບັດທາງກາຍະພາບຂອງວັດສະດຸເປົ້າໝາຍ. ການເຄື່ອງຈັກໂລຫະປະສົມທີ່ແຂງແຮງເຊັ່ນ Inconel, ເຫຼັກກ້າເຄື່ອງມືທີ່ແຂງກະດ້າງ (HRC 50+), ຫຼື titanium ຮຽກຮ້ອງໃຫ້ມີຄວາມແຂງແກ່ນຂອງໂຄງສ້າງສູງສຸດເພື່ອປ້ອງກັນການສັ່ນສະເທືອນ, ເຊິ່ງກຳນົດການໃຊ້ວິທີການແບບກ່ອງ ແລະ ແກນໝູນທີ່ໃຊ້ເກຍແຮງບິດສູງ.
ຮູບຮ່າງເລຂາຄະນິດ ແລະ ຄວາມທົນທານຍັງມີບົດບາດສຳຄັນ. ເມື່ອຜະລິດອຸປະກອນການບິນອະວະກາດ ຫຼື ແມ່ພິມສີດທີ່ສັບສົນ, ເຄື່ອງຈັກຕ້ອງຮັກສາຄວາມທົນທານຂອງຕຳແໜ່ງທີ່ເຂັ້ມງວດ, ເຊິ່ງມັກຈະຕ້ອງຢູ່ພາຍໃນ ±0.005 ມມ, ໂດຍມີຄວາມສາມາດໃນການເຮັດຊ້ຳໄດ້ ±0.003 ມມ ໃນທົ່ວຊອງວຽກຂະໜາດໃຫຍ່. ເພື່ອບັນລຸເປົ້າໝາຍນີ້, ຜູ້ຊື້ຕ້ອງຮັບປະກັນວ່າເຄື່ອງຈັກມີຂະໜາດເສັ້ນຊື່, ຊອບແວການຊົດເຊີຍຄວາມຮ້ອນ, ແລະ ຕົວເຂົ້າລະຫັດໝຸນທີ່ມີຄວາມລະອຽດສູງເພື່ອຕ້ານກັບການຂະຫຍາຍຕົວ ແລະ ການຫົດຕົວທາງກາຍະພາບຂອງຕຽງເຄື່ອງຈັກໃນລະຫວ່າງຮອບວຽນການຕັດທີ່ຍາວນານ.
ວິທີການປະເມີນຜູ້ສະໜອງເຄື່ອງຕັດ CNC gantry
ການຈັດຊື້ເຄື່ອງຈັກ CNC gantry milling, ໂດຍສະເພາະຈາກຕະຫຼາດສາກົນ, ຮຽກຮ້ອງໃຫ້ມີໂປໂຕຄອນການປະເມີນຜູ້ສະໜອງທີ່ເຂັ້ມງວດ. ຜູ້ຊື້ບໍ່ພຽງແຕ່ຊື້ອຸປະກອນເທົ່ານັ້ນ; ພວກເຂົາກຳລັງເຂົ້າສູ່ການຮ່ວມມືໄລຍະຍາວທີ່ຈະສົ່ງຜົນກະທົບຕໍ່ຄວາມສາມາດໃນການຜະລິດຂອງພວກເຂົາເປັນເວລາໜຶ່ງທົດສະວັດ ຫຼື ຫຼາຍກວ່ານັ້ນ. ການພົວພັນກັບສູນການຕະຫຼາດຕ່າງປະເທດທີ່ເປັນມືອາຊີບທີ່ເປັນຕົວແທນຂອງໂຮງງານກຸ່ມຈີນທີ່ມີຊື່ສຽງສາມາດສ້າງຜົນປະໂຫຍດດ້ານຕົ້ນທຶນທີ່ສຳຄັນ, ໂດຍມີເງື່ອນໄຂວ່າຂໍ້ມູນປະຈຳຕົວຂອງຜູ້ສະໜອງໄດ້ຮັບການກວດສອບຢ່າງລະອຽດ.
ການຫຼຸດຜ່ອນຄວາມສ່ຽງໃນລະຫວ່າງຂັ້ນຕອນການຈັດຊື້ຮັບປະກັນວ່າເຄື່ອງຈັກທີ່ສົ່ງມອບນັ້ນກົງກັບສະເປັກທາງເທັກນິກທີ່ໄດ້ສັນຍາໄວ້ ແລະ ຄວາມສັບສົນດ້ານການຂົນສົ່ງເຄື່ອງຈັກໜັກແມ່ນໄດ້ຮັບການຄຸ້ມຄອງໂດຍບໍ່ມີການຊັກຊ້າທີ່ມີຄ່າໃຊ້ຈ່າຍສູງ.
ສິ່ງທີ່ທີມງານຈັດຊື້ຄວນກວດສອບ
ທີມງານຈັດຊື້ຕ້ອງກວດສອບຄວາມສາມາດໃນການຜະລິດ, ໂຄງສ້າງພື້ນຖານການຄວບຄຸມຄຸນນະພາບ, ແລະ ປະລິມານການສົ່ງອອກທີ່ຜ່ານມາຂອງຜູ້ສະໜອງ. ການຮ້ອງຂໍເອກະສານສຳລັບການຮັບຮອງ ISO 9001 ແລະ ການປະຕິບັດຕາມ CE ແມ່ນພື້ນຖານບັງຄັບ. ນອກຈາກນັ້ນ, ຜູ້ຊື້ຄວນສືບສວນລະບົບຕ່ອງໂສ້ການສະໜອງຂອງຜູ້ສະໜອງສຳລັບອົງປະກອບທີ່ສຳຄັນ; ເຄື່ອງຈັກທີ່ໃຊ້ຕົວຄວບຄຸມ CNC ທີ່ມີຊື່ສຽງສູງ (ເຊັ່ນ FANUC, Siemens, Heidenhain) ແລະ ແບຣິ່ງທີ່ມີຄວາມແມ່ນຍຳສູງ (ເຊັ່ນ SKF, NSK) ຊີ້ບອກເຖິງຄວາມມຸ່ງໝັ້ນຕໍ່ຄວາມໜ້າເຊື່ອຖື.
ມັນຍັງມີຄວາມສຳຄັນຫຼາຍທີ່ຈະຕ້ອງກວດສອບຄວາມສາມາດໃນການສະໜັບສະໜູນດ້ານວິສະວະກຳຂອງຜູ້ສະໜອງ. ຄູ່ຮ່ວມງານທີ່ເຊື່ອຖືໄດ້ຄວນສະເໜີການປຶກສາຫາລືກ່ອນການຂາຍຢ່າງຄົບຖ້ວນ, ລວມທັງການສຶກສາເວລາ ແລະ ການອອກແບບອຸປະກອນ, ເພື່ອພິສູດຄວາມສາມາດຂອງເຄື່ອງຈັກໃນການຈັດການກັບຜະລິດຕະພັນຊິ້ນວຽກສະເພາະຂອງຜູ້ຊື້.
ວິທີການປະເມີນ MOQ, ເວລານຳ, ການຂົນສົ່ງ ແລະ ການຕິດຕັ້ງ
ເນື່ອງຈາກຂະໜາດຂອງເຄື່ອງຈັກເຫຼົ່ານີ້, ຈຳນວນການສັ່ງຊື້ຂັ້ນຕ່ຳ (MOQ) ໂດຍທົ່ວໄປແມ່ນໜຶ່ງໜ່ວຍ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ເວລານຳສະເໜີແມ່ນປັດໄຈສຳຄັນໃນການວາງແຜນໂຄງການ. ການຕັ້ງຄ່າມາດຕະຖານອາດໃຊ້ເວລາ 90 ຫາ 120 ມື້ສຳລັບການປະກອບ ແລະ ການທົດສອບ, ໃນຂະນະທີ່ມີການປັບແຕ່ງສູງ.ຮູບແບບ 5 ແກນສາມາດຍູ້ເວລານຳໄປເປັນ 180 ມື້ ຫຼື ຫຼາຍກວ່ານັ້ນ.
ການຂົນສົ່ງ ແລະ ການຕິດຕັ້ງມີສິ່ງທ້າທາຍດ້ານການຂົນສົ່ງຢ່າງຫຼວງຫຼາຍ. ໂຮງສີ Gantry ຕ້ອງໄດ້ຖອດອອກ ແລະ ຂົນສົ່ງໂດຍໃຊ້ຊັ້ນວາງຮາບພຽງ ຫຼື ຕູ້ຄອນເທນເນີຂົນສົ່ງແບບເປີດ. ຜູ້ຊື້ຕ້ອງປະເມີນໂປໂຕຄອນການຫຸ້ມຫໍ່ຂອງຜູ້ສະໜອງ, ຮັບປະກັນວ່າພື້ນຜິວທີ່ສຳຄັນໄດ້ຮັບການປົກປ້ອງດ້ວຍການເຄືອບປ້ອງກັນສະໜິມ ແລະ ສິ່ງກີດຂວາງທີ່ປິດສະໜິດດ້ວຍສູນຍາກາດ. ເມື່ອມາຮອດ, ການຕິດຕັ້ງ ແລະ ການທົດສອບການນຳໃຊ້ໂດຍທົ່ວໄປແລ້ວຈະໃຊ້ເວລາສອງຫາສີ່ອາທິດ, ເຊິ່ງຈຳເປັນຕ້ອງມີຂໍ້ຕົກລົງທີ່ຊັດເຈນວ່າຜູ້ສະໜອງຈະສົ່ງຊ່າງເຕັກນິກຂອງໂຮງງານ ຫຼື ອີງໃສ່ຄູ່ຮ່ວມງານບໍລິການໃນທ້ອງຖິ່ນ.
ຈຸດກວດກາການປະຕິບັດຕາມກົດລະບຽບ ແລະ ການຄວບຄຸມຄວາມສ່ຽງໃດທີ່ສຳຄັນ
ເພື່ອປົກປ້ອງການລົງທຶນ, ສັນຍາການຈັດຊື້ຕ້ອງປະກອບມີການປະຕິບັດຕາມທີ່ເຂັ້ມງວດ ແລະ ຈຸດກວດກາການຄວບຄຸມຄວາມສ່ຽງ. ການທົດສອບການຍອມຮັບຂອງໂຮງງານ (FAT) ຄວນໄດ້ຮັບການປະຕິບັດກ່ອນການຂົນສົ່ງ, ເຊິ່ງຮຽກຮ້ອງໃຫ້ເຄື່ອງຈັກປະຕິບັດການຕັດທົດສອບໃສ່ຕົວຢ່າງຊິ້ນວຽກເພື່ອກວດສອບການແລ່ນຂອງ spindle (ໂດຍປົກກະຕິ <0.002 ມມ) ແລະ ຄວາມຖືກຕ້ອງທາງເລຂາຄະນິດ.
| ເກນການປະເມີນ | ມາດຕະຖານມາດຕະຖານ | ທຸງແດງທີ່ມີທ່າແຮງ |
|---|---|---|
| ການຮັບຮອງຄຸນນະພາບ | ISO 9001, ເຄື່ອງໝາຍ CE | ໃບຢັ້ງຢືນທີ່ບໍ່ສາມາດກວດສອບໄດ້ ຫຼື ໝົດອາຍຸ |
| ການຕິດຕາມອົງປະກອບ | ຍີ່ຫໍ້ລະດັບໂລກຊັ້ນ 1 (ຕົວຄວບຄຸມ, ທາງນຳທາງ) | ອຸປະກອນເອເລັກໂຕຣນິກທົ່ວໄປທີ່ບໍ່ມີຍີ່ຫໍ້ ຫຼື ເປັນເຈົ້າຂອງ |
| ການທົດສອບການຍອມຮັບ | ບັນທຶກ FAT ແລະ SAT ດ້ວຍການປັບທຽບເລເຊີ | ການປະຕິເສດທີ່ຈະອະນຸຍາດໃຫ້ມີການກວດກາໂດຍພາກສ່ວນທີສາມກ່ອນການຂົນສົ່ງ |
| ເງື່ອນໄຂການຮັບປະກັນ | 12-24 ເດືອນ ຄອບຄຸມອາໄຫຼ່ ແລະ ຄ່າແຮງງານ | ຂໍ້ກຳນົດທີ່ບໍ່ຊັດເຈນກ່ຽວກັບການຄຸ້ມຄອງການບໍລິການສາກົນ |
ຫຼັງຈາກ FAT, ການທົດສອບການຍອມຮັບສະຖານທີ່ (SAT) ຢູ່ສະຖານທີ່ຂອງຜູ້ຊື້ຮັບປະກັນວ່າເຄື່ອງຈັກບໍ່ມີບັນຫາການຈັດລຽນໃນລະຫວ່າງການຂົນສົ່ງ. ການກຳນົດເງື່ອນໄຂການຈ່າຍເງິນທີ່ຊັດເຈນທີ່ກ່ຽວຂ້ອງກັບຈຸດສຳຄັນເຫຼົ່ານີ້ - ເຊັ່ນ: ເງິນດາວ 30%, 60% ຫຼັງຈາກ FAT, ແລະ 10% ຫຼັງຈາກ SAT - ສະໜອງຜົນປະໂຫຍດທາງດ້ານການເງິນທີ່ຈຳເປັນ.
ວິທີການເລືອກເຄື່ອງ CNC gantry milling ທີ່ເໝາະສົມ
ການຄັດເລືອກຄັ້ງສຸດທ້າຍສຳລັບເຄື່ອງຕັດແບບ CNC gantry ຮຽກຮ້ອງໃຫ້ມີການສັງເຄາະຄວາມຕ້ອງການດ້ານເຕັກນິກກັບຄວາມເປັນຈິງທາງການຄ້າ. ຈຸດປະສົງແມ່ນເພື່ອກຳນົດວິທີແກ້ໄຂທີ່ບໍ່ພຽງແຕ່ຕອບສະໜອງຄວາມທົນທານໃນການຜະລິດໃນທັນທີເທົ່ານັ້ນ ແຕ່ຍັງສະເໜີຄວາມສາມາດໃນການຂະຫຍາຍ ແລະ ຄວາມທົນທານທີ່ຕ້ອງການສຳລັບຄວາມຕ້ອງການການຜະລິດໃນອະນາຄົດ.
ໂດຍການຈັດໂຄງສ້າງການເດີນທາງການຊື້ຜ່ານຂອບການປະເມີນຜົນຢ່າງເປັນທາງການ, ທີມງານຈັດຊື້ສາມາດປຽບທຽບຂໍ້ສະເໜີທີ່ແຂ່ງຂັນກັນໄດ້ຢ່າງເປັນວັດຖຸປະສົງ, ກ້າວໄປໄກກວ່າການກຳນົດລາຄາພື້ນຖານເພື່ອເຂົ້າໃຈຕົ້ນທຶນການເປັນເຈົ້າຂອງທັງໝົດ (TCO).
ຂັ້ນຕອນການຊື້ແບບເທື່ອລະຂັ້ນຕອນທີ່ຕ້ອງປະຕິບັດຕາມ
ຂະບວນການຊື້ຄວນເລີ່ມຕົ້ນດ້ວຍການວິເຄາະຄວາມຕ້ອງການພາຍໃນທີ່ສົມບູນແບບ, ໂດຍກຳນົດຂອບເຂດສູງສຸດຂອງຊິ້ນວຽກ, ຄວາມແຂງຂອງວັດສະດຸ, ແລະ ປະລິມານການຜະລິດທີ່ຕ້ອງການ. ຂໍ້ມູນນີ້ເປັນພື້ນຖານຂອງການຮ້ອງຂໍຂໍ້ສະເໜີ (RFP) ທີ່ແຈກຢາຍໃຫ້ຜູ້ສະໜອງທີ່ໄດ້ຮັບການກວດສອບ. ເມື່ອໄດ້ຮັບຂໍ້ສະເໜີແລ້ວ, ທີມງານຄວນດຳເນີນການປະເມີນລະດັບດ້ານວິຊາການເພື່ອຮັບປະກັນວ່າໃບສະເໜີລາຄາທັງໝົດລວມມີທາງເລືອກທີ່ທຽບເທົ່າ, ເຊັ່ນ: ນ້ຳຢາຫຼໍ່เย็นຜ່ານແກນໝູນ (TSC), ໂພຣບສຳຜັດເຄື່ອງມື, ແລະ ລະບົບການຈັດການຊິບ.
ຫຼັງຈາກການທົບທວນດ້ານວິຊາການ, ຜູ້ຊື້ຄວນຮ້ອງຂໍການສາທິດສົດ ຫຼື ການກວດສອບວິດີໂອຂອງເຄື່ອງຈັກທີ່ຄ້າຍຄືກັນທີ່ໃຊ້ງານຢູ່. ຂັ້ນຕອນສຸດທ້າຍກ່ຽວຂ້ອງກັບການເຈລະຈາສັນຍາການຄ້າ, ການສຳເລັດໂປໂຕຄອນ FAT/SAT, ແລະ ການປະສານງານການກະກຽມສະຖານທີ່, ເຊິ່ງມັກຈະກ່ຽວຂ້ອງກັບການຖອກພື້ນຖານຄອນກີດພິເສດເພື່ອຮອງຮັບນ້ຳໜັກອັນມະຫາສານ ແລະ ການໂຫຼດແບບເຄື່ອນໄຫວຂອງລະບົບ gantry.
ວິທີການປຽບທຽບຂໍ້ສະເໜີຂອງຜູ້ສະໜອງ ແລະ ການສະໜັບສະໜູນຫຼັງການຂາຍ
ການປຽບທຽບຂໍ້ສະເໜີຂອງຜູ້ສະໜອງຮຽກຮ້ອງໃຫ້ມີການພິຈາລະນາຢ່າງລະອຽດກ່ຽວກັບໂຄງສ້າງການສະໜັບສະໜູນຫຼັງການຂາຍ ແລະ ການຮັບປະກັນ.
ບົດຮຽນຫຼັກ
- ການຈັດຊື້ຂາຍສົ່ງ ແລະ ຜົນສະທ້ອນຂອງລະບົບຕ່ອງໂສ້ການສະໜອງສຳລັບເຄື່ອງຕັດ CNC gantry
- ຜູ້ຊື້ຄວນກວດສອບລາຍລະອຽດສະເພາະ, ການປະຕິບັດຕາມ ແລະ ເງື່ອນໄຂທາງການຄ້າ
- ຄຳແນະນຳທີ່ສາມາດປະຕິບັດໄດ້ສຳລັບຜູ້ຈຳໜ່າຍ ແລະ ທີມງານຈັດຊື້
ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ຜົນປະໂຫຍດຕົ້ນຕໍຂອງເຄື່ອງຕັດແບບ CNC gantry ແມ່ນຫຍັງ?
ມັນເຄື່ອງຈັກຜະລິດຊິ້ນສ່ວນຂະໜາດໃຫຍ່ ແລະ ໜັກ ດ້ວຍຄວາມແຂງແກ່ນສູງ ແລະ ການສັ່ນສະເທືອນຕ່ຳ, ຊ່ວຍຮັກສາຄວາມແມ່ນຍຳໃນລະຫວ່າງການຕັດເລິກ ແລະ ຫຼຸດຜ່ອນການຕັ້ງຄ່າຫຼາຍຄັ້ງ.
ອຸດສາຫະກຳໃດແດ່ທີ່ໄດ້ຮັບຜົນປະໂຫຍດຫຼາຍທີ່ສຸດຈາກເຄື່ອງຕັດ CNC gantry milling?
ຜູ້ຜະລິດລົດຍົນ, ການບິນອະວະກາດ, ການຜະລິດແມ່ພິມ, ພະລັງງານ ແລະ ອຸປະກອນໜັກ ໄດ້ຮັບຜົນປະໂຫຍດຫຼາຍທີ່ສຸດເມື່ອເຄື່ອງຈັກເຄື່ອງຈັກຂະໜາດໃຫຍ່ ຫຼື ຊິ້ນສ່ວນທີ່ມີນ້ຳໜັກຫຼາຍໂຕນ.
ຜູ້ຊື້ຄວນປຽບທຽບສະເປັກໃດກ່ອນ?
ເລີ່ມຕົ້ນດ້ວຍການເຄື່ອນທີ່ X/Y/Z, ນ້ຳໜັກໂຕະ, ປະເພດແກນໝູນ, ພະລັງງານແກນໝູນ, ແລະ ການອອກແບບທາງນຳທາງ. ຈັບຄູ່ພວກມັນກັບຊິ້ນສ່ວນທີ່ໃຫຍ່ທີ່ສຸດ ແລະ ວັດສະດຸທີ່ແຂງທີ່ສຸດຂອງທ່ານ.
ຂ້ອຍຄວນເລືອກທາງກ່ອງ ຫຼື ທາງເສັ້ນຊື່?
ເລືອກວິທີຕັດແບບກ່ອງສຳລັບການຕັດທີ່ໜັກໜ່ວງ, ການຕັດແບບຂັດຂວາງ ແລະ ການດູດຊຶມແຮງສັ່ນສະເທືອນສູງສຸດ. ເລືອກເສັ້ນທາງນຳທາງເສັ້ນຊື່ເພື່ອການເຄື່ອນໄຫວທີ່ໄວຂຶ້ນ, ການເຄື່ອງຈັກທີ່ມີຄວາມໄວສູງຂຶ້ນ ແລະ ຜົນຜະລິດທີ່ດີກວ່າໃນການຕັດທີ່ເບົາກວ່າ.
ເປັນຫຍັງຈຶ່ງພິຈາລະນາ OTURN Machinery ສຳລັບວິທີແກ້ໄຂການເຈາະແບບ gantry?
OTURN ສະເໜີວິທີແກ້ໄຂການແກະສະຫຼັກແບບ gantry ແລະ machining CNC ທີ່ມີປະສິດທິພາບດ້ານຄ່າໃຊ້ຈ່າຍຈາກໂຮງງານກຸ່ມຈີນ, ພ້ອມດ້ວຍການສະໜັບສະໜູນການຕັ້ງຄ່າ, ຕົວເລືອກເຄື່ອງຈັກທີ່ກວ້າງຂວາງ, ແລະການຊ່ວຍເຫຼືອດ້ານການບໍລິການຢູ່ຕ່າງປະເທດ.
ເວລາໂພສ: ວັນທີ 16 ເມສາ 2026