


ບົດນໍາ:
ການເລືອກອຸປະກອນ CNC ທີ່ເໝາະສົມແມ່ນການຕັດສິນໃຈທີ່ສຳຄັນທີ່ສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຜົນຜະລິດ, ຄວາມແມ່ນຍຳ ແລະ ຜົນຕອບແທນຈາກການລົງທຶນໃນໄລຍະຍາວ (ROI) ຂອງໂຮງງານ. ສູນເຄື່ອງຈັກແນວຕັ້ງ (VMC) ແລະ ສູນເຄື່ອງຈັກແນວນອນ (HMC) ເປັນຕົວແທນສອງການຕັ້ງຄ່າຫຼັກໃນວຽກງານໂລຫະທີ່ທັນສະໄໝ, ແຕ່ລະອັນສະເໜີຂໍ້ໄດ້ປຽບທີ່ແຕກຕ່າງກັນໄປຕາມຮູບຮ່າງຂອງຊິ້ນສ່ວນ ແລະ ປະລິມານການຜະລິດ.
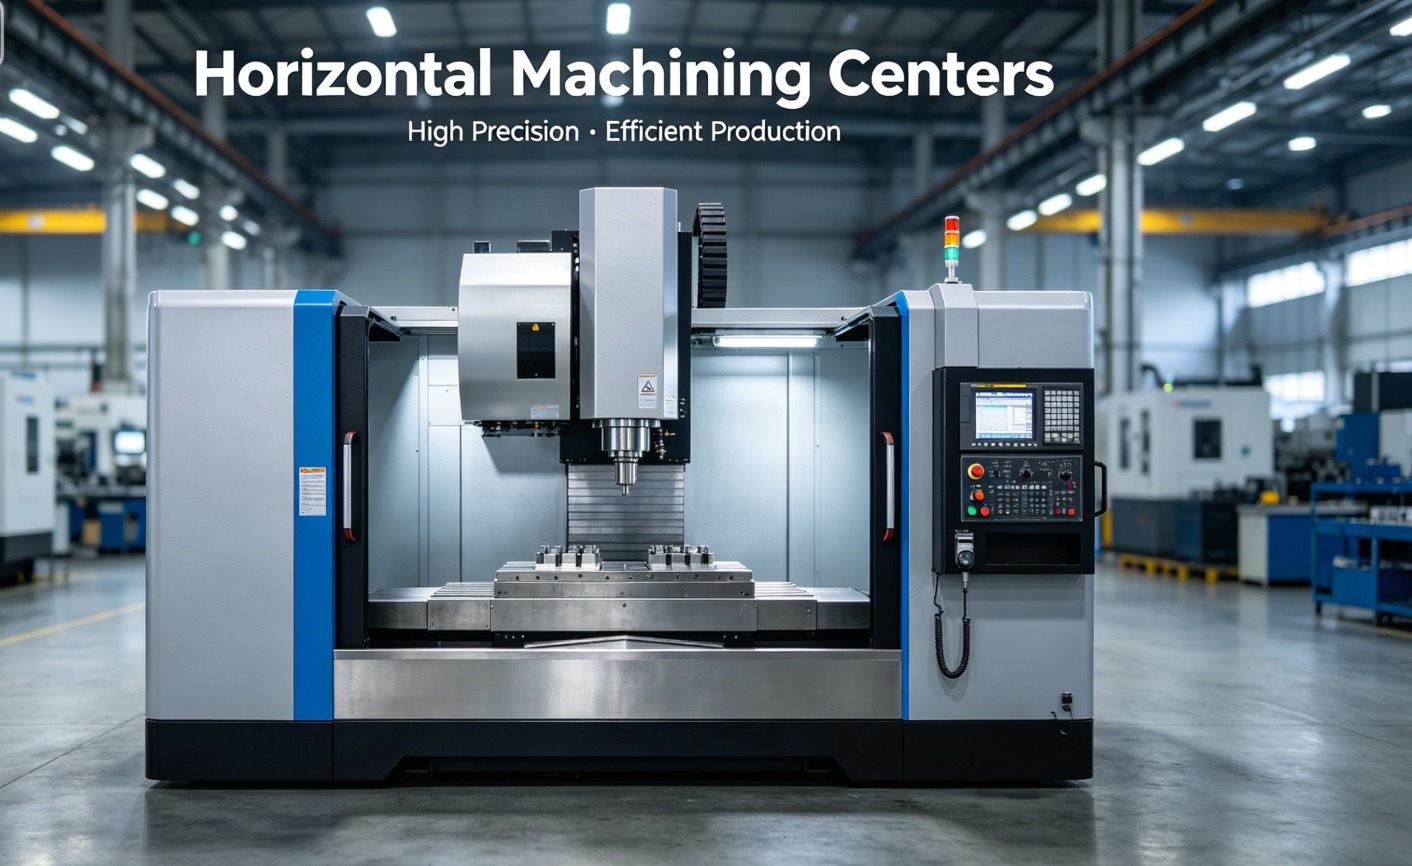
ພື້ນຖານໂຄງສ້າງຂອງສູນເຄື່ອງຈັກແນວຕັ້ງ ແລະ ແນວນອນ
ຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງສູນເຄື່ອງຈັກແນວຕັ້ງ ແລະ ແນວນອນແມ່ນຢູ່ທີ່ທິດທາງຂອງແກນໝູນ ແລະ ວິທີທີ່ເຄື່ອງມືຕັດເຊື່ອມຕໍ່ກັບຊິ້ນວຽກ.ສູນເຄື່ອງຈັກແນວຕັ້ງມີແກນຕັດທີ່ມຸ່ງໜ້າໄປທາງແນວຕັ້ງ, ບ່ອນທີ່ເຄື່ອງມືຕັດເຄື່ອນທີ່ຂຶ້ນ ແລະ ລົງຕາມແກນ Z, ເຮັດໃຫ້ມັນເໝາະສຳລັບຊິ້ນສ່ວນຮາບພຽງທີ່ຕ້ອງການເຄື່ອງຈັກດ້ານດຽວ.
ໃນທາງກົງກັນຂ້າມ, ກສູນເຄື່ອງຈັກອອກຕາມແນວນອນໃຊ້ທິດທາງຂອງແກນໝູນອອກຕາມແນວນອນ. ການຕັ້ງຄ່ານີ້ມັກຈະປະກອບມີໂຕະໝູນ ຫຼື ຕົວປ່ຽນພາເລັດ, ຊ່ວຍໃຫ້ເຄື່ອງຈັກສາມາດເຂົ້າເຖິງຫຼາຍດ້ານຂອງຊິ້ນວຽກໃນການຕັ້ງຄ່າດຽວ. ອີງຕາມມາດຕະຖານອຸດສາຫະກຳທີ່ກຳນົດໂດຍISO 230-1:2012, ຄວາມຖືກຕ້ອງທາງເລຂາຄະນິດຂອງແກນເຄື່ອງຈັກເຫຼົ່ານີ້ແມ່ນພື້ນຖານໃນການບັນລຸຄວາມທົນທານທີ່ມີຄວາມແມ່ນຍໍາສູງໃນອົງປະກອບການບິນອະວະກາດ ແລະ ຍານຍົນທີ່ສັບສົນ.
ການຄຸ້ມຄອງຊິບ ແລະ ປະສິດທິພາບໃນການດຳເນີນງານ
ການລະບາຍຊິບທີ່ມີປະສິດທິພາບແມ່ນປັດໄຈຕັດສິນໃນການຮັກສາຄວາມສຳເລັດຂອງພື້ນຜິວ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ໃນສູນເຄື່ອງຈັກແນວຕັ້ງ, ຊິບມັກຈະສະສົມຢູ່ເທິງໜ້າຜິວຂອງຊິ້ນວຽກ ຫຼື ພາຍໃນຖົງເລິກ, ເຊິ່ງຕ້ອງການນ້ຳຢາຫຼໍ່ເຢັນຄວາມດັນສູງ ຫຼື ການແຊກແຊງດ້ວຍມືເພື່ອລະບາຍອອກ. ສິ່ງນີ້ສາມາດນຳໄປສູ່ການ "ຕັດຄືນໃໝ່" ຂອງຊິບ, ເຊິ່ງເລັ່ງການສວມໃສ່ຂອງເຄື່ອງມື.
ສູນເຄື່ອງຈັກແນວນອນແມ່ນດີເລີດໃນຂົງເຂດນີ້ ເພາະວ່າແຮງໂນ້ມຖ່ວງຈະດຶງຊິບອອກຈາກເຂດຕັດ ແລະ ເຂົ້າໄປໃນລະບົບສາຍພານລຳລຽງຊິບ. ການກຳຈັດຊິບດ້ວຍ “ແຮງໂນ້ມຖ່ວງ” ນີ້ເຮັດໃຫ້ສູນເຄື່ອງຈັກ CNC ອອກຕາມແນວນອນເປັນທາງເລືອກທີ່ດີກວ່າສຳລັບການຜະລິດໃນປະລິມານຫຼາຍບ່ອນທີ່ຕ້ອງຫຼຸດຜ່ອນເວລາຢຸດເຮັດວຽກສຳລັບການທຳຄວາມສະອາດດ້ວຍມື. ສາຍການຜະລິດທີ່ມີປະສິດທິພາບສູງມັກຈະມັກການຕັ້ງຄ່າແນວນອນເພື່ອຮັບປະກັນການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງໂດຍບໍ່ມີການຜິດຮູບແບບຄວາມຮ້ອນທີ່ເກີດຈາກການສະສົມຂອງຊິບ.
ການວິເຄາະປຽບທຽບ: ສະເປັກຫຼັກຂອງ VMC ທຽບກັບ HMC
ເມື່ອປະເມີນວ່າສູນເຄື່ອງຈັກໃດທີ່ເໝາະສົມກັບສະຖານທີ່ຂອງທ່ານ, ມັນຈຳເປັນຕ້ອງປຽບທຽບຕົວກຳນົດທາງເທັກນິກເຊັ່ນ: ຄວາມໄວຂອງ spindle, ແຮງບິດ ແລະ ຮອຍຕີນ.
| ຄຸນສົມບັດ | ສູນເຄື່ອງຈັກແນວຕັ້ງ (VMC) | ສູນເຄື່ອງຈັກແນວນອນ (HMC) |
|---|---|---|
| ທິດທາງຂອງແກນໝູນ | ແນວຕັ້ງ (ແກນ Z) | ອອກຕາມແນວນອນ (ແກນ Y/ແກນ B) |
| ດີທີ່ສຸດສຳລັບ | ຊິ້ນສ່ວນຮາບພຽງ, ແຜ່ນ, ວຽກດ້ານດຽວ | ຊິ້ນສ່ວນໜັກ, ວຽກ 4 ແກນ, ຊິ້ນສ່ວນຫຼາຍດ້ານ |
| ການກຳຈັດຊິບ | ທ້າທາຍ (ຕ້ອງການນໍ້າຢາຫຼໍ່เย็น) | ດີເລີດ (ຮອງຮັບແຮງໂນ້ມຖ່ວງ) |
| ຕົ້ນທຶນເບື້ອງຕົ້ນ | ຕ່ຳກວ່າ (ຈຸດເຂົ້າທີ່ລາຄາບໍ່ແພງ) | ສູງກວ່າ (ການລົງທຶນທຶນທີ່ສຳຄັນ) |
| ພື້ນທີ່ພື້ນ | ຮອຍຕີນນ້ອຍກວ່າ | ຮອຍຕີນທີ່ໃຫຍ່ກວ່າ (ເນື່ອງຈາກຕົວປ່ຽນພາເລັດ) |
ຄວາມຊັບຊ້ອນຂອງຊິ້ນສ່ວນ ແລະ ຄວາມສາມາດຫຼາຍແກນ
ຮູບຮ່າງຂອງອົງປະກອບຂອງທ່ານຄວນກຳນົດທາງເລືອກຂອງສູນເຄື່ອງຈັກແນວຕັ້ງ ແລະ ແນວນອນຂອງທ່ານ. VMCs ແມ່ນມາດຕະຖານອຸດສາຫະກຳສຳລັບການເຈາະສາມແກນໃນຊິ້ນສ່ວນຕ່າງໆເຊັ່ນ: ແມ່ພິມ, ແມ່ພິມ ແລະ ຂາຕັ້ງ. ຢ່າງໃດກໍຕາມ, ສຳລັບຊິ້ນສ່ວນທີ່ສັບສົນທີ່ຕ້ອງການການເຈາະສີ່ດ້ານ ຫຼື ຫຼາຍກວ່ານັ້ນ, ການຕັ້ງຄ່າແນວນອນຈະມີຜົນຜະລິດຫຼາຍກວ່າຢ່າງຫຼວງຫຼາຍ.
ກ້າວໜ້າຫລາຍຢ່າງສູນເຄື່ອງຈັກ CNC 5 ແກນເຊື່ອມຕໍ່ຊ່ອງຫວ່າງລະຫວ່າງສອງຢ່າງນີ້, ແຕ່ HMC ແບບດັ້ງເດີມມັກຈະປະກອບມີໂຕະໝູນແກນທີ 4 ທີ່ປະສົມປະສານ. ສິ່ງນີ້ຊ່ວຍໃຫ້ສາມາດສຳເລັດຊິ້ນສ່ວນໃນການຕັ້ງຄ່າໜຶ່ງຫຼືສອງອັນ, ໃນຂະນະທີ່ VMC ອາດຕ້ອງການສີ່ຫຼືຫ້າອັນ. ການຫຼຸດຜ່ອນການຕັ້ງຄ່າບໍ່ພຽງແຕ່ຊ່ວຍປະຢັດເວລາເທົ່ານັ້ນ ແຕ່ຍັງລົບລ້າງຄວາມຜິດພາດທີ່ສະສົມທີ່ກ່ຽວຂ້ອງກັບການປ່ຽນຕຳແໜ່ງຊິ້ນສ່ວນດ້ວຍຕົນເອງ, ຮັບປະກັນຄວາມສອດຄ່ອງລະຫວ່າງຊິ້ນສ່ວນຕໍ່ຊິ້ນສ່ວນທີ່ສູງຂຶ້ນ.
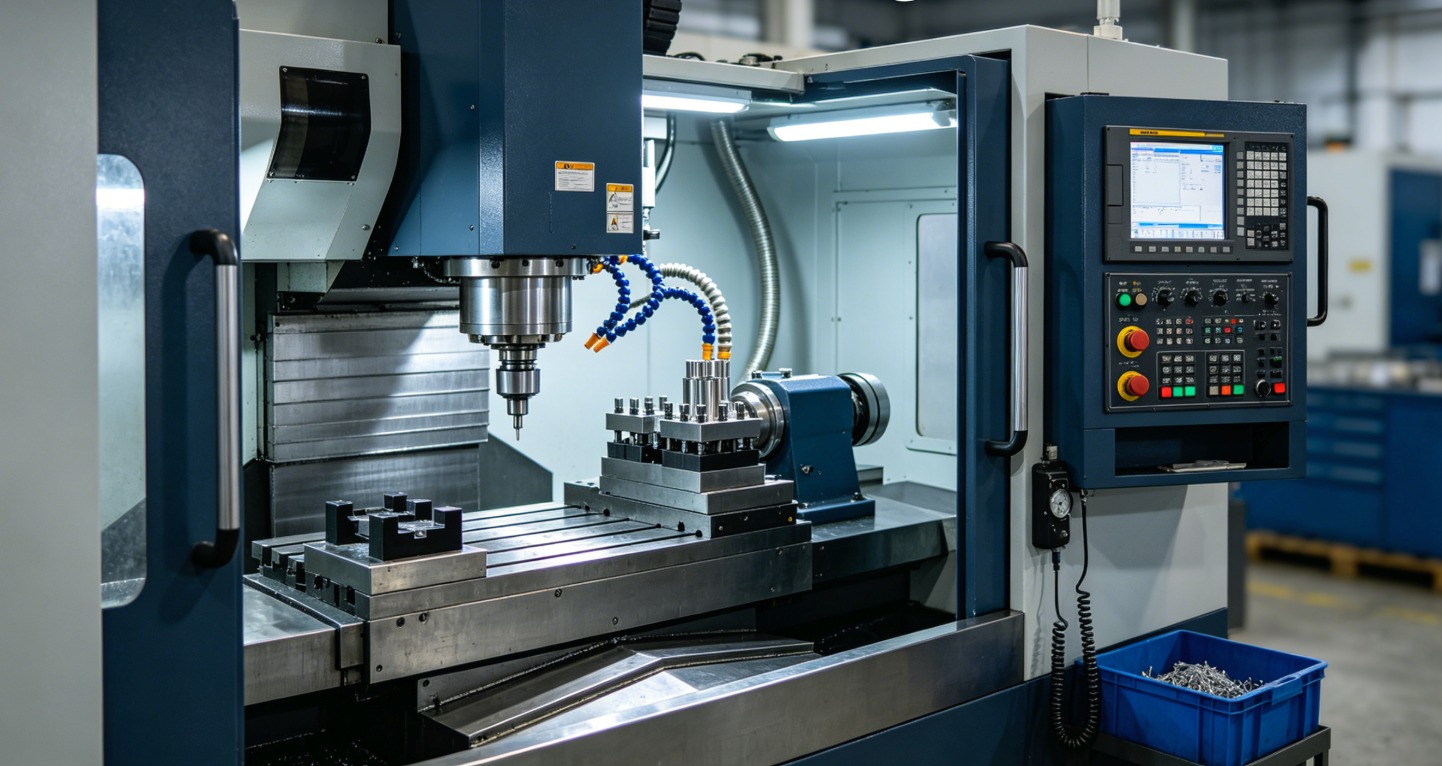
ການພິຈາລະນາກ່ຽວກັບເຄື່ອງມື ແລະ ພະລັງງານຂອງແກນໝູນ
ຄວາມແຂງແກ່ນຂອງແກນ ແລະ ແຮງມ້າແມ່ນມີຄວາມສຳຄັນຫຼາຍສຳລັບການກຳຈັດວັດສະດຸທີ່ໜັກ. ສູນເຄື່ອງຈັກແນວນອນໂດຍທົ່ວໄປແລ້ວແມ່ນສ້າງດ້ວຍໂຄງສ້າງທີ່ແຂງແຮງກວ່າ ແລະ ແກນທີ່ມີແຮງບິດສູງກວ່າ, ເຊິ່ງເຮັດໃຫ້ພວກມັນເໝາະສົມສຳລັບການຕັດວັດສະດຸທີ່ແຂງແກ່ນເຊັ່ນ: ທາດໄທທານຽມ ຫຼື ເຫຼັກສະແຕນເລດໃນອຸດສາຫະກຳນ້ຳມັນ ແລະ ອາຍແກັສ.
ໃນຂະນະທີ່ສູນເຄື່ອງຈັກ CNC ແນວຕັ້ງສະເໜີການເບິ່ງເຫັນທີ່ດີເລີດ ແລະ ງ່າຍຕໍ່ການໃຊ້ງານສຳລັບຜູ້ປະຕິບັດງານ, ການອອກແບບໂຄງສ້າງຂອງມັນບາງຄັ້ງກໍ່ບໍ່ແຂງກະດ້າງເທົ່າກັບກອບຄ້າຍຄືກ່ອງຂອງ HMC. ສຳລັບເຄື່ອງຈັກຄວາມໄວສູງຂອງອາລູມີນຽມ ຫຼື ໂລຫະປະສົມເບົາ, VMC ປະສິດທິພາບສູງມັກຈະພຽງພໍ ແລະ ມີປະສິດທິພາບດ້ານຄ່າໃຊ້ຈ່າຍຫຼາຍກວ່າ. ອີງຕາມສະມາຄົມເຕັກໂນໂລຊີການຜະລິດ (AMT)ລາຍງານຈາກປີ 2024, ຮ້ານຄ້າຕ່າງໆກຳລັງຮັບຮອງເອົາຮູບແບບປະສົມປະສານຫຼາຍຂຶ້ນເພື່ອດຸ່ນດ່ຽງຄວາມວ່ອງໄວຂອງ VMCs ກັບພະລັງດິບຂອງ HMCs.
ການເລືອກໂດຍອີງໃສ່ປະລິມານການຜະລິດ ແລະ ROI
ການຕັດສິນໃຈລົງທຶນໃນສູນເຄື່ອງຈັກແນວຕັ້ງ ແລະ ແນວນອນມັກຈະມາຈາກ “ຄ່າໃຊ້ຈ່າຍຕໍ່ຊິ້ນສ່ວນ.” ເຖິງແມ່ນວ່າ HMC ມີລາຄາຊື້ເບື້ອງຕົ້ນສູງກວ່າຫຼາຍ, ແຕ່ຄວາມສາມາດໃນການໃຊ້ງານໄດ້ໂດຍບໍ່ຕ້ອງມີຄົນເບິ່ງແຍງ — ຍ້ອນເຄື່ອງປ່ຽນພາເລັດອັດຕະໂນມັດ (APC) — ສາມາດເຮັດໃຫ້ຄ່າໃຊ້ຈ່າຍຕໍ່ຊິ້ນສ່ວນຕ່ຳລົງໃນສະພາບແວດລ້ອມທີ່ມີປະລິມານສູງ.
- ປະລິມານຕໍ່າ / ຄວາມຫຼາກຫຼາຍສູງ:ເລືອກ VMC ສຳລັບຄວາມຄ່ອງແຄ້ວ ແລະ ເວລາຕິດຕັ້ງທີ່ໄວ.
- ປະລິມານສູງ / ເລຂາຄະນິດທີ່ສອດຄ່ອງກັນ:ເລືອກ HMC ເພື່ອເພີ່ມປະສິດທິຜົນສູງສຸດໃນການ “ເຮັດວຽກຕາມເວລາ” ຂອງ spindle ແລະ ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍດ້ານແຮງງານ.
- ງົບປະມານຈຳກັດ:ເລີ່ມຕົ້ນດ້ວຍຄຸນນະພາບສູງເຄື່ອງກຶງ CNCຫຼື VMC ເພື່ອສ້າງພື້ນຖານກ່ອນທີ່ຈະຂະຫຍາຍໄປສູ່ລະບົບແນວນອນ.
ບັນຊີກວດສອບສະຫຼຸບສຳລັບການຄັດເລືອກໂຮງງານ
ເພື່ອກຳນົດສິ່ງທີ່ເໝາະສົມທີ່ສຸດສຳລັບພື້ນຜະລິດຂອງທ່ານ, ໃຫ້ນຳໃຊ້ເງື່ອນໄຂການຄັດເລືອກຕໍ່ໄປນີ້:
- ຂະໜາດຂອງຊິ້ນວຽກ:ມັນສາມາດພໍດີກັບຂອບເຂດການເດີນທາງຂອງ VMC ມາດຕະຖານໄດ້ບໍ?
- ຄວາມຖີ່ຂອງການຕັ້ງຄ່າ:ການຫຼຸດຜ່ອນການຕັ້ງຄ່າໃນ HMC ຈະຈ່າຍຄ່າລາຄາພິເສດຂອງເຄື່ອງໄດ້ບໍ?
- ທັກສະຂອງຜູ້ປະຕິບັດງານ:ທີມງານຂອງທ່ານມີປະສົບການກັບເຫດຜົນການຂຽນໂປຣແກຣມແນວນອນບໍ?
- ປະເພດວັດສະດຸ:ວັດສະດຸຜະລິດຊິບຍາວ ແລະ ເປັນເສັ້ນທີ່ຕ້ອງການການລະບາຍທີ່ດີກວ່າບໍ?ສູນເຄື່ອງຈັກ CNC gantryຫຼື HMC?
ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ (FAQ)
1. ສູນເຄື່ອງຈັກແນວຕັ້ງ ຫຼື ແນວນອນດີກວ່າສຳລັບການຜະລິດແມ່ພິມບໍ?
ໂດຍທົ່ວໄປແລ້ວສູນເຄື່ອງຈັກແນວຕັ້ງແມ່ນເປັນທີ່ນິຍົມສຳລັບການຜະລິດແມ່ພິມເນື່ອງຈາກມີທັດສະນະທີ່ເຫັນໄດ້ຊັດເຈນ ແລະ ຄວາມສາມາດໃນການຈັດການກັບແຜ່ນຂະໜາດໃຫຍ່ ແລະ ຮາບພຽງ. ແກນໝູນແນວຕັ້ງຊ່ວຍໃຫ້ສາມາດເຂົ້າເຖິງຮູເລິກໄດ້ງ່າຍຂຶ້ນ. ຢ່າງໃດກໍຕາມ, ສຳລັບແມ່ພິມຂະໜາດໃຫຍ່ຫຼາຍ, ອາດຈະຕ້ອງມີສູນແບບ gantry ເພື່ອຮັກສາຄວາມແຂງແກ່ນຂອງໂຄງສ້າງໃນໄລຍະທາງເດີນທາງທີ່ຍາວນານ.
2. HMC ມີຜົນຜະລິດຫຼາຍກວ່າ VMC ເທົ່າໃດ?
ໃນສະຖານະການທີ່ມີປະລິມານສູງ, HMC ສາມາດມີປະສິດທິພາບຫຼາຍກວ່າ VMC ເຖິງ 300%. ສ່ວນໃຫຍ່ແມ່ນຍ້ອນຕົວປ່ຽນພາເລັດທີ່ປະສົມປະສານທີ່ຊ່ວຍໃຫ້ສາມາດໂຫຼດ ແລະ ຍົກຊິ້ນສ່ວນຕ່າງໆໄດ້ໃນຂະນະທີ່ spindle ກຳລັງຕັດ, ເຊິ່ງຊ່ວຍລົບລ້າງ "ເວລາຫວ່າງຂອງ spindle" ເຊິ່ງເປັນເລື່ອງທຳມະດາໃນການດຳເນີນງານ VMC.
3. ຄວາມຕ້ອງການພື້ນທີ່ສຳລັບສູນເຄື່ອງຈັກອອກຕາມແນວນອນແມ່ນຫຍັງ?
ສູນເຄື່ອງຈັກແນວນອນໂດຍທົ່ວໄປແລ້ວຕ້ອງການພື້ນທີ່ພື້ນ 1.5 ຫາ 2 ເທົ່າຂອງສູນກາງແນວຕັ້ງ. ຫ້ອງພິເສດນີ້ແມ່ນມີຄວາມຈໍາເປັນເພື່ອຮອງຮັບລະບົບການປ່ຽນພາເລັດ, ລະບົບສາຍພານຂະໜາດໃຫຍ່, ແລະ ການເຄື່ອນໄຫວແນວນອນຂອງເສົາ. ໂຮງງານຕ້ອງຮັບປະກັນວ່າຮູບແບບຂອງເຂົາເຈົ້າຮອງຮັບພື້ນທີ່ຂະໜາດໃຫຍ່ເຫຼົ່ານີ້ ແລະ ການເຂົ້າເຖິງການບຳລຸງຮັກສາແບບພິເສດ.
4. ຂ້ອຍສາມາດປະຕິບັດການເຄື່ອງຈັກ 5 ແກນຢູ່ໃນຈຸດກາງແນວນອນໄດ້ບໍ?
ແມ່ນແລ້ວ, ສູນກາງແນວນອນທີ່ທັນສະໄໝຫຼາຍແຫ່ງຖືກຕັ້ງຄ່າດ້ວຍໂຕະອຽງ ຫຼື ແກນ B ແລະ ແກນ A ເພື່ອໃຫ້ຄວາມສາມາດ 5 ແກນເຕັມຮູບແບບ. ສິ່ງເຫຼົ່ານີ້ມັກຖືກໃຊ້ສຳລັບອົງປະກອບການບິນທີ່ສັບສົນບ່ອນທີ່ການກຳຈັດຊິບດ້ວຍແຮງໂນ້ມຖ່ວງແມ່ນມີຄວາມສຳຄັນຫຼາຍສຳລັບຊ່ອງທາງເຮັດຄວາມເຢັນພາຍໃນ ແລະ ການດຳເນີນການເຈາະຮູເລິກ.
5. ເຄື່ອງຈັກປະເພດໃດມີມູນຄ່າການຂາຍຄືນດີກວ່າໃນຕະຫຼາດມືສອງ?
ສູນເຄື່ອງຈັກແນວຕັ້ງມັກຈະມີຕະຫຼາດຂາຍຕໍ່ທີ່ມີການເຄື່ອນໄຫວຫຼາຍກວ່າເພາະວ່າມັນມີລາຄາບໍ່ແພງສຳລັບຮ້ານແຮງງານຂະໜາດນ້ອຍຫາກາງ. ຢ່າງໃດກໍຕາມ, ສູນເຄື່ອງຈັກແນວນອນທີ່ໄດ້ຮັບການບຳລຸງຮັກສາເປັນຢ່າງດີຈາກຍີ່ຫໍ້ທີ່ມີຊື່ສຽງຍັງຄົງຮັກສາມູນຄ່າຂອງພວກມັນໄວ້ໄດ້ສູງເນື່ອງຈາກການກໍ່ສ້າງທີ່ໜັກໜ່ວງ ແລະ ມີບົດບາດສຳຄັນໃນໂຮງງານຜະລິດຊັ້ນ 1.
ເວລາໂພສ: ວັນທີ 14 ພຶດສະພາ 2026