


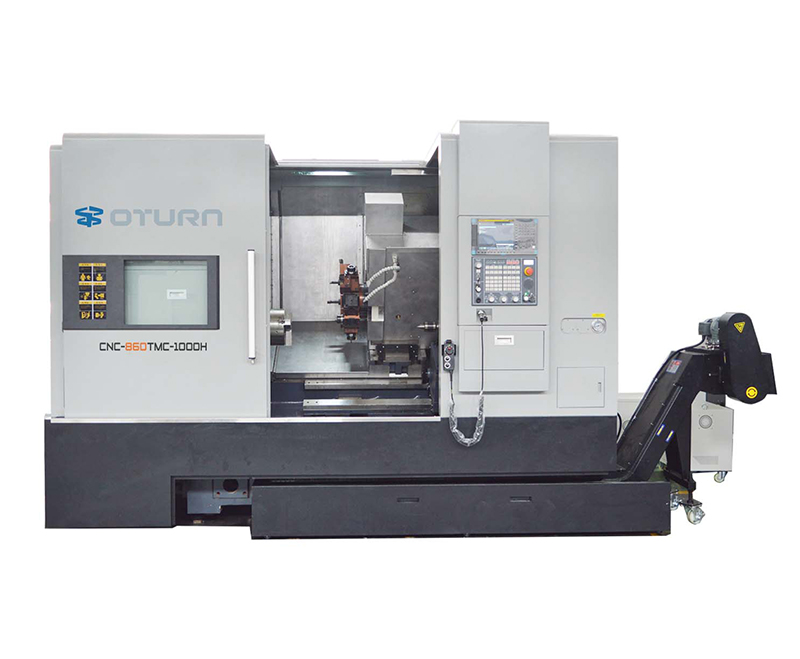
ໄຟເຕືອນໄພເຄື່ອງຈັກ CNCເປັນສັນຍານເຕືອນຄວາມປອດໄພທີ່ສຳຄັນໃນລະຫວ່າງການດຳເນີນງານຂອງເຄື່ອງມືເຄື່ອງຈັກ CNC. ພວກມັນແຈ້ງເຕືອນຜູ້ປະຕິບັດງານກ່ຽວກັບສະຖານະການເຮັດວຽກຂອງອຸປະກອນຜ່ານສຽງຕອບຮັບ (ເຊັ່ນ: ສຽງບີບ ຫຼື ສຽງເຕືອນ). ບໍ່ວ່າສຽງໄຟເຕືອນຈະປົກກະຕິຫຼືບໍ່ນັ້ນ ແມ່ນກ່ຽວຂ້ອງໂດຍກົງກັບການທີ່ຂໍ້ບົກພ່ອງຂອງອຸປະກອນສາມາດກວດພົບໄດ້ທັນທີ, ຮັບປະກັນການເຮັດວຽກຂອງເຄື່ອງມືເຄື່ອງຈັກຢ່າງປອດໄພ. ສຽງໄຟເຕືອນທີ່ຜິດປົກກະຕິ, ເຊັ່ນ: ບໍ່ມີສຽງ ຫຼື ສຽງບໍ່ເປັນໄລຍະ, ບໍ່ພຽງແຕ່ສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບໃນການບຳລຸງຮັກສາເທົ່ານັ້ນ ແຕ່ຍັງອາດເປັນອັນຕະລາຍຕໍ່ຄວາມປອດໄພອີກດ້ວຍ. ບົດຄວາມນີ້ຈະອະທິບາຍອາການຂອງສຽງໄຟເຕືອນທີ່ຜິດປົກກະຕິ ແລະ ໃຫ້ຂະບວນການແກ້ໄຂບັນຫາ ແລະ ການສ້ອມແປງຢ່າງເປັນລະບົບເພື່ອຊ່ວຍໃຫ້ພະນັກງານບຳລຸງຮັກສາອຸປະກອນແກ້ໄຂບັນຫາໄດ້ຢ່າງມີປະສິດທິພາບ ແລະ ຮັບປະກັນການເຮັດວຽກຂອງເຄື່ອງມືເຄື່ອງຈັກທີ່ໝັ້ນຄົງ.
ອາການທົ່ວໄປ ແລະ ການແກ້ໄຂບັນຫາຂອງສຽງໄຟເຕືອນທີ່ຜິດປົກກະຕິ
ສຽງໄຟເຕືອນຜິດປົກກະຕິມັກຈະສະແດງອອກໃນສາມວິທີຄື:
· ບໍ່ມີສຽງ: ສິ່ງນີ້ມັກຈະເກີດຈາກການເຊື່ອມຕໍ່ສຽງອອກທີ່ຕັດການເຊື່ອມຕໍ່ ຫຼື ບັນຫາການສະໜອງພະລັງງານ.
· ສຽງລົບກວນ ຫຼື ການບິດເບືອນ: ສິ່ງນີ້ມັກຈະເກີດຈາກອາຍຸການໃຊ້ງານ ຫຼື ຄວາມເສຍຫາຍຕໍ່ອົງປະກອບທີ່ສ້າງສຽງ ເຊັ່ນ: ບັຊເຊີ ຫຼື ລຳໂພງ, ຫຼື ແຮງດັນໄຟຟ້າທີ່ບໍ່ໝັ້ນຄົງ.
· ສຽງບໍ່ສະໝໍ່າສະເໝີ ຫຼື ບໍ່ຕໍ່ເນື່ອງ: ສິ່ງນີ້ມັກຈະເກີດຈາກການຕິດຕໍ່ທີ່ບໍ່ດີ ຫຼື ການເຊື່ອມຕໍ່ທີ່ບໍ່ໝັ້ນຄົງໃນສາຍສົ່ງສັນຍານ.
ນອກຈາກນັ້ນ, ການກຳນົດຂອບເຂດຂອງສຽງຜິດປົກກະຕິແມ່ນມີຄວາມສຳຄັນຫຼາຍ. ບັນຫາດັ່ງກ່າວເກີດຂຶ້ນພຽງແຕ່ໃນສະຖານະການເຕືອນໄພສະເພາະເທົ່ານັ້ນ, ເຊັ່ນ: ການຢຸດສຸກເສີນ ຫຼື ສັນຍານເຕືອນການໂຫຼດເກີນບໍ? ຫຼື ສຽງຜິດປົກກະຕິເປັນເລື່ອງທຳມະດາສຳລັບສັນຍານເຕືອນທັງໝົດບໍ? ຖ້າມີພຽງສັນຍານເຕືອນບາງອັນເທົ່ານັ້ນທີ່ມີສຽງຜິດປົກກະຕິ, ອາດຈະມີບັນຫາກັບເຫດຜົນຂອງລະບົບເຕືອນໄພ ຫຼື ເຊັນເຊີທີ່ກ່ຽວຂ້ອງ. ຖ້າສັນຍານເຕືອນທັງໝົດມີສຽງຜິດປົກກະຕິ, ອາດຈະມີບັນຫາກັບຮາດແວໄຟເຕືອນ ຫຼື ລະບົບສະໜອງພະລັງງານ. ການຊີ້ແຈງບັນຫາເຫຼົ່ານີ້ຈະຊ່ວຍຫຼຸດຜ່ອນຂອບເຂດຂອງການສືບສວນ ແລະ ປະຫຍັດເວລາ.
ຂັ້ນຕອນທີ່ເປັນລະບົບສຳລັບການແກ້ໄຂບັນຫາສຽງໄຟສັນຍານເຕືອນໄພ
1. ກວດສອບແຫຼ່ງຈ່າຍໄຟ ແລະ ສາຍສັນຍານ
ໂມດູນສຽງຂອງໄຟສັນຍານເຕືອນຕ້ອງອາໄສແຫຼ່ງພະລັງງານທີ່ໝັ້ນຄົງ, ສະນັ້ນໜ້າວຽກທຳອິດແມ່ນການກວດສອບແຫຼ່ງພະລັງງານ. ພະນັກງານບຳລຸງຮັກສາຄວນປິດແຫຼ່ງພະລັງງານຫຼັກຂອງເຄື່ອງກ່ອນ ແລະ ຈາກນັ້ນໃຊ້ມັລຕິມິເຕີເພື່ອວັດແທກແຮງດັນຢູ່ທີ່ຂົ້ວພະລັງງານຂອງໄຟສັນຍານເຕືອນ, ໂດຍປົກກະຕິແມ່ນ 24V DC. ຖ້າແຮງດັນບໍ່ສະແດງແຮງດັນ ຫຼື ການປ່ຽນແປງທີ່ສຳຄັນ, ຂັ້ນຕອນຕໍ່ໄປແມ່ນການກວດສອບຟິວຂາດ ຫຼື ການຜຸພັງຢູ່ຈຸດຕິດຕໍ່ຂອງຄອນແທັກເຕີ. ຟິວທີ່ຂາດຄວນປ່ຽນໃໝ່ທັນທີ, ໃນຂະນະທີ່ຈຸດຕິດຕໍ່ທີ່ຖືກຜຸພັງຄວນຂັດດ້ວຍກະດາດຊາຍລະອຽດ ແລະ ຮັດໃຫ້ແໜ້ນຄືນໃໝ່ເພື່ອຮັບປະກັນການສຳຜັດທີ່ດີ.
ຕໍ່ໄປ, ຕິດຕາມສາຍສັນຍານທີ່ເຊື່ອມຕໍ່ໄຟເຕືອນ ແລະ ກວດສອບສາຍໄຟ ແລະ ຕົວເຊື່ອມຕໍ່ຈາກແຜງເຊື່ອມຕໍ່ຂອງໄຟເຕືອນໄປທາງໂມດູນຜົນຜະລິດ PLC ຫຼື ໜ່ວຍຄວບຄຸມສັນຍານເຕືອນ. ການສັ່ນສະເທືອນໄລຍະຍາວຂອງເຄື່ອງ CNCສາມາດຫຼຸດອອກ ຫຼື ເຮັດໃຫ້ຕົວເຊື່ອມຕໍ່ສາຍໄຟເສຍຫາຍໄດ້ງ່າຍ. ການປ້ອງກັນທີ່ເສຍຫາຍຍັງສາມາດເຮັດໃຫ້ເກີດການລົບກວນ, ເຊິ່ງເຮັດໃຫ້ເກີດຄວາມຜິດປົກກະຕິຂອງສັນຍານ. ໃນລະຫວ່າງການບຳລຸງຮັກສາ, ໃຫ້ກວດສອບແຕ່ລະອົງປະກອບແຍກຕ່າງຫາກ, ເຊື່ອມຕໍ່ຂົ້ວຕໍ່ຄືນໃໝ່, ແລະ ຂັນສະກູເຊື່ອມຕໍ່ໃຫ້ແໜ້ນເພື່ອຮັບປະກັນວ່າສາຍໄຟຢູ່ໃນສະພາບດີ ແລະ ການປ້ອງກັນຍັງຄົງຢູ່.
2. ການກວດກາຮາດແວ ແລະ ການປ່ຽນແທນອຸປະກອນສຽງ
ຫຼັງຈາກກວດສອບແລ້ວວ່າສາຍໄຟ ແລະ ສາຍສັນຍານເປັນປົກກະຕິ, ສຽງກະດິ່ງ ຫຼື ລຳໂພງພາຍໃນໄຟສັນຍານເຕືອນອາດຈະມີບັນຫາ. ຫຼັງຈາກປິດໄຟສັນຍານເຕືອນແລ້ວ, ໃຫ້ຖອດໄຟສັນຍານເຕືອນອອກ ແລະ ກວດສອບອົງປະກອບທີ່ມີສຽງດ້ວຍຕາເພື່ອເບິ່ງຄວາມເສຍຫາຍທີ່ຊັດເຈນ, ເຊັ່ນ: ຝາອັດສຽງແຕກ ຫຼື ຂົດລວດໄໝ້. ຖ້າຮູບລັກສະນະເປັນປົກກະຕິ, ໃຫ້ໃຊ້ມັລຕິມິເຕີເພື່ອວັດແທກຄວາມຕ້ານທານຂອງອົງປະກອບທີ່ມີສຽງ. ຄ່າຄວາມຕ້ານທານທີ່ຜິດປົກກະຕິ (ສູງຫຼາຍ ຫຼື ໃກ້ກັບສູນ) ຊີ້ບອກເຖິງຄວາມລົ້ມເຫຼວຂອງອົງປະກອບ.
ເມື່ອປ່ຽນຊິ້ນສ່ວນຕ່າງໆ, ໃຫ້ແນ່ໃຈວ່າແຮງດັນໄຟຟ້າ ແລະ ຂະໜາດການຕິດຕັ້ງຂອງຊິ້ນສ່ວນໃໝ່ກົງກັບຊິ້ນສ່ວນເກົ່າ. ໃນລະຫວ່າງການຕິດຕັ້ງ, ໃຫ້ເອົາໃຈໃສ່ກັບຂົ້ວເພື່ອຫຼີກເວັ້ນການເຊື່ອມຕໍ່ແບບປີ້ນກັບກັນ, ເຊິ່ງສາມາດເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍຄັ້ງທີສອງ. ການເລືອກຊິ້ນສ່ວນທີ່ມີຄຸນນະພາບຮັບປະກັນການເຮັດວຽກທີ່ໝັ້ນຄົງ ແລະ ຍາວນານຂອງໄຟສັນຍານເຕືອນໄພ.
3. ກວດສອບພາລາມິເຕີລະບົບ PLC ແລະ ເຫດຜົນຂອງການແຈ້ງເຕືອນ
ຖ້າຮາດແວຍັງຄົງຢູ່, ຂັ້ນຕອນຕໍ່ໄປແມ່ນການກວດສອບການຕັ້ງຄ່າສັນຍານເຕືອນໃນລະບົບຄວບຄຸມເຄື່ອງມືເຄື່ອງຈັກ. ໃຊ້ໜ້າອິນເຕີເຟດການຂຽນໂປຣແກຣມ PLC ຫຼື ໜ້າການຕັ້ງຄ່າພາລາມິເຕີເພື່ອກວດສອບວ່າສຽງເຕືອນຖືກເປີດໃຊ້ງານແລ້ວຫຼືບໍ່. ເຄື່ອງມືເຄື່ອງຈັກບາງຊະນິດອະນຸຍາດໃຫ້ສຽງເຕືອນຖືກປິດສຽງ, ເຊິ່ງສາມາດເຮັດໃຫ້ໄຟສັນຍານເຕືອນງຽບລົງ. ມັນຍັງມີຄວາມສຳຄັນທີ່ຈະກວດສອບວ່າຜົນຜະລິດ PLC ສຳລັບປະເພດສັນຍານເຕືອນທີ່ແຕກຕ່າງກັນເຮັດວຽກຢ່າງຖືກຕ້ອງ. ຕົວຢ່າງ, ຜົນຜະລິດ PLC ສຳລັບສັນຍານເຕືອນຢຸດສຸກເສີນສາມາດກະຕຸ້ນສຽງເຕືອນໄດ້ຫຼືບໍ່. ຖ້າ PLC ບໍ່ຕອບສະໜອງ, ໃຫ້ກວດສອບປຸ່ມຢຸດສຸກເສີນ ແລະ ເຊັນເຊີທີ່ກ່ຽວຂ້ອງເພື່ອເບິ່ງວ່າມີຂໍ້ບົກພ່ອງໃນອົງປະກອບກະຕຸ້ນດ້ານໜ້າຫຼືບໍ່.
ອຸປະກອນບາງຢ່າງສາມາດປັບລະດັບສຽງ ແລະ ຄວາມຖີ່ຂອງສຽງເຕືອນໄດ້. ຖ້າສຽງອ່ອນ ຫຼື ບິດເບືອນ, ໃຫ້ຟື້ນຟູການຕັ້ງຄ່າເລີ່ມຕົ້ນ ແລະ ປັບຄ່າພາລາມິເຕີຄືນໃໝ່ເພື່ອຮັບປະກັນສຽງທີ່ຊັດເຈນ ແລະ ມີປະສິດທິພາບ.
ການກວດສອບໜ້າທີ່ຫຼັງການສ້ອມແປງ ແລະ ຄຳແນະນຳໃນການບຳລຸງຮັກສາເປັນປະຈຳ
ຫຼັງຈາກການສ້ອມແປງແລ້ວ, ໃຫ້ແນ່ໃຈວ່າໄດ້ຈຳລອງສະຖານະການເຕືອນໄພຕ່າງໆເພື່ອການກວດສອບ, ເຊັ່ນ: ການກົດປຸ່ມຢຸດສຸກເສີນ ຫຼື ການທົດສອບການໂຫຼດເກີນ, ເພື່ອຮັບປະກັນວ່າສຽງໄຟເຕືອນໄພຈະແຈ້ງ ແລະ ໝັ້ນຄົງ. ບັນທຶກລະອຽດກ່ຽວກັບສາເຫດຂອງຄວາມຜິດພາດ ແລະ ຂະບວນການສ້ອມແປງສະເພາະຄວນລວມຢູ່ໃນເອກະສານການບຳລຸງຮັກສາອຸປະກອນເພື່ອອ້າງອີງໃນລະຫວ່າງການບຳລຸງຮັກສາຕໍ່ມາ.
ເພື່ອຫຼຸດຜ່ອນການເກີດສຽງໄຟເຕືອນທີ່ຜິດປົກກະຕິ, ແນະນຳໃຫ້ວາງແຜນການບຳລຸງຮັກສາເປັນປະຈຳ. ກວດສອບການເຊື່ອມຕໍ່ສາຍໄຟ ແລະ ຄວາມແໜ້ນຂອງຂົ້ວຕໍ່ຂອງໄຟເຕືອນຢ່າງໜ້ອຍເດືອນລະຄັ້ງເພື່ອປ້ອງກັນການວ່າງຍ້ອນການສັ່ນສະເທືອນຂອງອຸປະກອນ. ນອກຈາກນັ້ນ, ເມື່ອທຳຄວາມສະອາດສູນກ້ຽວ CNC, ຈົ່ງລະມັດລະວັງເພື່ອປ້ອງກັນບໍ່ໃຫ້ນໍ້າ ແລະ ນໍ້າມັນຊຶມເຂົ້າໄປໃນໄຟເຕືອນ ແລະ ຄວາມຊຸ່ມຊື່ນຈາກການທຳລາຍອົງປະກອບທີ່ມີສຽງ. ຖ້າພົບວ່າອົງປະກອບຕ່າງໆມີອາຍຸການໃຊ້ງານ, ການປ່ຽນແທນໃຫ້ທັນເວລາແມ່ນມີຄວາມສຳຄັນຫຼາຍເພື່ອຮັບປະກັນປະສິດທິພາບໃນໄລຍະຍາວຂອງລະບົບເຕືອນ.
ໂດຍການສ້າງວົງຈອນການບຳລຸງຮັກສາຢ່າງເປັນລະບົບຂອງ “ການແກ້ໄຂບັນຫາ - ການສ້ອມແປງ - ການກວດສອບ - ການປ້ອງກັນ,” ບໍ່ພຽງແຕ່ສາມາດປັບປຸງຄວາມໜ້າເຊື່ອຖືຂອງສຽງໄຟເຕືອນໄດ້ເທົ່ານັ້ນ, ແຕ່ມັນຍັງສາມາດເສີມຂະຫຍາຍຄວາມສາມາດໃນການເຕືອນຄວາມປອດໄພໂດຍລວມຂອງເຄື່ອງມືເຄື່ອງຈັກໄດ້ຢ່າງຫຼວງຫຼາຍ, ຮັບປະກັນການຜະລິດທີ່ລຽບງ່າຍ.
ສະຫຼຸບ
ຄວາມຜິດປົກກະຕິຂອງໄຟສັນຍານເຕືອນອາດເບິ່ງຄືວ່າເລັກນ້ອຍ, ແຕ່ພວກມັນມີຄວາມສຳຄັນຕໍ່ໜ້າທີ່ຫຼັກຂອງລະບົບເຕືອນໄພຄວາມປອດໄພຂອງເຄື່ອງຈັກ. ຂະບວນການບຳລຸງຮັກສາຄວນປະຕິບັດຕາມຫຼັກການ “ງ່າຍກ່ອນ, ຍາກກ່ອນ, ຮາດແວກ່ອນ, ຊອບແວຕາມຫຼັງ,” ໂດຍຊີ້ບອກຈຸດຜິດປົກກະຕິເທື່ອລະຂັ້ນຕອນ, ຕັ້ງແຕ່ສາຍໄຟສະໜອງພະລັງງານ ແລະ ການສົ່ງສັນຍານຈົນເຖິງຮາດແວທີ່ມີສຽງ ແລະ ການຕັ້ງຄ່າລະບົບ. ດ້ວຍວິທີນີ້ເທົ່ານັ້ນທີ່ໜ້າທີ່ສຽງຂອງໄຟສັນຍານເຕືອນສາມາດຟື້ນຟູໄດ້ຢ່າງວ່ອງໄວ, ຄວາມໄວໃນການຕອບສະໜອງຄວາມຜິດພາດຂອງເຄື່ອງຈັກ CNC ຈະໄດ້ຮັບການປັບປຸງ, ແລະ ຮັບປະກັນຄວາມປອດໄພໃນການຜະລິດ. ພະນັກງານບຳລຸງຮັກສາບໍ່ພຽງແຕ່ຕ້ອງເປັນແມ່ບົດໃນວິທີການບຳລຸງຮັກສາແບບວິທະຍາສາດເທົ່ານັ້ນ, ແຕ່ຍັງຕ້ອງປະຕິບັດການບຳລຸງຮັກສາປ້ອງກັນເປັນປະຈຳເພື່ອຫຼຸດຜ່ອນການເກີດຄວາມລົ້ມເຫຼວໂດຍພື້ນຖານ ແລະ ຮັບປະກັນການເຮັດວຽກທີ່ປອດໄພ ແລະ ມີປະສິດທິພາບຂອງເຄື່ອງຈັກ CNC.
ເວລາໂພສ: ກັນຍາ-03-2025