


ເຄື່ອງກຶງເສັ້ນດ້າຍທໍ່ຍັງຖືກເອີ້ນວ່າເຄື່ອງກຶງນ້ຳມັນການກ້ຽວເສັ້ນດ້າຍໂດຍທົ່ວໄປໝາຍເຖິງວິທີການຕັດເສັ້ນດ້າຍໃສ່ຊິ້ນວຽກດ້ວຍເຄື່ອງມືຂຶ້ນຮູບ, ສ່ວນໃຫຍ່ແມ່ນລວມທັງການກ້ຽວ, ການເຈາະ, ການແຕະ, ການເຈາະເສັ້ນດ້າຍ, ການເຈາະ, ແລະ ການຕັດແບບໝູນວຽນ. ເມື່ອກ້ຽວ, ການເຈາະ ແລະ ການເຈາະເສັ້ນດ້າຍ, ລະບົບຕ່ອງໂສ້ການສົ່ງຕໍ່ຂອງເຄື່ອງມືເຄື່ອງຈັກຮັບປະກັນວ່າເຄື່ອງມືກ້ຽວ, ເຄື່ອງຕັດເຈາະ ຫຼື ລໍ້ເຈາະເຄື່ອນທີ່ໄດ້ຢ່າງຖືກຕ້ອງ ແລະ ສະເໝີພາບຕາມແກນຂອງຊິ້ນວຽກໂດຍໜຶ່ງສາຍສຳລັບແຕ່ລະຮອບຂອງຊິ້ນວຽກ. ເມື່ອແຕະ ຫຼື ເຈາະເສັ້ນດ້າຍ, ເຄື່ອງມື (ແຕະ ຫຼື ແມ່ພິມ) ຈະໝຸນທຽບກັບຊິ້ນວຽກ, ແລະ ຮ່ອງເສັ້ນດ້າຍທີ່ສ້າງຂຶ້ນທຳອິດຈະນຳພາເຄື່ອງມື (ຫຼື ຊິ້ນວຽກ) ໃຫ້ເຄື່ອນທີ່ໄດ້ຕາມແກນ.
ແລະສິ່ງທີ່ພວກເຮົາຕັ້ງເປົ້າໝາຍຫຼັກແມ່ນການກ້ຽວເສັ້ນດ້າຍໂດຍໃຊ້ເຄື່ອງກຶງເສັ້ນດ້າຍທໍ່ເຄື່ອງມືສ້າງເສັ້ນດ້າຍ ຫຼື ເຄື່ອງມືຫວີເສັ້ນດ້າຍສາມາດໃຊ້ເພື່ອຫມຸນເສັ້ນດ້າຍໃນເຄື່ອງກຶງເສັ້ນດ້າຍທໍ່. ການຫມຸນເສັ້ນດ້າຍດ້ວຍເຄື່ອງມືຫມຸນ, ໂຄງສ້າງເຄື່ອງມືທີ່ລັງເລແມ່ນງ່າຍດາຍ, ມັນເປັນວິທີການທົ່ວໄປສໍາລັບການຜະລິດແລະການປຸງແຕ່ງຊິ້ນວຽກທີ່ມີເສັ້ນດ້າຍຂະໜາດນ້ອຍ. ການຫມຸນເສັ້ນດ້າຍດ້ວຍເຄື່ອງມືຫວີເສັ້ນດ້າຍມີປະສິດທິພາບການຜະລິດສູງ, ແຕ່ໂຄງສ້າງເຄື່ອງມືແມ່ນສັບສົນ, ແລະມັນເໝາະສົມສໍາລັບການຫມຸນຊິ້ນວຽກທີ່ມີເສັ້ນດ້າຍສັ້ນທີ່ມີແຂ້ວລະອຽດໃນການຜະລິດຂະໜາດກາງແລະຂະໜາດໃຫຍ່ເທົ່ານັ້ນ.
ຄວາມແມ່ນຍຳຂອງເຄື່ອງກຶງທຳມະດາສຳລັບການກ້ຽວເສັ້ນດ້າຍຮູບສີ່ຫຼ່ຽມມຸມສາກໂດຍທົ່ວໄປສາມາດບັນລຸໄດ້ພຽງແຕ່ 8-9 ເທົ່ານັ້ນ, ແຕ່ປະສິດທິພາບການຜະລິດ ແລະ ຄວາມແມ່ນຍຳຂອງມືອາຊີບເຄື່ອງສອຍທໍ່ CNCຈະໄດ້ຮັບການປັບປຸງຢ່າງຫຼວງຫຼາຍ.
ເຄື່ອງກຶງທໍ່ເຄື່ອງຈັກເປັນເຄື່ອງກຶງແນວນອນທີ່ອອກແບບມາເປັນພິເສດສຳລັບການກຶງອຸປະກອນທໍ່ທີ່ມີເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່. ມັນມີລັກສະນະໂດຍເສັ້ນຜ່າສູນກາງຮູຜ່ານທີ່ຂ້ອນຂ້າງໃຫຍ່ຂອງແກນໝຸນ (ໂດຍທົ່ວໄປສູງກວ່າ 135 ມມ) ແລະ ມີຫົວກຶງຢູ່ດ້ານໜ້າ ແລະ ດ້ານຫຼັງຂອງກ່ອງແກນໝຸນ. ເພື່ອຄວາມສະດວກໃນການໜີບ ແລະ ການປະມວນຜົນທໍ່ ຫຼື ເຫຼັກທີ່ມີເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່.
ປະເທດນ້ຳມັນເຄື່ອງກຶງເຄື່ອງຈັກໂດຍທົ່ວໄປແລ້ວມີຮູຜ່ານຂະໜາດໃຫຍ່ຢູ່ເທິງກ່ອງແກນໝູນ, ແລະຊິ້ນວຽກຈະຖືກໜີບດ້ວຍສອງຫົວຈັບຢູ່ທັງສອງສົ້ນຂອງແກນໝູນເພື່ອໝຸນຫຼັງຈາກຜ່ານຮູຜ່ານ. ໂດຍທົ່ວໄປແລ້ວມີສອງວິທີໃນການປ້ອນເຄື່ອງມື: ວິທີໜຶ່ງແມ່ນຄືກັນກັບເຄື່ອງກຶງທຳມະດາໂດຍໃຊ້ສະກູນຳເພື່ອຂັບເຄື່ອນແຜ່ນເລື່ອນ ແລະ ຕົວຍຶດເຄື່ອງມືຢູ່ດ້ານໜ້າຂອງຕຽງ; ອີກວິທີໜຶ່ງແມ່ນຫວີຮາບຢູ່ເທິງແຜ່ນເລື່ອນຢູ່ໃຈກາງຂອງຕຽງ. ຫົວຕັດເກຍພາຍນອກຂອງມີດ (ເບິ່ງຫົວຕັດເກຍເປີດ ແລະ ປິດອັດຕະໂນມັດ) ຕັດເຂົ້າໄປໃນຊິ້ນວຽກ ແລະ ເຄື່ອນທີ່ໄປຂ້າງໜ້າ. ເຄື່ອງມືເຄື່ອງຈັກບາງຢ່າງສຳລັບການປຸງແຕ່ງທໍ່ຍາວຍັງມີອຸປະກອນຮອງຮັບຊິ້ນວຽກ, ເຊັ່ນ: ໂຄງກາງ, ບ່ອນວາງເຄື່ອງມື, ແລະ ຕົວຍຶດດ້ານຫຼັງ.
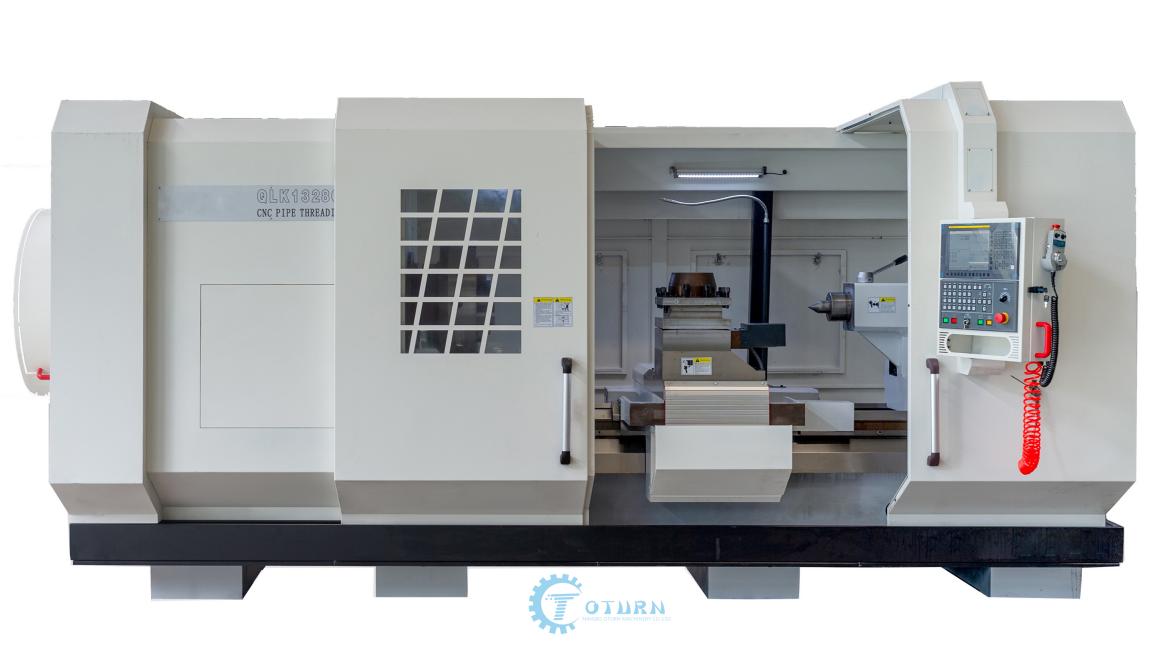
ເຄື່ອງກຶງທໍ່ CNCແນະນຳ
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
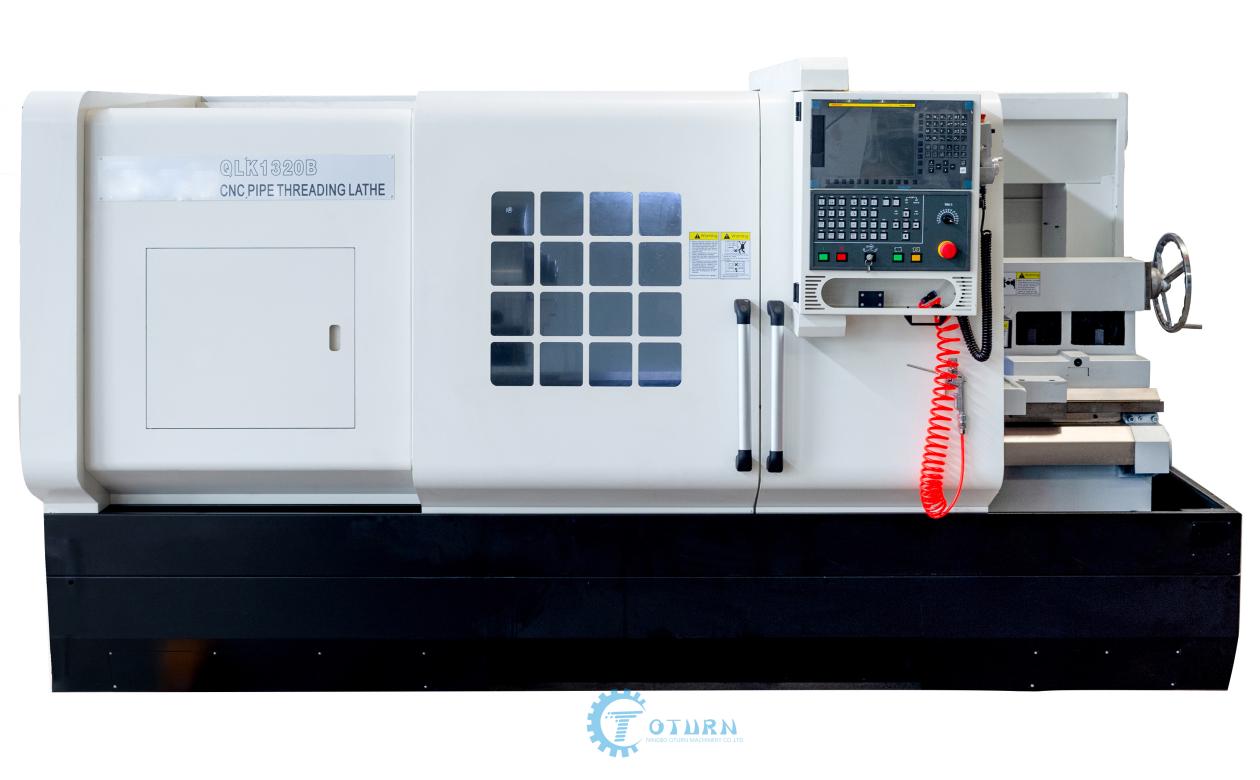
QLK1320
ຄຸນສົມບັດຂອງຄຸນນະພາບສູງເຄື່ອງກຶງທໍ່:
1. ຕຽງນອນມີໂຄງສ້າງຝາສາມຊັ້ນແບບດັ້ງເດີມ, ແລະຝາດ້ານຫຼັງຖືກຈັດລຽງດ້ວຍພື້ນຜິວອຽງ 12 ອົງສາ, ເຊິ່ງຊ່ວຍປັບປຸງຄວາມແຂງແກ່ນຂອງເຄື່ອງມືເຄື່ອງຈັກໄດ້ຢ່າງຫຼວງຫຼາຍ.
2. ລະບົບຕ່ອງໂສ້ສົ່ງກຳລັງຫຼັກແມ່ນລະບົບສົ່ງກຳລັງແບບມີລະດັບ, ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນການໃຊ້ພະລັງງານ ແລະ ສຽງລົບກວນຂອງເຄື່ອງຈັກ.
3. ການນໍາໃຊ້ກ່ອງໄຮໂດຼລິກແຍກຕ່າງຫາກ, ການຫລໍ່ລື່ນສູນກາງ, ແລະ ການເຮັດຄວາມເຢັນທີ່ມີປະສິດທິພາບບໍ່ພຽງແຕ່ຊ່ວຍຫຼຸດຜ່ອນອຸນຫະພູມຂອງ spindle ເທົ່ານັ້ນແຕ່ຍັງຮັກສາຄວາມສະອາດ ແລະ ການຫລໍ່ລື່ນຂອງກ່ອງ spindle ໄດ້ຢ່າງມີປະສິດທິພາບ.
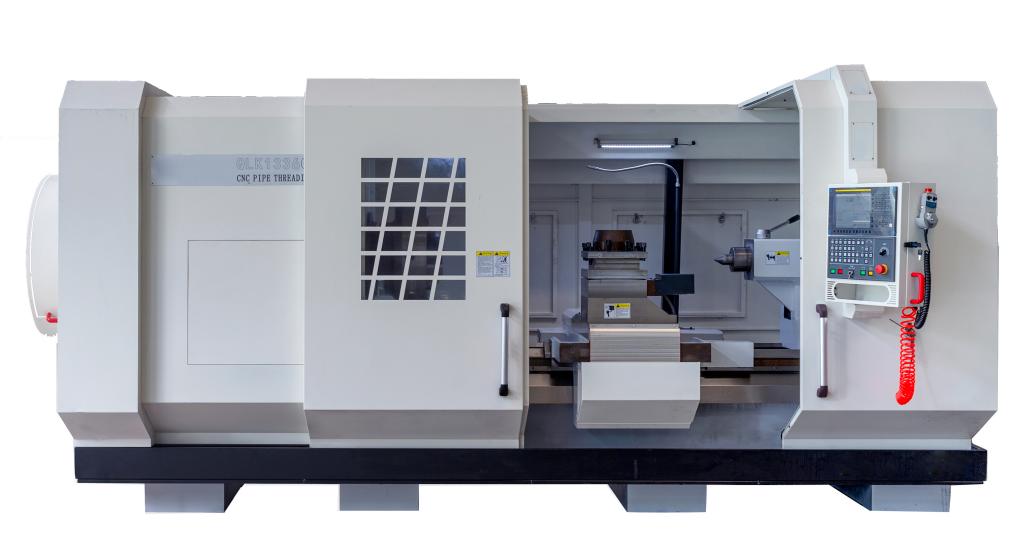
QLK1336
QLK1336CNC ເຄື່ອງກຶງນ້ຳມັນເປັນເຄື່ອງກຶງເກຍທໍ່ CNC ທີ່ອອກແບບໃໝ່. ລະບົບຂັບເຄື່ອນຫຼັກຖືກອອກແບບມາໃຫ້ກົງກັບລະດັບຄວາມຖີ່ຂອງມໍເຕີ servo spindle ທີ່ເລືອກ. ການຄວບຄຸມຄວາມໄວແບບບໍ່ມີຂັ້ນຕອນເຕັມຮູບແບບ, ລະດັບການຄວບຄຸມຄວາມໄວທີ່ກວ້າງຂວາງ, ເຊິ່ງບໍ່ພຽງແຕ່ຕອບສະໜອງຄວາມຕ້ອງການຂອງການສຳເລັດຮູບເກຍດ້ວຍຄວາມໄວສູງເທົ່ານັ້ນ, ແຕ່ຍັງມີປະສິດທິພາບໃນການຕັດສູງ ແລະ ສຽງລົບກວນຕ່ຳ.
ຂໍ້ດີ ແລະ ຂໍ້ດີຂອງເຄື່ອງກຶງເກຍທໍ່
(1) ຕົວເຄື່ອງ
ຄວາມກວ້າງຂອງຮາງລົດແມ່ນ 650 ມມ, ວັດສະດຸແມ່ນ HT300. ການດັບຄວາມຖີ່ຂອງຄື້ນສຽງສາມາດບັນລຸ HRC52. ຄວາມຫຍາບແມ່ນ Ra0.63 ຫຼັງຈາກບົດດ້ວຍເຄື່ອງບົດທີ່ມີຄວາມແມ່ນຍໍາສູງ. ມັນມີປະສິດທິພາບສູງໃນການຂັດ ແລະ ຂັດ. ຕົວເຄື່ອງແມ່ນໂຄງສ້າງທີ່ປະສົມປະສານ, ເຊິ່ງປັບປຸງຄວາມແຂງແກ່ນຂອງເຄື່ອງມືເຄື່ອງຈັກໄດ້ຢ່າງຫຼວງຫຼາຍ.
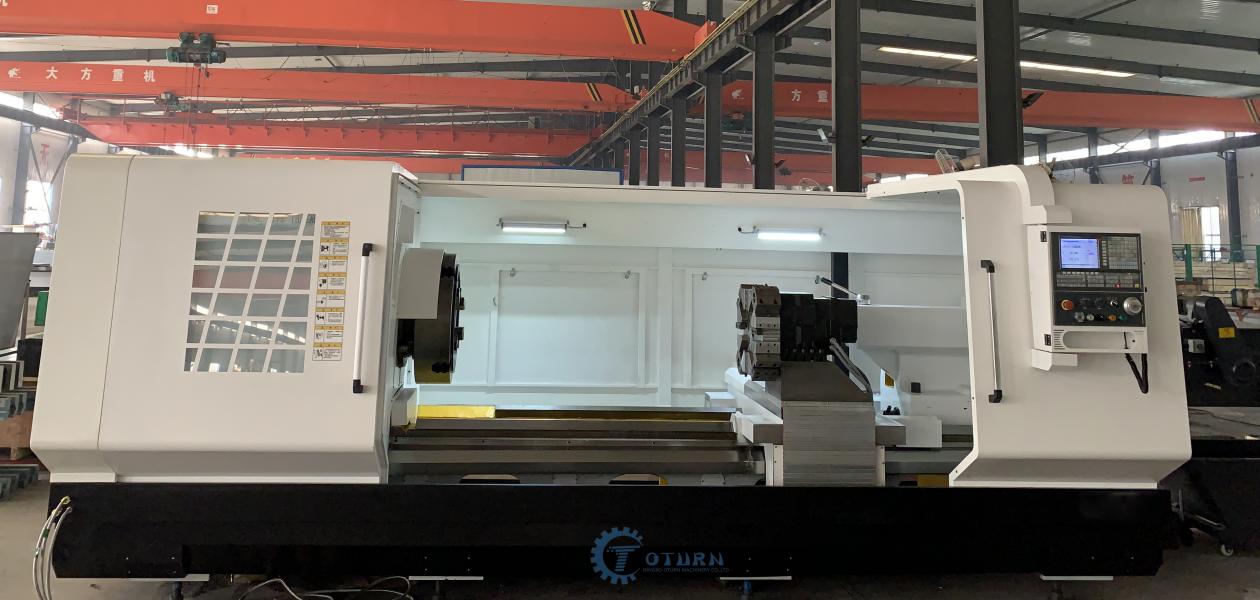
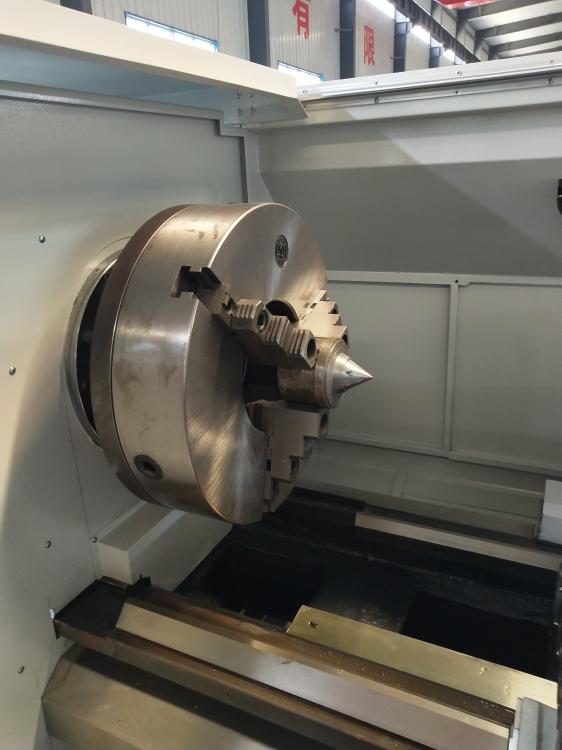
(2)ບໍລິສັດນ້ຳມັນ CNCອາຊີນກ່ອງຫົວ
ໜ່ວຍແກນ spindle ປະເພດກ່ອງເກຍປະສົມປະສານ, ມໍເຕີ servo ແກນ spindle ພະລັງງານສູງ,
ລະບົບສາຍສົ່ງສອງຄວາມໄວ, ການຄວບຄຸມຄວາມໄວແບບບໍ່ມີຂັ້ນຕອນ.
ການຄວບຄຸມຄວາມໄວທີ່ກວ້າງຂວາງ, ບໍ່ພຽງແຕ່ເພື່ອຕອບສະໜອງຄວາມຕ້ອງການຂອງການສຳເລັດຮູບເສັ້ນດ້າຍຄວາມໄວສູງເທົ່ານັ້ນ, ແຕ່ຍັງເພື່ອໃຫ້ການຕັດມີປະສິດທິພາບ. ເກຍຂັດທີ່ມີຄວາມແມ່ນຍໍາສູງ, ແບຣິ່ງທີ່ມີຄຸນນະພາບສູງ, ເພື່ອຮັບປະກັນສຽງລົບກວນຕໍ່າຂອງເຄື່ອງ, ຄຸນນະພາບສຽງດີ.
ກ່ອງ spindle ໃຊ້ການໄຫຼວຽນຂອງພາຍນອກທີ່ເຂັ້ມແຂງຫລໍ່ລື່ນເຢັນ,
ບໍ່ພຽງແຕ່ຊ່ວຍຫຼຸດຜ່ອນອຸນຫະພູມຂອງ spindle ເທົ່ານັ້ນ, ແຕ່ຍັງຮັກສາຄວາມສະອາດ ແລະ ການຫລໍ່ລື່ນຂອງກ່ອງ spindle ໄດ້.
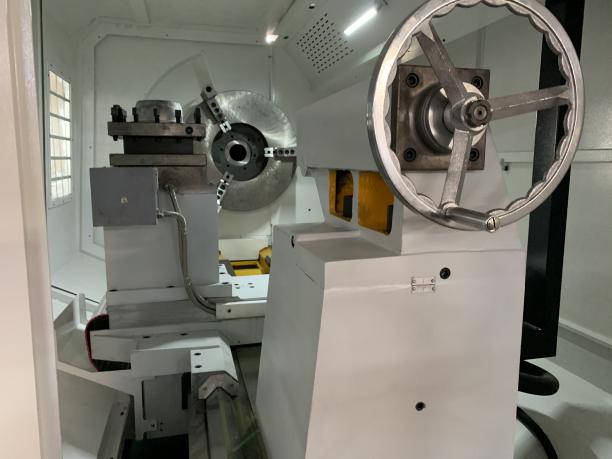
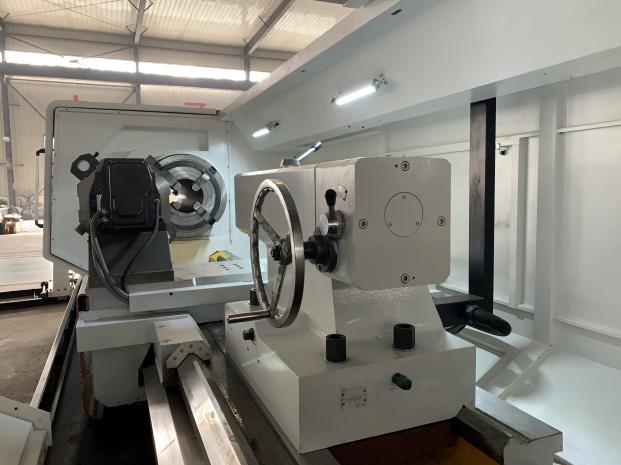
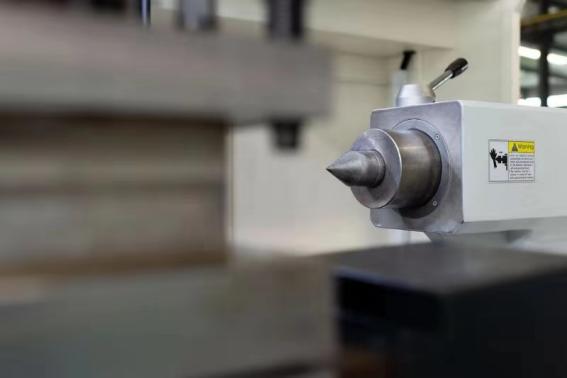
(3) ກ້ານຫາງ
ເຄື່ອງຈັກນີ້ແມ່ນມາດຕະຖານທີ່ມີ spindle tailstock φ120. ດ້ານເທິງ Mohs 6#.
(4) ການປ້ອນແກນຄູ່
ທັງແກນ X ແລະແກນ Z ຮັບຮອງເອົາໂຄງສ້າງການຂັບເຄື່ອນໂດຍກົງຂອງສະກູບານທີ່ມີຄວາມແມ່ນຍໍາສູງ ແລະໂຄງສ້າງຄວາມເຄັ່ງຕຶງຂອງສະກູນຳ. ແບຣິ່ງບານສະກູທີ່ມີຄວາມແມ່ນຍໍາສູງແມ່ນໃຊ້ສໍາລັບການວາງຕໍາແຫນ່ງ ແລະ ການຮອງຮັບ; ຊັ້ນວາງນັອດສະກູເພົາ Z ແມ່ນໂຄງສ້າງການຫລໍ່ປະສົມປະສານ.
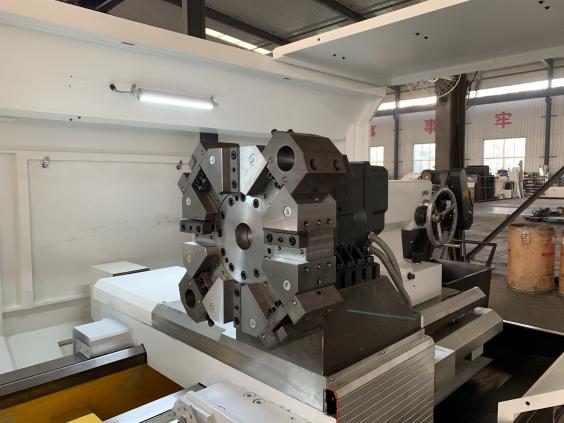
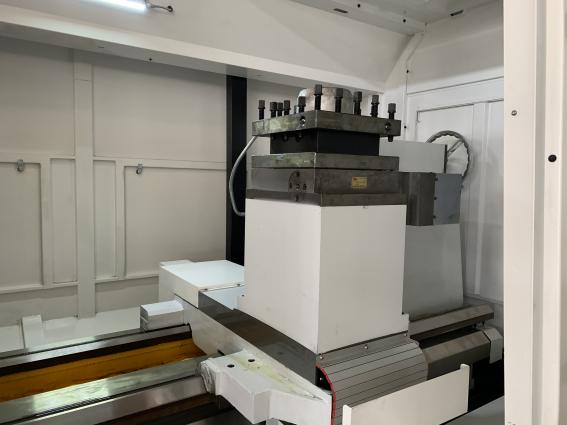
(5) ປ້ອມ CNC
ຮັບຮອງເອົາ (HAK21280) ຕົວຍຶດເຄື່ອງມືແນວຕັ້ງ CNC. ມັນມີລັກສະນະຂອງຄວາມແມ່ນຍໍາສູງ, ການໝຸນລຽບງ່າຍ, ການດໍາເນີນງານງ່າຍດາຍແລະອື່ນໆ.
ສີ່ເຫດຜົນທີ່ຄວນເລືອກການເຊື່ອມທໍ່ CNCmເຄື່ອງຈັກ ຫຼືເຄື່ອງກຶງນ້ຳມັນ
1. ການເຄື່ອງກຶງເສັ້ນດ້າຍທໍ່ມີລັກສະນະຂອງລະດັບອັດຕະໂນມັດສູງ, ປະສິດທິພາບສູງ ແລະ ຄວາມແມ່ນຍໍາສູງ, ລະດັບການນໍາໃຊ້ທີ່ກວ້າງຂວາງ, ແລະ ການດໍາເນີນງານງ່າຍດາຍ.
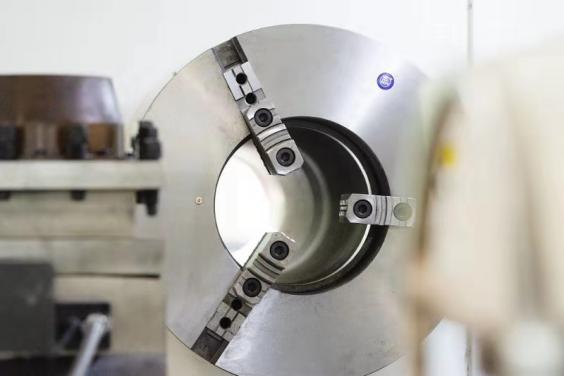
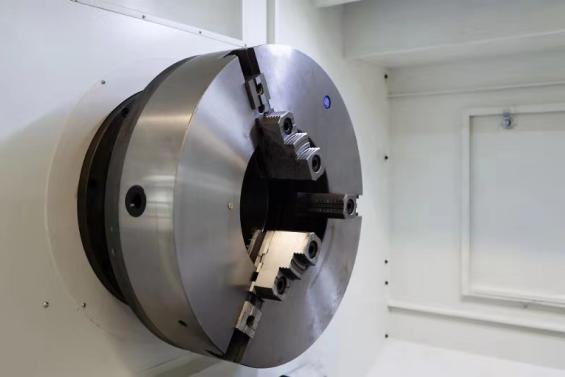
2. ກ່ອງຂ້າງຕຽງນອນຂັບເຄື່ອນດ້ວຍມໍເຕີປ່ຽນຄວາມຖີ່, ມີການປ່ຽນແປງຄວາມໄວແບບບໍ່ມີຂັ້ນຕອນ. ລູກປືນແກນຈາກຜູ້ຜະລິດພາຍໃນປະເທດທີ່ມີຊື່ສຽງ, ຈູດສາມຄາງຈາກຍີ່ຫໍ້ພາຍໃນປະເທດທີ່ມີຊື່ສຽງ.
3. ການອອກແບບແບບໂມດູນຂອງລະບົບຄວບຄຸມຕົວເລກແມ່ນງ່າຍຕໍ່ການແກ້ໄຂຂໍ້ຜິດພາດ ແລະ ງ່າຍຕໍ່ການບຳລຸງຮັກສາ. ແກນ x ແລະ z ຮັບຮອງເອົາມໍເຕີ servo ພະລັງງານສູງ, ປະສິດທິພາບທີ່ກ້າວໜ້າ, ແລະ ຄວາມໜ້າເຊື່ອຖືທີ່ເຂັ້ມແຂງ.
4. ມັນຮັບຮອງເອົາອານນັ່ງແບບຫຼໍ່, ແຜ່ນເລື່ອນ, ຮູບແບບກະດູກຂ້າງພາຍໃນທີ່ສົມເຫດສົມຜົນ, ສະກູບານທີ່ມີຄວາມແມ່ນຍໍາສູງ, ຄວາມແມ່ນຍໍາສູງ, ແລະ ການສົ່ງຕໍ່ທີ່ຖືກຕ້ອງ.
ຮູບພາບຊິ້ນສ່ວນຫຼັກ
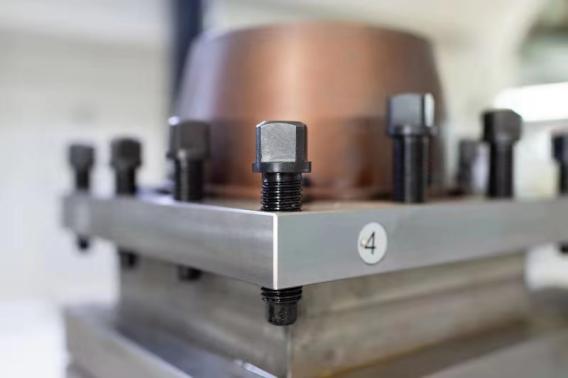
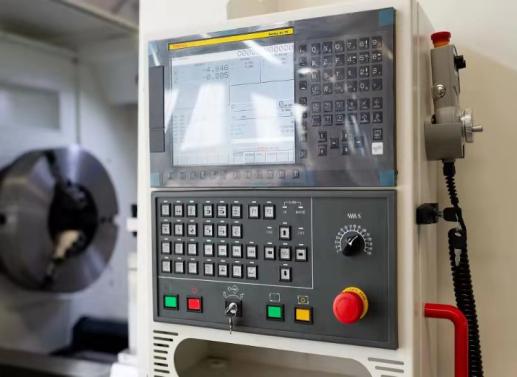
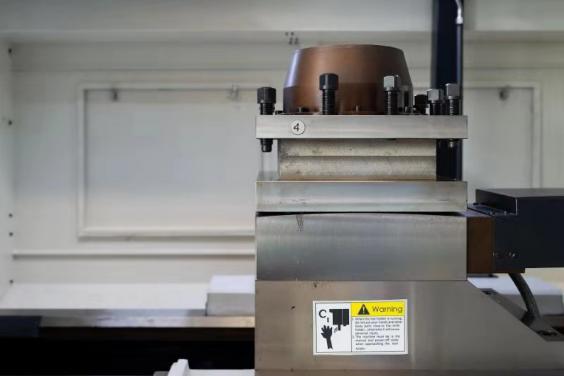
ການຕັ້ງຄ່າມາດຕະຖານ
ເສົາເຄື່ອງມືໄຟຟ້າສີ່ສະຖານີ, ຫລໍ່ລື່ນອັດຕະໂນມັດແບບສູນກາງ, ລະບົບເຮັດຄວາມເຢັນ, ຝາປິດປ້ອງກັນແບບເຄິ່ງປິດ.
ຜະລິດຕະພັນນີ້ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການດໍາເນີນການປຸງແຕ່ງກົນຈັກໃນການຜະລິດເຄື່ອງຈັກ, ນໍ້າມັນ, ສານເຄມີ, ຖ່ານຫີນ, ການສໍາຫລວດທໍລະນີສາດ, ການສະໜອງນໍ້າ ແລະ ລະບາຍນໍ້າໃນຕົວເມືອງ, ແລະ ອຸດສາຫະກໍາອື່ນໆ.
ສ່ວນປະກອບຫຼັກທີ່ຍັງເຫຼືອປະກອບມີທໍ່ເຈາະ ແລະ ຂໍ້ຕໍ່.
ອຸດສາຫະກຳນ້ຳມັນ ແມ່ນຂະແໜງອຸດສາຫະກຳທີ່ສະກັດນ້ຳມັນ (ລວມທັງນ້ຳມັນທຳມະຊາດ, ຫີນນ້ຳມັນ, ແລະ ອາຍແກັສທຳມະຊາດ) ແລະ ກັ່ນ ແລະ ປຸງແຕ່ງມັນ. ອຸດສາຫະກຳປະກອບດ້ວຍການສຳຫຼວດທໍລະນີວິທະຍາຂອງບໍ່ນ້ຳມັນ, ການພັດທະນາບໍ່ນ້ຳມັນ ແລະ ການສຳຫຼວດນ້ຳມັນ, ການຂົນສົ່ງ, ການກັ່ນ ແລະ ໜ່ວຍງານປຸງແຕ່ງ.
ຄຳສັບທີ່ນິຍົມໃຊ້ຫຼາຍທີ່ສຸດສຳລັບທໍ່ໃນອຸດສາຫະກຳນ້ຳມັນ ແລະ ອາຍແກັສແມ່ນທໍ່ນ້ຳມັນ (OCTG). ຈຸດປະສົງຂອງທໍ່ນ້ຳມັນອາດຈະແຕກຕ່າງກັນ: ພວກມັນອາດຈະຖືກນໍາໃຊ້ເພື່ອສະກັດ ຫຼື ສີດອາຍແກັສ, ນ້ຳມັນ, ນ້ຳ, ໄອນ້ຳ, ແລະອື່ນໆ, ແລະ ສາມາດແບ່ງອອກເປັນທໍ່ຫຼືທໍ່ຕາມການນຳໃຊ້ສະເພາະ. ທໍ່ຖືກໃຊ້ເປັນຊັ້ນປ້ອງກັນເພື່ອຊ່ວຍໃຫ້ບໍ່ນ້ຳມັນຕ້ານທານການກັດເຊາະຂອງມົນລະພິດພາຍໃນ ຫຼື ພາຍນອກເພື່ອຮັກສາຄວາມທົນທານ; ທໍ່ຖືກໃຊ້ເພື່ອສີດ ຫຼື ສະກັດນ້ຳມັນ.
ເສັ້ນດ้ายທໍ່ອິງ ເຄື່ອງມືເຄື່ອງຈັກ ຖືກນໍາໃຊ້ເພື່ອປຸງແຕ່ງທໍ່ນໍ້າມັນ, ເຊິ່ງຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນອຸດສາຫະກໍານໍ້າມັນ. ມັນເປັນທໍ່ເຫຼັກທີ່ໃຊ້ໃນການຂົນສົ່ງນໍ້າມັນ ແລະ ອາຍແກັສທໍາມະຊາດໃນບໍ່ນໍ້າມັນ. ມັນຖືກຕິດຕັ້ງຢູ່ໃນທໍ່, ແລະ ນໍ້າມັນ ແລະ ອາຍແກັສໄຫຼຈາກທໍ່ນໍ້າມັນໄປຫາຫົວບໍ່ນໍ້າມັນ.
ມີເກລียวທໍ່ສອງຂະໜາດ, ຂະໜາດໜຶ່ງແມ່ນເກລียวທໍ່ຮູບຕົວ V ທີ່ມີກົ້ນມົນຮູບໂດມ ມີ 8 ແຂ້ວຕໍ່ນິ້ວ, ແລະ ອີກຂະໜາດໜຶ່ງແມ່ນເກລียวທໍ່ຮູບຕົວ V ທີ່ມີກົ້ນມົນຮູບໂດມ ມີ 10 ແຂ້ວຕໍ່ນິ້ວ.
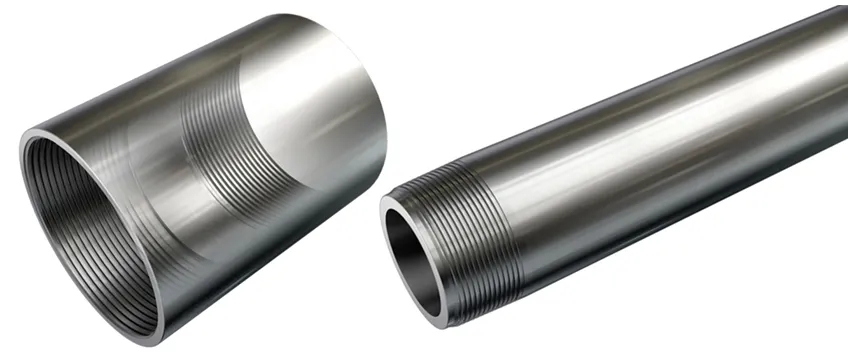
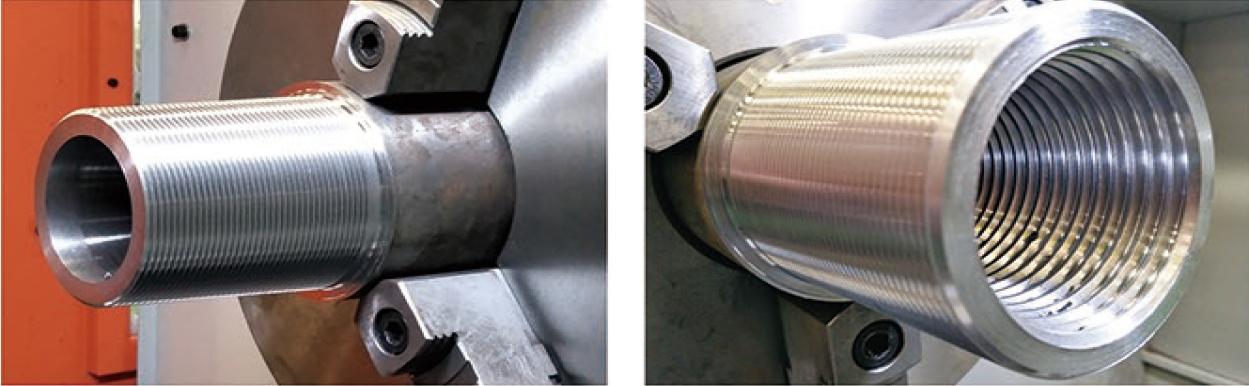
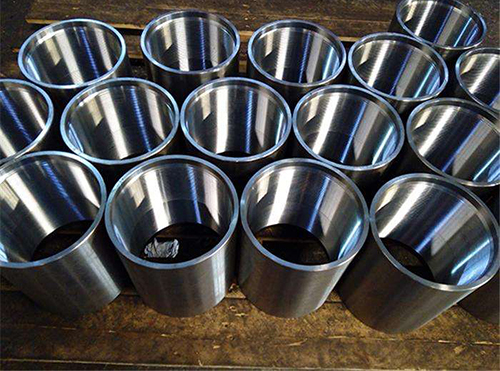
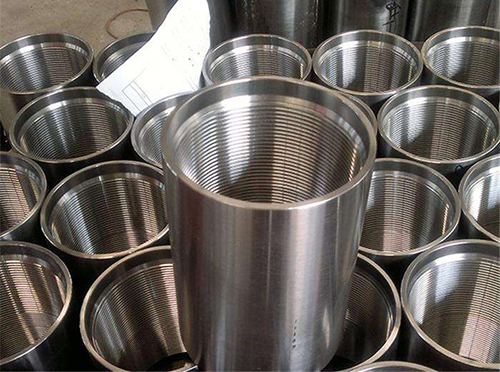
ເສັ້ນດ້າຍແມ່ນການຍື່ນອອກມາຢ່າງຕໍ່ເນື່ອງທີ່ມີຮູບແບບແຂ້ວທີ່ກຳນົດໄວ້ເຊິ່ງສ້າງຂຶ້ນຕາມເສັ້ນກ້ຽວວຽນຢູ່ເທິງໜ້າຂອງກະບອກສູບ ຫຼື ກະບອກ. ມີຫຼາຍວິທີໃນການເຄື່ອງຈັກເສັ້ນດ້າຍ, ແລະ ການເຈາະເສັ້ນດ້າຍມັກຖືກນຳໃຊ້ໃນການເຄື່ອງຈັກທົ່ວໄປ. ເມື່ອເສັ້ນດ້າຍເຄື່ອງຈັກໃນເຄື່ອງກຶງແນວນອນ, ຕ້ອງຮັບປະກັນຄວາມສຳພັນດ້ານການເຄື່ອນໄຫວລະຫວ່າງຊິ້ນວຽກ ແລະ ເຄື່ອງມື. ໃນຕົວຈິງການກ້ຽວເສັ້ນດ້າຍເນື່ອງຈາກຫຼາຍສາເຫດ, ການເຄື່ອນໄຫວລະຫວ່າງ spindle ແລະເຄື່ອງມືມີບັນຫາໃນການເຊື່ອມຕໍ່ທີ່ແນ່ນອນ, ເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວໃນລະຫວ່າງການຫັນ thread ແລະສົ່ງຜົນກະທົບຕໍ່ການຜະລິດປົກກະຕິ. ໃນເວລານີ້, ມັນຄວນໄດ້ຮັບການແກ້ໄຂໃຫ້ທັນເວລາ.
ວິທີການແກ້ໄຂບັນຫາຄວາມຫຍາບຂະໜາດໃຫຍ່, ຕໍ່ໄປນີ້ແມ່ນຄໍາແນະນໍາຂອງຜູ້ປະກອບການເຄື່ອງກຶງເສັ້ນດ້າຍທໍ່ທີ່ມີປະສົບການບາງຄົນ:
1. ເມື່ອຫັນດ້ວຍເຄື່ອງມືຫັນເຫຼັກຄວາມໄວສູງ, ຄວນຫຼຸດຜ່ອນຄວາມໄວໃນການຫັນ ແລະ ຄວນຕື່ມນ້ຳມັນຫັນ.
2. ເພີ່ມພື້ນທີ່ຕັດຂວາງຂອງເສົາຕັດ ແລະ ຫຼຸດຄວາມຍາວຂອງການຕໍ່ (ເນື່ອງຈາກເສົາຕັດບໍ່ແຂງພໍ, ມັນມັກຈະມີການສັ່ນສະເທືອນໃນລະຫວ່າງການຕັດ)
3. ຫຼຸດມຸມທາງໜ້າຕາມລວງຍາວຂອງເຄື່ອງມືກ້ຽວ ແລະ ປັບໄລຍະຫ່າງຂອງນັອດສະກູຂອງແຜ່ນເລື່ອນກາງ (ມຸມທາງໜ້າຕາມລວງຍາວຂອງເຄື່ອງມືກ້ຽວໃຫຍ່ເກີນໄປ, ແລະ ໄລຍະຫ່າງຂອງນັອດສະກູເລື່ອນກາງໃຫຍ່ເກີນໄປ, ເຊິ່ງຈະເຮັດໃຫ້ເຄື່ອງມືເສຍຫາຍໄດ້ງ່າຍ)
4. ເມື່ອການກ້ຽວເສັ້ນດ້າຍຄວາມໄວສູງ, ຄວາມໜາຂອງການກ້ຽວຂອງການຕັດຄັ້ງສຸດທ້າຍໂດຍທົ່ວໄປແມ່ນຫຼາຍກວ່າ 0.1 ມມ, ແລະຊິບຈະຖືກປ່ອຍອອກມາໃນທິດທາງຕັ້ງສາກກັບທິດທາງຂອງແກນ (ເມື່ອການກ້ຽວເສັ້ນດ້າຍຄວາມໄວສູງ, ຄວາມໜາຂອງການໝຸນນ້ອຍເກີນໄປ ຫຼື ຊິບຖືກປ່ອຍອອກມາໃນທິດທາງທີ່ອຽງ, ມັນງ່າຍທີ່ຈະດຶງຂ້າງຂອງເກລียว).
5. ຄວນໃຊ້ນ້ຳມັນກ໊ອກທີ່ມີຄຸນນະພາບສູງ ຫຼື ນ້ຳມັນກຶງທີ່ມີສານຮັບຄວາມດັນສູງປະມວນຜົນກະທູ້ຂອງຊິ້ນວຽກຜ່ານເຄື່ອງກຶງ. ການໃຊ້ນ້ຳມັນປຸງແຕ່ງໂລຫະພິເສດສາມາດຊົດເຊີຍບັນຫາຄວາມແມ່ນຍຳທີ່ບໍ່ດີ ແລະ ປະສິດທິພາບຕໍ່າ.
ເວລາໂພສ: ວັນທີ 21 ກັນຍາ 2021