V5-1000A ສູນເຄື່ອງຈັກ 5 ແກນ


ສູນເຄື່ອງຈັກແນວຕັ້ງຫ້າແກນ
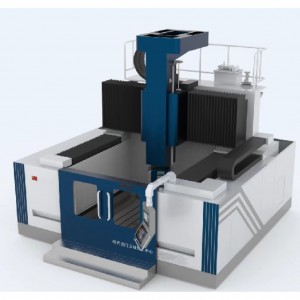
ສູນເຄື່ອງຈັກຫ້າແກນ V5-1000A ຮັບຮອງເອົາໂຄງສ້າງ gantry ປິດທີ່ຫມັ້ນຄົງແລະໄດ້ຖືກຕິດຕັ້ງດ້ວຍ spindle ໄຟຟ້າມາດຕະຖານ, turntable CNC ຂັບເຄື່ອນສອງແກນແລະວາລະສານເຄື່ອງມື servo ລະບົບຕ່ອງໂສ້ແນວນອນ.ມັນສາມາດຮັບຮູ້ຄວາມໄວສູງ, ຄວາມແມ່ນຍໍາສູງ, ແລະປະສິດທິພາບເຄື່ອງຈັກຂອງພາກສ່ວນສະລັບສັບຊ້ອນ.ມັນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດໃຫມ່ຂອງຍານພາຫະນະພະລັງງານ, blisks ປະສົມປະສານການບິນ, impellers turbine ອາຍ, molds ແລະຜະລິດຕະພັນອື່ນໆ.
1. ການຈັດວາງໂດຍລວມຂອງເຄື່ອງ

ສູນເຄື່ອງຈັກຫ້າແກນ V5-1000A ຮັບຮອງເອົາໂຄງສ້າງ gantry ທີ່ຫມັ້ນຄົງ, ຖັນຖືກສ້ອມແຊມຢູ່ເທິງຖານ, ລໍາລຽງເຄື່ອນຍ້າຍຕາມລວງຍາວຕາມຖັນ (ທິດທາງ Y), ແຜ່ນເລື່ອນເລື່ອນທາງຂ້າງຕາມ beam (ທິດທາງ X), ແລະ. headstock ຍ້າຍຕາມແນວຕັ້ງຕາມແຜ່ນສະໄລ້ (ທິດທາງ Z).Workbench ຮັບຮອງເອົາໂຄງສ້າງ cradle ໄດໂດຍກົງທີ່ພັດທະນາດ້ວຍຕົນເອງ, ແລະຕົວຊີ້ວັດການປະຕິບັດຕ່າງໆໄດ້ບັນລຸລະດັບກ້າວຫນ້າສາກົນ.


2. ລະບົບການໃຫ້ອາຫານ
ແກນ X, Y, Z ຮັບຮອງເອົາຄວາມເຂັ້ມງວດສູງ, ຄູ່ມືເສັ້ນມ້ວນທີ່ມີຄວາມແມ່ນຍໍາສູງແລະສະກູບານທີ່ມີປະສິດທິພາບສູງ, ມີແຮງບິດແບບເຄື່ອນໄຫວຕ່ໍາແລະສະຖິດ, ຄວາມອ່ອນໄຫວສູງ, ການສັ່ນສະເທືອນຕ່ໍາໃນຄວາມໄວສູງ, ບໍ່ມີ creep ໃນຄວາມໄວຕ່ໍາ, ຕໍາແຫນ່ງສູງ. ຄວາມຖືກຕ້ອງ, ແລະການປະຕິບັດການຂັບ servo ທີ່ດີເລີດ.
ມໍເຕີ servo ແກນ X, Y, Z ແມ່ນເຊື່ອມຕໍ່ກັບ screws ບານທີ່ມີຄວາມແມ່ນຍໍາສູງໂດຍຜ່ານຕົວຫຼຸດຜ່ອນຄວາມແມ່ນຍໍາ, ດ້ວຍການໃຫ້ອາຫານທີ່ມີຄວາມຍືດຫຍຸ່ນ, ການຈັດຕໍາແຫນ່ງທີ່ຖືກຕ້ອງແລະຄວາມແມ່ນຍໍາສູງ.
ມໍເຕີ servo ແກນ Z ມີຫນ້າທີ່ຫ້າມລໍ້.ໃນກໍລະນີຂອງຄວາມລົ້ມເຫຼວຂອງພະລັງງານ, ມັນສາມາດຈັບເບກອັດຕະໂນມັດເພື່ອຍຶດ shaft ມໍເຕີໃຫ້ແຫນ້ນເພື່ອບໍ່ໃຫ້ຫມຸນ, ເຊິ່ງມີບົດບາດໃນການປົກປ້ອງຄວາມປອດໄພ.
3. spindle ໄຟຟ້າ
spindle motorized ຮັບຮອງເອົາ spindle motorized BT50 ຕົນເອງພັດທະນາ (HSKA100 motorized spindle ເປັນທາງເລືອກ), ແລະໃນຕອນທ້າຍແມ່ນອຸປະກອນທີ່ມີວົງແຫວນສີດພົ່ນເພື່ອເຢັນເຄື່ອງມື.ມັນມີຄວາມໄດ້ປຽບຂອງຄວາມໄວສູງ, ຄວາມແມ່ນຍໍາສູງ, ການຕອບສະຫນອງແບບເຄື່ອນໄຫວສູງ, ແລະອື່ນໆ, ແລະສາມາດຮັບຮູ້ລະບຽບການຄວາມໄວ stepless, ການກໍ່ສ້າງໃນຕົວເຂົ້າລະຫັດຄວາມແມ່ນຍໍາສູງ, ສາມາດບັນລຸທິດທາງທີ່ຖືກຕ້ອງຢຸດແລະການປາດຢາງ rigid.


4. ໂຕະໂຕະ
ເຄື່ອງອັດສຽງ cradle turntable ທີ່ມີແກນສອງແກນທີ່ພັດທະນາດ້ວຍຕົວມັນເອງແມ່ນມີເຄື່ອງເຂົ້າລະຫັດຢ່າງແທ້ຈິງທີ່ມີຄວາມແມ່ນຍໍາສູງແລະຖືກເຮັດໃຫ້ເຢັນໂດຍເຄື່ອງເຮັດຄວາມເຢັນນ້ໍາໃນອຸນຫະພູມຄົງທີ່.ມັນມີຄວາມໄດ້ປຽບຂອງຄວາມເຂັ້ມງວດສູງ, ຄວາມແມ່ນຍໍາສູງ, ແລະການຕອບສະຫນອງແບບເຄື່ອນໄຫວສູງ.ໂຕະເຮັດວຽກຮັບຮອງເອົາຊ່ອງ T radial 5-18mm, ແລະການໂຫຼດທີ່ອະນຸຍາດແມ່ນ 2000kg (ແຈກຢາຍຢ່າງເທົ່າທຽມກັນ)


5. ວາລະສານເຄື່ອງມື
ວາລະສານເຄື່ອງມືຮັບຮອງເອົາ BT50 horizontal chain servo tool magazine, ເຊິ່ງສາມາດຮອງຮັບ 30 ເຄື່ອງມື.

6. ລະບົບຄໍາຄຶດຄໍາເຫັນ loop ປິດຢ່າງເຕັມສ່ວນ
ແກນເສັ້ນຊື່ X, Y, Z ແມ່ນຕິດຕັ້ງດ້ວຍໄມ້ບັນທັດ HEIDENHAIN LC195S ມູນຄ່າຢ່າງແທ້ຈິງ;ຕາຕະລາງ rotary A ແລະ C ແມ່ນອຸປະກອນທີ່ມີຕົວເຂົ້າລະຫັດມຸມມູນຄ່າຢ່າງແທ້ຈິງ HEIDENHAIN RCN2310 ເພື່ອຮັບຮູ້ຄໍາຕິຊົມຂອງວົງປິດເຕັມຂອງ 5 ແກນອາຫານ, ໃຫ້ແນ່ໃຈວ່າເຄື່ອງມີຄວາມແມ່ນຍໍາສູງແລະຄວາມແມ່ນຍໍາສູງຂອງການຮັກສາໄວ້.


7. ລະບົບເຮັດຄວາມເຢັນ ແລະ ນິວເມຕິກ
ປະກອບດ້ວຍປັ໊ມລະບາຍຄວາມຮ້ອນຂະຫນາດໃຫຍ່ແລະຖັງນ້ໍາເພື່ອໃຫ້ຄວາມເຢັນພຽງພໍສໍາລັບເຄື່ອງມືແລະເຄື່ອງເຮັດວຽກ.ໃບຫນ້າຂອງ headstock ມີການຕິດຕັ້ງ nozzles ຄວາມເຢັນ, ຊຶ່ງສາມາດຄວບຄຸມໂດຍລະຫັດ M ຫຼືກະດານຄວບຄຸມ.
ປະກອບດ້ວຍເຄື່ອງເຮັດຄວາມເຢັນນ້ໍາສໍາລັບຄວາມເຢັນຂອງອຸນຫະພູມຄົງທີ່, ເພື່ອຮັບປະກັນວ່າ spindle ໄຟຟ້າແລະ turntable ໄດໂດຍກົງຢູ່ໃນສະພາບການເຮັດວຽກທີ່ດີແລະສາມາດເຮັດວຽກໄດ້ຢ່າງມີປະສິດທິພາບເປັນເວລາດົນນານ.
ລະບົບ pneumatic ຮັບຮອງເອົາອົງປະກອບ pneumatic ສໍາລັບການກັ່ນຕອງ, ແລະຮັບຮູ້ຫນ້າທີ່ຂອງການທໍາຄວາມສະອາດແລະເປົ່າຮູ taper ຂອງ spindle ໄດ້, ປົກປັກຮັກສາປະທັບຕາອາກາດຂອງ bearing spindle, ແລະ blowing ແລະທໍາຄວາມສະອາດໄມ້ບັນທັດ grating ໄດ້.
8. ລະບົບການຫລໍ່ລື່ນສູນກາງ
ແຖບເລື່ອນຂອງທາງລົດໄຟຄູ່ມືແລະຫມາກແຫ້ງເປືອກແຂງຂອງ screw ບານທັງຫມົດແມ່ນ lubricated ມີ grease ບາງ, ແລະການ lubrication ໄດ້ຖືກສະຫນອງໃຫ້ເປັນປົກກະຕິແລະປະລິມານເພື່ອຮັບປະກັນຄວາມແມ່ນຍໍາແລະຄວາມຫມັ້ນຄົງຂອງບານ screw ແລະ rail ຄູ່ມື.
9. ລະບົບການລະບາຍນ້ໍາມັນແລະອາຍແກັສ
spindle ໄຟຟ້າມີອຸປະກອນການ lubrication ນ້ໍາມັນແລະອາຍແກັສນໍາເຂົ້າ, ຊຶ່ງສາມາດ lubricate ຢ່າງເຕັມສ່ວນແລະເຢັນ spindle ໄດ້.ເຊັນເຊີສາມາດສະຫນອງການເຕືອນໄພ lubrication ຜິດປົກກະຕິ, ປະສິດທິພາບສາມາດຮັບປະກັນ spindle ສາມາດເຮັດວຽກຢ່າງຫມັ້ນຄົງໃນຄວາມໄວສູງສໍາລັບເວລາດົນນານ.
10. ລະບົບການວັດແທກ workpiece
ເຄື່ອງໄດ້ຖືກຕິດຕັ້ງດ້ວຍເຄື່ອງກວດຫາວິທະຍຸ Renishaw RMP60, ໃຊ້ຮ່ວມກັບເຄື່ອງຮັບ RMI, ຄວາມຖີ່ຂອງການເຮັດວຽກແມ່ນ 2400 MHz ຫາ 2483.5 MHz, ການວັດແທກຄວາມຖີ່ຂອງການເຮັດເລື້ມຄືນທາງດຽວແມ່ນຫນ້ອຍກວ່າຫຼືເທົ່າກັບ 1um (ຄວາມໄວການວັດແທກ 480 ມມ / ນາທີ, ໂດຍໃຊ້ a 50mm stylus), ແລະອຸນຫະພູມການເຮັດວຽກທີ່ໃຊ້ໄດ້ແມ່ນ 5°C ຫາ 55°C.


11. ລະບົບການວັດແທກເຄື່ອງມື
ເຄື່ອງໄດ້ຖືກຕິດຕັ້ງດ້ວຍເຄື່ອງຕັ້ງເຄື່ອງມືເລເຊີ Renishaw NC4, ຄວາມສາມາດໃນການວັດແທກຄືນໃຫມ່ແມ່ນ ± 0.1um, ແລະອຸນຫະພູມການເຮັດວຽກແມ່ນ 5 ° C ຫາ 50 ° C.

12. ຟັງຊັນ calibration ຄວາມແມ່ນຍໍາຫ້າແກນ
ເຄື່ອງໄດ້ຖືກຕິດຕັ້ງດ້ວຍຊຸດກວດສອບເສັ້ນແກນ Rotary AxiSet ຂອງ Renishaw, ຈັບຄູ່ກັບລະບົບການວັດແທກ workpiece RMP60, ຊ່ວຍໃຫ້ຜູ້ໃຊ້ເຄື່ອງຈັກສາມາດກວດສອບສະພາບຂອງແກນ rotary ໄດ້ໄວແລະຖືກຕ້ອງແລະກໍານົດບັນຫາທີ່ເກີດຈາກການປ່ຽນແປງຂອງອຸນຫະພູມແລະຄວາມຊຸ່ມຊື່ນ, ການຂັດກັນຂອງເຄື່ອງຈັກຫຼື. ສວມໃສ່ແລະ້ໍາຕາ.ບັນຫາ, ສາມາດປັບຕົວໄດ້ໄວແລະຊອກຫາການກວດສອບປະສິດທິພາບ, benchmark ແລະຕິດຕາມກວດກາວິທີການສະລັບສັບຊ້ອນເຄື່ອງຈັກມີການປ່ຽນແປງໃນໄລຍະເວລາ.

13. ການປ້ອງກັນເຄື່ອງຈັກ
ເຄື່ອງຈັກຮັບຮອງເອົາການປົກຫຸ້ມຂອງການປ້ອງກັນໂດຍລວມທີ່ປິດລ້ອມຢ່າງເຕັມທີ່ທີ່ສອດຄ່ອງກັບມາດຕະຖານຄວາມປອດໄພເພື່ອປ້ອງກັນການກະແຈກກະຈາຍຂອງ coolant ແລະ chip, ຮັບປະກັນການດໍາເນີນງານທີ່ປອດໄພ, ແລະມີລັກສະນະທີ່ຫນ້າພໍໃຈ.ທິດທາງ X ຂອງເຄື່ອງຈັກແມ່ນອຸປະກອນທີ່ມີຝາຫຸ້ມເກາະປ້ອງກັນ, ເຊິ່ງສາມາດປ້ອງກັນທາງລົດໄຟຄູ່ມືແລະບານສະກູຢ່າງມີປະສິດທິພາບ.
14. ເງື່ອນໄຂການເຮັດວຽກຂອງເຄື່ອງຈັກ
(1) ການສະຫນອງພະລັງງານ: 380V ± 10% 50HZ ± 1HZ ປະຈຸບັນສະຫຼັບສາມເຟດ
(2) ອຸນຫະພູມອາກາດລ້ອມຮອບ: 5℃-40℃
(3) ອຸນຫະພູມທີ່ດີທີ່ສຸດ: 20 ℃ ± 2 ℃
(4) ຄວາມຊຸ່ມຊື່ນພີ່ນ້ອງ: 20-75%
(5) ຄວາມກົດດັນແຫຼ່ງອາກາດ: 6 ± 1 bar
(6) ການໄຫຼຂອງແຫຼ່ງອາກາດ: 500 ລິດ / ນາທີ
15. ການແນະນໍາການເຮັດວຽກຂອງລະບົບ CNC
Siemens 840Dsl.730 ການຕັ້ງຄ່າລະບົບ CNC
| ລາຍການ
| ຊື່
| ຂໍ້ສັງເກດ
|
| ຫນ້າທີ່ລະບົບ | ທຽບເທົ່າກຳມະຈອນຂັ້ນຕ່ຳ | ແກນ Linear 0.001 mm, ແກນ rotary 0.001° |
| ອັດຕາອາຫານຕໍ່ນາທີ/ການປະຕິວັດ | ||
| ອາຫານແລະຂ້າມຢ່າງໄວວາ | ||
| Feedrate override 0~120% | ||
| ຈຳກັດຄວາມໄວ spindle | ||
| Spindle ຕັດຄວາມໄວຄົງທີ່ | ||
| ການຕິດຕາມ spindle | ||
| Spindle override 50~120% | ||
| ການສະແດງຄວາມໄວ spindle | ||
| ຂອບ | ຮັບຮູ້ການຫັນປ່ຽນລະບົບປະສານງານ ແລະເຄື່ອງຈັກ bevel | |
| ການປ່ຽນລະບົບການວັດແທກທາງກົງ/ທາງອ້ອມ | ||
| ຟັງຊັນເບິ່ງລ່ວງໜ້າ ຫຼືຟັງຊັນເບິ່ງລ່ວງໜ້າ | ||
| ການຊົດເຊີຍຄວາມຜິດພາດຂອງສະກູ Lead pitch | ||
| ການຊົດເຊີຍຄວາມຜິດພາດຂອງລະບົບການວັດແທກ | ||
| ການຊົດເຊີຍຄວາມຜິດພາດ Quadrant | ||
| ການຊົດເຊີຍ backlash | ||
| ການຈັດການເຄື່ອງມື | ||
| ການຕັ້ງຄ່າຮາດແວ | ຈໍານວນແກນຄວບຄຸມ | X, Y, Z, A, C ຫ້າແກນປະສານງານແລະແກນຕົ້ນຕໍຫນຶ່ງ |
| ການຄວບຄຸມພ້ອມໆກັນຂອງຈໍານວນແກນ | X, Y, Z, A, C ການເຊື່ອມໂຍງຫ້າແກນ | |
| ຊື່ແກນ | X, Y, Z, A, C, SP | |
| ຕິດຕາມກວດກາ | ຈໍ LCD ສີ 15 ", ສະແດງຂໍ້ຄວາມເປັນພາສາຈີນ / ອັງກິດ | |
| ແຜງປະຕິບັດງານ | OP015 ແປ້ນພິມ CNC ຟັງຊັນເຕັມ | |
| ການໂຕ້ຕອບການສື່ສານຜູ້ຊາຍ-ເຄື່ອງຈັກ | ການຕັ້ງຄ່າມາດຕະຖານ TCU | |
| ແຜງຄວບຄຸມເຄື່ອງຈັກ | ແຜງຄວບຄຸມ SINUMERIK MCP 483C PN, ກະແຈກົນຈັກ 50 ອັນທີ່ມີ LED, ມີ PROFINET, ການໂຕ້ຕອບ Ethernet ອຸດສາຫະກໍາ | |
| ໜ່ວຍປະຕິບັດງານດ້ວຍມື | ||
| ການໂຕ້ຕອບແປ້ນພິມມາດຕະຖານ | ||
| ອິນເຕີເຟດອີເທີເນັດ | ປະສົມປະສານກ່ຽວກັບ NCU (ການທໍາງານຂອງເຄືອຂ່າຍກອງປະຊຸມເປີດ) | |
| ພອດ USB | 3 x 0.5 A USB ລວມຢູ່ໃນ TCU | |
| ໂຄງການ PLC | PLC317-3PN/DP | |
| ການທໍາງານຂອງ Interpolation | ຢຸດອາຫານໄວ້ຊົ່ວຄາວ | |
| ການຕັດກະທູ້ | ||
| ຕັດພ້ອມໆກັນ | ||
| interpolation ເສັ້ນສາມປະສານງານ | ||
| interpolation ວົງກົມ 2-coordinate arbitrary | ||
| ການເຊື່ອມຕໍ່ Helical | ||
| ການປາດ / ການປາດຢາງແຂງ | ||
| ການຂຽນໂປລແກລມ | chamfering ເກີນ / ມົນ | |
| ບັນນາທິການໂຄງການ | ປະຕິບັດຕາມມາດຕະຖານ DIN66025, ມີລັກສະນະການຂຽນໂປຼແກຼມລະດັບສູງ | |
| ການຂຽນໂປລແກລມແບບສົມບູນ ຫຼືແບບເພີ່ມ | ||
| ຕົວແປຂອງຜູ້ໃຊ້, ຕັ້ງຄ່າໄດ້ | ||
| ໂດດໂຄງການແລະສາຂາ | ||
| ໂຄງການມະຫາພາກ | ||
| ປະສານງານການແປພາສາລະບົບແລະການຫມຸນ | ||
| ການຂຽນໂປລແກລມແລະເຄື່ອງຈັກພ້ອມໆກັນ | ||
| ຄໍາແນະນໍາໂຄງການເພື່ອກັບຄືນໄປຫາຈຸດອ້າງອີງ | ||
| ການຂຽນໂປລແກລມ Contour ແລະໂຄງການຮອບວຽນກະປ໋ອງ | ||
| ການສະທ້ອນແລະການປັບຂະຫນາດ | ||
| ການເລືອກຍົນ | ||
| ລະບົບປະສານງານ workpiece | ||
| ວົງຈອນກະປ໋ອງຂຸດເຈາະແລະສີ | ||
| ສູນຊົດເຊີຍ | ||
| ບລັອກຄົ້ນຫາ | ||
| ຄົ້ນຫາຕົວເລກໂຄງການ | ||
| ການແກ້ໄຂພື້ນຫຼັງ | ||
| ການປົກປ້ອງໂຄງການ | ||
| ເລືອກໂຄງການໂດຍໄດເລກະທໍລີ | ||
| ຟັງຊັນເລກເລກ ແລະສາມຫລ່ຽມ | ||
| ການປຽບທຽບແລະການດໍາເນີນການຢ່າງມີເຫດຜົນ | ||
| ຊຸດຊອບແວເຄື່ອງຈັກຫ້າແກນ | ການຫັນເປັນຫ້າແກນ;ການຊົດເຊີຍເຄື່ອງມືຫ້າແກນ;ຟັງຊັນການຫມຸນຮອບສູນເຄື່ອງມື (RTCP) | |
| ຫນ້າທີ່ປ້ອງກັນຄວາມປອດໄພ | ຂອບເຂດຈໍາກັດພື້ນທີ່ເຄື່ອງຈັກທີ່ສາມາດວາງແຜນໄດ້ | |
| ຟັງຊັນການທົດສອບໂຄງການ | ||
| ຢຸດສຸກເສີນ | ||
| ການກວດສອບຈໍາກັດຊອບແວ | ||
| ການຕິດຕາມກວດກາ Contour | ||
| ການກວດຫາການຂັດກັນຂອງ Contour | ||
| ການຕິດຕາມແບບຄົງທີ່ | ||
| ການຕິດຕາມສະຖານທີ່ | ||
| ການຕິດຕາມກວດກາຄວາມໄວ | ||
| ຂໍ້ຈໍາກັດພື້ນທີ່ການປຸງແຕ່ງ | ||
| ຂີດຈຳກັດແຮງບິດ | ||
| ຟັງຊັນຄວາມປອດໄພ ວົງຈອນການວັດແທກໂມງ, ຄວາມຮ້ອນເກີນ, ຫມໍ້ໄຟ, ແຮງດັນ, ຫນ່ວຍຄວາມຈໍາ, ການຈໍາກັດສະຫຼັບ, ການຕິດຕາມພັດລົມ | ||
| ວິທີການປະຕິບັດງານ | ອັດຕະໂນມັດ | |
| ການປັບປ່ຽນ JOG (ຄູ່ມື). | ||
| ການດໍາເນີນງານ Handwheel | ||
| ການປ້ອນຂໍ້ມູນຄູ່ມື MDA | ||
| ການວິນິດໄສ NC ແລະ PLC ດ້ວຍການສະແດງຂໍ້ຄວາມ, ຕົວຮັກສາໜ້າຈໍ | ||
| ການດໍາເນີນງານແລະການສະແດງ | ການສະແດງຟັງຊັນການວິນິດໄສດ້ວຍຕົນເອງ | ລວມທັງໂໝດ REF, ໂໝດເພີ່ມ (x1, x10, x100) |
| ການສະແດງສະຖານທີ່ໃນປະຈຸບັນ | ||
| ການສະແດງກາຟິກ | ||
| ການສະແດງໂຄງການ | ||
| ການສະແດງຂໍ້ຜິດພາດຂອງໂປຣແກຣມ | ||
| ການສະແດງຂໍ້ຜິດພາດຂອງການປະຕິບັດງານ | ||
| ການສະແດງຄວາມໄວການຕັດຕົວຈິງ | ||
| ເມນູຈີນແລະພາສາອັງກິດສະແດງ | ||
| ສະແດງຂໍ້ມູນປຸກ | ||
| ຊຸດຄໍາແນະນໍາ M-code ຫຼາຍຊຸດ | ||
| ສະຫນັບສະຫນູນການໂອນຂໍ້ມູນລົດເມ PROFINET | ||
| ການສື່ສານຂໍ້ມູນ | ພອດ USB | ຂໍ້ມູນ NC, ຂໍ້ມູນ PLC ແລະໂປຣແກມຕ່າງໆຖືກສຳຮອງໄວ້ໃນແຜ່ນ U ສໍາລັບຂໍ້ມູນປ້ອນເຂົ້າ ແລະຜົນຜະລິດ |
| ການໂອນຂໍ້ມູນອີເທີເນັດ | ຜ່ານອິນເຕີເຟດອີເທີເນັດ |
ຕົວກໍານົດການຕົ້ນຕໍ
| ລາຍການ | ຂໍ້ມູນຈໍາເພາະ | ໜ່ວຍ | |||
| ບ່ອນນັ່ງເຮັດວຽກ
| ຂະຫນາດໂຕະເຮັດວຽກ | φ1000×800 | mm | ||
| ການໂຫຼດສູງສຸດທີ່ອະນຸຍາດ | 2000 | kg | |||
| ຂະໜາດ T-slot | 5×18 | 个×ມມ | |||
| ການປຸງແຕ່ງ ຂອບເຂດ
| ແກນ X | 1150 | mm | ||
| ແກນ Y | 1300 | mm | |||
| ແກນ Z | 900 | mm | |||
| A-axis | -150~+130 | ° | |||
| ແກນ C | 360 | ° | |||
| ໄລຍະຫ່າງຈາກປາຍ spindle ໄປຫາຕາຕະລາງເຮັດວຽກ | ສູງສຸດ | 1080 | mm | ||
| ຕ່ຳສຸດ | 180 | mm | |||
| Spindle
| ຂຸມໂກນ | BT50 | |||
| ຄວາມໄວຄະແນນ | 1500 | r/ນາທີ | |||
| ຄວາມໄວສູງສຸດ | 10000 | ||||
| ແຮງບິດອອກ S1/S6 | 191/236 | ນທ | |||
| ພະລັງງານມໍເຕີ spindle S1/S6 | 30/37 | kW | |||
| ແກນ
| ຍ້າຍໄວ | ແກນ X | 25 | m/ນທ | |
| ແກນ Y | 25 | ||||
| ແກນ Z | 25 | ||||
| ຄວາມໄວສູງສຸດ turntable | A-axis | 15 | rpm | ||
| ແກນ C | 30 | rpm | |||
| ພະລັງງານມໍເຕີແກນ X/Y/Z | 3.1/4.4/2 | kW | |||
| ແກນ A/C ພະລັງງານມໍເຕີ | 6.3*2/ 9.4 | kW | |||
| A-axis | ແຮງບິດອັນດັບ | 4000×2 | ນທ | ||
| ແກນ C | ແຮງບິດອັນດັບ | 3000 | ນທ | ||
| ອັດຕາອາຫານສູງສຸດ | X/Y/Z | 25 | m/ນທ | ||
| A/C | 15/30 | rpm | |||
| ວາລະສານເຄື່ອງມື
| ແບບຟອມວາລະສານເຄື່ອງມື | ລວງນອນ | |||
| ວິທີການເລືອກເຄື່ອງມື | ການເລືອກເຄື່ອງມືທີ່ໃກ້ທີ່ສຸດສອງທາງ | ||||
| ຄວາມອາດສາມາດຂອງວາລະສານເຄື່ອງມື | 30 | T | |||
| ຄວາມຍາວຂອງເຄື່ອງມືສູງສຸດ | 400 | mm | |||
| ນ້ໍາຫນັກເຄື່ອງມືສູງສຸດ | 20 | kg | |||
| ເສັ້ນຜ່າສູນກາງຫົວເຄື່ອງຕັດສູງສຸດ | ເຕັມໄປດ້ວຍມີດ | φ125 | mm | ||
| ເຄື່ອງມືເປົ່າຢູ່ຕິດກັນ | φ180 | mm | |||
| ຕໍາແຫນ່ງ ຄວາມຊັດເຈນ | ມາດຕະຖານບໍລິຫານ | GB/T20957.4 (ISO10791-4) | |||
| X-axis/Y-axis/Z-axis | 0.008/0.008/0.008 | mm | |||
| ແກນ B / ແກນ C | 8″/8″ | ||||
| ຊ້ຳ ຕໍາແຫນ່ງ ຄວາມຊັດເຈນ | X-axis/Y-axis/Z-axis | 0.006/0.006/0.006 | mm | ||
| ແກນ B / ແກນ C | 6″/6″ | ||||
| ນ້ຳໜັກເຄື່ອງ | 33000 | kg | |||
| ຄວາມອາດສາມາດໄຟຟ້າທັງຫມົດ | 80 | KVA | |||
| ຂະຫນາດໂຄງຮ່າງເຄື່ອງ | 7420×4770×4800 | mm | |||
ລາຍຊື່ການຕັ້ງຄ່າ
ມາດຕະຖານ
|
| 1. ອົງປະກອບຕົ້ນຕໍ (ລວມທັງຖານ, ຖັນ, beam, ແຜ່ນເລື່ອນ, ປ່ອງ spindle) |
| 2. ລະບົບອາຫານສາມແກນ X, Y, Z | |
| 3. Cradle type turntable AC1000 | |
| 4. spindle ໄຟຟ້າ | |
| 5. ລະບົບການຄວບຄຸມໄຟຟ້າ (ລວມທັງຕູ້ໄຟຟ້າ, ໂມດູນພະລັງງານ, ໂມດູນ servo, PLC, ແຜງປະຕິບັດງານ, ຈໍສະແດງຜົນ, ຫນ່ວຍບໍລິການມືຖື, ເຄື່ອງປັບອາກາດຕູ້ໄຟຟ້າ, ແລະອື່ນໆ). | |
| 6. ລະບົບໄຮໂດຼລິກ | |
| 7. ລະບົບນິວເມຕິກ | |
| 8. ລະບົບການຫລໍ່ລື່ນສູນກາງ | |
| 9. ເຄື່ອງເຮັດນໍ້າເຢັນ | |
| 10. chip conveyor, ຖັງນ້ໍາ, chip collector | |
| 11. ໄມ້ບັນທັດ Grating | |
| 12. ການປົກຫຸ້ມຂອງປ້ອງກັນທາງລົດໄຟ | |
| 13. ເຄື່ອງປົກຫຸ້ມປ້ອງກັນໂດຍລວມ | |
| 14. ລະບົບການວັດແທກ workpiece | |
| 15. ເຄື່ອງມືການຕັ້ງຄ່າເຄື່ອງມື | |
| 16. ຟັງຊັນ calibration ຄວາມແມ່ນຍໍາຫ້າແກນ | |
|
| 1. ໃບຮັບຮອງຄວາມສອດຄ່ອງ 1 ໃບ 2. ລາຍການບັນຈຸ 1 ສະບັບ 3. ປື້ມຄູ່ມືເຄື່ອງຈັກ 1 ຊຸດ (ສະບັບອີເລັກໂທຣນິກ) 4. ເຄື່ອງສໍາຮອງຂໍ້ມູນ 1 ຊຸດ (U disk) ຄູ່ມືການວິນິດໄສສັນຍານເຕືອນ 5.840D 1 ຊຸດ (ສະບັບເອເລັກໂຕຣນິກ) / ຄູ່ມືການວິນິດໄສ 828D 1 ສະບັບ (ສະບັບເອເລັກໂຕຣນິກ) ຄູ່ມືການດໍາເນີນງານການໂມ້ 6.840D 1 ສໍາເນົາ (ສະບັບເອເລັກໂຕຣນິກ) / 828D ຄູ່ມືການດໍາເນີນງານ 1 ສໍາເນົາ (ສະບັບເອເລັກໂຕຣນິກ) ຄູ່ມືການຂຽນໂປຣແກຣມ 840D 1 ພາກພື້ນຖານ (ສະບັບເອເລັກໂຕຣນິກ) / 828D ຄູ່ມືການຂຽນໂປຣແກຣມ 1 (ສະບັບເອເລັກໂຕຣນິກ) |
| ລາຍການ | ຍີ່ຫໍ້ |
| ມໍເຕີແກນ X/Y/Z ແລະຂັບ | Siemens, ເຢຍລະມັນ |
| ລະບົບຕ່ອງໂສ້ພະລັງງານ | igus ເຢຍລະມັນ |
| screw bearing | ຍີ່ປຸ່ນ NSK/NACHI |
| Linear Guides | Schneeberg, ເຢຍລະມັນ |
| ວາລະສານເຄື່ອງມື | ໂອກາດາ |
| ຕົວຫຼຸດ | STOBER, ເຢຍລະມັນ |
| ການຫລໍ່ລື່ນສູນກາງ | ຍີ່ປຸ່ນ |
| ບານສະກູ | SHUTON, ສະເປນ |
| ອົງປະກອບຂອງນິວເມຕິກ | SMC ຍີ່ປຸ່ນ |
| ເຄື່ອງປັບອາກາດຕູ້ໄຟຟ້າ | ຈີນ |
| ເຄື່ອງເຮັດນ້ຳເຢັນ | ຈີນ |
| ໄມ້ບັນທັດ grating | HEIDENHAIN, ເຢຍລະມັນ |
| ລະບົບການວັດແທກ workpiece | Renishaw, ອັງກິດ |
| ລະບົບການວັດແທກເຄື່ອງມື | Renishaw, ອັງກິດ |
| Patrs ກັບເຄື່ອງ | ຂໍ້ມູນຈໍາເພາະ | ປະລິມານ |
| ທາດເຫຼັກ mattress ເຄື່ອງ |
| 8 ຊຸດ |
| ສະມໍ |
| 8 ຊຸດ |
| ແຫວນ | M30 | 2 ປ່ຽງ |
| ແຫວນ | M36 | 2 ປ່ຽງ |
| suspenders |
| 1 ຊຸດ |
| ກຸນແຈ Allen | 10 | 1 |
| ກຸນແຈ Allen | 12 | 1 |
| ກຸນແຈ Allen | 14 | 1 |
| ກຸນແຈ Allen | 19 | 1 |
| ຕົວຍຶດ Z-axis |
| 1 |
| ແກນ X-mount |
| 1 |
| ການແກ້ໄຂແກນ Y |
| 1 |
ຂອບໃຈສໍາລັບຄວາມສົນໃຈຂອງທ່ານ!