


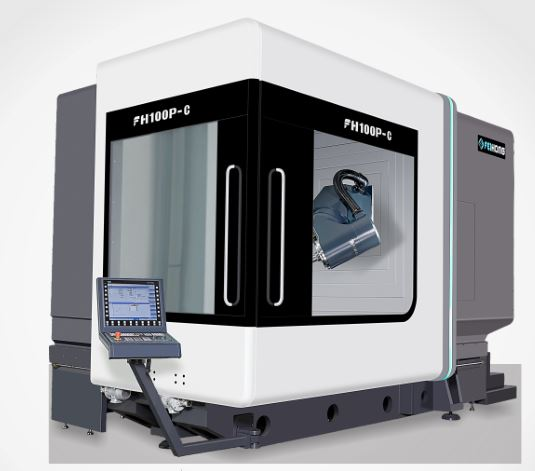
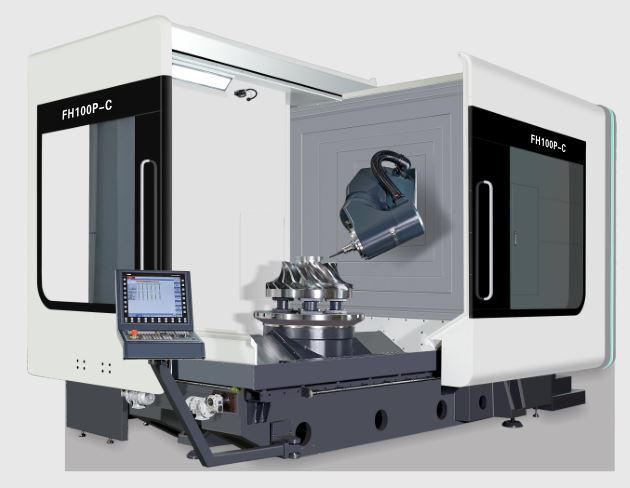
ການກ້ຽວໂມ້ພ້ອມໆກັນ 5 ແກນ 100P-C
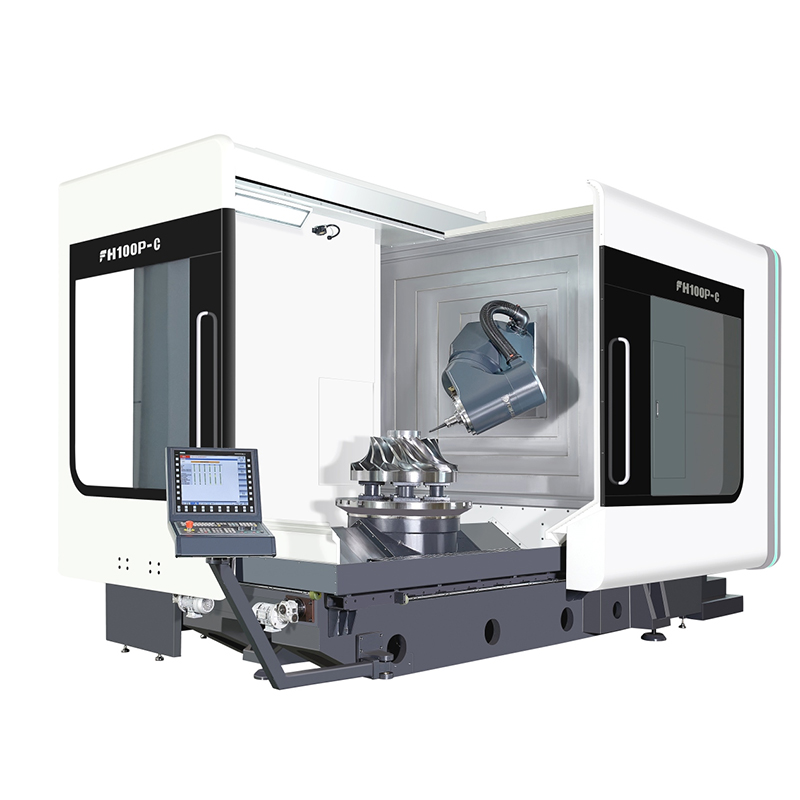
ຂອບເຂດຂອງການສະໜອງ
ຕາຕະລາງຟັງຊັນອຸປະກອນເສີມມາດຕະຖານ (ກະລຸນາອ້າງອີງເຖິງຟັງຊັນຄວບຄຸມສຳລັບສ່ວນຄວບຄຸມໄຟຟ້າ)
1. ຕົວຄວບຄຸມ Siemens 840DSL
2. ຫົວແກວ່ງຫຼາຍໜ້າທີ່ຫ້າແກນຂອງຍີ່ຫໍ້ເອງ
3. ແກນໄຟຟ້າ DGZX-24012/34B2-KFHWVJS
4. ລະບົບປ່ຽນເຄື່ອງມືອັດຕະໂນມັດ HSK-A100 40 ໜ່ວຍ
ສະກູບານລະບາຍຄວາມຮ້ອນແບບຮູ 5.X/Y/Z
6. ສະໄລ້ເສັ້ນຊື່ 7 ລູກກິ້ງ (3 ສຳລັບແກນ X, 2 ສຳລັບແກນ Y/Z) — BOSCH REXROTH
7. ໄມ້ບັນທັດແສງວົງຈອນປິດຢ່າງເຕັມທີ່ສາມແກນ X/Y/Z
8. ອຸປະກອນຄວບຄຸມອຸນຫະພູມກ່ອງໄຟຟ້າ
9. ເຄື່ອງເຮັດຄວາມເຢັນ Spindle
10. ອຸປະກອນມ້ວນຊິບກ້ຽວວຽນ ແລະ ລົດບັນທຸກຊິບເຫຼັກດ້ານຫຼັງ
11. ນ້ຳຈາກຈຸດໃຈກາງຂອງແກນໝູນ, ສີດນ້ຳຮູບວົງແຫວນ
12. ເປົ່າລົມຢູ່ໃຈກາງຂອງແກນໝູນ, ແລະ ເປົ່າລົມໃນວົງແຫວນ.
13. ດວງຈັນເຄິ່ງຫົວຫ້າແກນພັດນ້ຳ, ແລະ ດວງຈັນເຄິ່ງຫົວພັດອາກາດ.
14. ປະຕູລັອກຄວາມປອດໄພປະເພດ 1 ສຳລັບປະຕູເຮັດວຽກດ້ານໜ້າ ແລະ ດ້ານຂ້າງ
15. ອຸປະກອນເຮັດຄວາມເຢັນຂອງການໄຫຼວຽນຂອງແກນໝູນວຽນ.
16. ໂຄມໄຟ fluorescent ທີ່ໃຊ້ງານກັນນ້ຳໄດ້
17. ອຸປະກອນສະຖານີໄຮໂດຼລິກ
18. ໜ່ວຍກວດຈັບອິນຟາເຣດ Renishaw OMP60
19. Renishaw Laser Tool Setter
20. ອຸປະກອນຫລໍ່ລື່ນການໃຫ້ອາຫານອັດຕະໂນມັດສູນກາງສູນກາງ
21. ປືນນໍ້າ ແລະ ອາກາດເຮັດຄວາມສະອາດດ້ານຂ້າງ
22. ລະບົບເຮັດຄວາມເຢັນຂອງນ້ຳຢາຕັດ
23. ແຜ່ນໂລຫະປ້ອງກັນທີ່ປິດລ້ອມຢ່າງຄົບຖ້ວນ
24. ກ່ອງປະຕິບັດການ
25. ກ່ອງໄຟຟ້າມີເຄື່ອງປັບອາກາດ
26. ລໍ້ມືອີເລັກໂທຣນິກ Siemens
27. ສະວິດປ່ອຍເຄື່ອງມື spindle ທີ່ໃຊ້ຕີນ
28. ແຜ່ນຮອງລະດັບພື້ນຖານ ແລະ ສະກູພື້ນຖານ
29. ເຄື່ອງມືປັບ ແລະ ກ່ອງເຄື່ອງມື
30. ຄູ່ມືດ້ານວິຊາການ
ພາລາມິເຕີ
| ລາຍການ | ຢູນີ | FH100P-C |
| ການເດີນທາງແກນ X | mm | 1000 |
| ການເດີນທາງແກນ Y | mm | 1150 |
| ການເດີນທາງແກນ Z | mm | 1000 |
| ໄລຍະທາງຈາກດັງ spindle ໄປຫາໜ້າໂຕະເຮັດວຽກ | mm | 160-1160 |
| ຫົວເຈາະອອກຕາມແນວນອນ | mm | 30-1030 |
| ຄວາມໄວໃນການປ້ອນ/ເຄື່ອນທີ່ໄວ | ມ/ນາທີ | 40 |
| ແຮງປ້ອນ | KN | 10 |
| ໂຕະໝຸນ (ແກນ C) | ||
| ຂະໜາດໂຕະເຮັດວຽກ | mm | Ø1050 |
| ນ້ຳໜັກສູງສຸດຂອງໂຕະ (ໂຮງງານ) | kg | 4000 |
| ນ້ຳໜັກໂຕະສູງສຸດ (ການຫັນ) | kg | 3000 |
| ໂຕະ Rotray | ຮອບຕໍ່ນາທີ | 45 |
| ໂຕະກວາດ/ແກະສະຫຼັກ (ການເຈາະ ແລະ ການກວາດແບບປະສົມ) | ຮອບຕໍ່ນາທີ | 500 |
| ມຸມແຍກຕໍ່າສຸດ | ° | 0.001 |
| ແຮງບິດທີ່ໄດ້ຮັບການຈັດອັນດັບ | Nm | 1330 |
| ແຮງບິດສູງສຸດ | Nm | 2630 |
| ຫົວໂມ້ CNC ແກວ່ງ (ແກນ B) | ||
| ຂອບເຂດການແກວ່ງ (0 = ແນວຕັ້ງ / 180 = ລະດັບ) | ° | -15~180 |
| ຄວາມໄວໃນການເຄື່ອນທີ່ ແລະ ການໃຫ້ອາຫານໄວ | ຮອບຕໍ່ນາທີ | 103 |
| ມຸມແຍກຕໍ່າສຸດ | ° | 0.001 |
| ແຮງບິດທີ່ໄດ້ຮັບການຈັດອັນດັບ | Nm | 1050 |
| ແຮງບິດສູງສຸດ | Nm | 2130 |
| Spindle (ການກ້ຽວ ແລະ ການເຈາະ) | ||
| ຄວາມໄວຂອງແກນໝູນ | ຮອບຕໍ່ນາທີ | 10000 |
| ພະລັງງານຂອງແກນໝູນ | Kw | 42/58 |
| ແຮງບິດຂອງແກນໝູນ | Nm | 215/350 |
| ແກນຮູບຊົງເທບ |
| HSKA100 |
| ໄລຍະທາງຈາກສູນກາງ spindle ເຖິງ ພື້ນຜິວທາງນຳທາງຂອງຄານ | mm | 1091.5 |
| ຮຸ່ນ | ໜ່ວຍ | FH100P-C |
| ວາລະສານເຄື່ອງມື | ||
| ອິນເຕີເຟດເຄື່ອງມື |
| HSKA100 |
| ຄວາມຈຸຂອງແມັກຊິ້ງເຄື່ອງມື | PCS | 40 |
| ເສັ້ນຜ່າສູນກາງ/ຄວາມຍາວ/ນ້ຳໜັກຂອງເຄື່ອງມືສູງສຸດ |
| Ø135/300/12 |
| ສະວິດເຄື່ອງມື (ເຄື່ອງມືໄປຫາ) | S | 2 |
| ອຸປະກອນວັດແທກ | ||
| ໂພຣບອິນຟາເຣດ | ເຣນຊີຊໍ OMP60 | |
| ເຄື່ອງມືກວດຈັບເຄື່ອງມືໃນພື້ນທີ່ປະມວນຜົນການເຮັດວຽກ | ເຣນຊີຊໍ NC4F230 | |
| ຄວາມສາມາດໃນການປະມວນຜົນ | ||
| ເສັ້ນຜ່າສູນກາງເຈາະສູງສຸດ (ເຫຼັກຂະໜາດກາງ) |
| Ø50 |
| ເສັ້ນຜ່າສູນກາງສູງສຸດຂອງການແຕະ (ເຫຼັກຂະໜາດກາງ) |
| M40 |
| ເສັ້ນຜ່າສູນກາງສູງສຸດຂອງການເຈາະ (ເຫຼັກຂະໜາດກາງ) |
| 250 |
| ຄວາມແມ່ນຍຳ (ISO230-2 ແລະ VDI3441) | ||
| ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງ X/Y/Z | mm | 0.006 |
| X/Y/Z ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງຊ້ຳອີກ | mm | 0.004 |
| ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງ B/C |
| 8" |
| ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງຊ້ຳອີກ B/C | 4" | |
| ລະບົບຄວບຄຸມ |
| ຊີເມນສ໌840D |
| ຄວາມສູງຂອງເຄື່ອງ (ເຄື່ອງທົ່ວໄປ) | mm | 3650 |
| ພື້ນທີ່ທີ່ໃຊ້ສຳລັບເຄື່ອງຈັກຫຼັກ (ຍາວ * ກວ້າງ) | mm | 5170x3340 |
| ພື້ນທີ່ຄອບຄອງສຳລັບແມັກກາຊີນເຄື່ອງມື (ຍາວ * ກວ້າງ) | mm | 1915x1400 |
| ພື້ນທີ່ທີ່ໃຊ້ສຳລັບສາຍພານລຳລຽງຊິບ (ຍາວ * ກວ້າງ) | mm | 3120x1065 |
| ພື້ນທີ່ທີ່ໃຊ້ສຳລັບຖັງນໍ້າ (ຍາວ * ກວ້າງ) | mm | 1785x1355 |
| ພື້ນທີ່ທັງໝົດທີ່ໃຊ້ໄດ້ເພື່ອໃຫ້ເຄື່ອງສຳເລັດ (ຍ*ກ) | mm | 6000x3750 |
| ນ້ຳໜັກເຄື່ອງ | Kg | 21000 |
ເຄື່ອງຈັກ CNCຕົວຄວບຄຸມ
| ລະບົບຄວບຄຸມ | Siemens 840DSL (ມໍເຕີ ແລະ ໄດຣຟ໌) | ||
| ຈຳນວນແກນຄວບຄຸມ | ການເຈາະພ້ອມໆກັນ 5 ແກນ ພ້ອມກັບການກ້ຽວພ້ອມໆກັນ (ແກນ NC + ແກນ spindle, ແກນ BC) | ||
| ການຄວບຄຸມ 5 ແກນພ້ອມໆກັນ ການເຈາະພ້ອມໆກັນກັບການກ້ຽວ | ແກນກຳນົດຕຳແໜ່ງ | ມາດຕະຖານ X, Y, Z, B, C | |
| ການແຊກແຊງ | ເສັ້ນຊື່ | ແກນ X, Y, Z, B, C (X, Y, Z, B, C ສາມາດຊົດເຊີຍໄດ້) | |
| ເສັ້ນໂຄ້ງ | ແກນ X, Y, Z, B, C (X, Y, Z, B, C ສາມາດຊົດເຊີຍໄດ້) | ||
| ຫົວໜ່ວຍຄຳສັ່ງຂັ້ນຕ່ຳ | 0.001 um | ||
| ໜ່ວຍຄວບຄຸມຂັ້ນຕ່ຳສຸດ | 0.1 ນາໂນແມັດ | ||
| ການສະແດງຜົນ | 19LCD | ||
| ມໍເຕີ | ຄວາມສາມາດໃນການໂຫຼດເກີນສາມເທື່ອດ້ວຍຕົວເຂົ້າລະຫັດຢ່າງແທ້ຈິງ (ຕຳແໜ່ງຕົວເຂົ້າລະຫັດບໍ່ເຄີຍສູນເສຍ) | ||
| ໜ້າທີ່ການສື່ສານພາຍນອກ | ອິນເຕີເຟດ Ethernet ແລະ RS232C | ||
| ຮູບແບບການເຮັດວຽກ | MDI, ອັດຕະໂນມັດ, ຄູ່ມື, ລໍ້ມື, ຕົ້ນກຳເນີດ (ສົມບູນ), REPOS | ||
| ໂດຍການຂຽນໂປຣແກຣມ | ໂປຣແກຣມແກ້ໄຂພາສາ ISO ອອນໄລນ໌ | ||
| ຄວາມສາມາດໃນການເກັບຮັກສາໂປຣແກຣມ PLC ສູງສຸດ | 2048KB | ||
| ຟັງຊັນການແຊກແຊງ | ເສັ້ນຊື່, ວົງມົນຜ່ານ ແລະ ຜ່ານຈຸດກາງ, ກ້ຽວວຽນ, ໜ້າຜິວລະອຽດ, ການຕັ້ງຄ່າຄວາມໄວສູງ, ແລະອື່ນໆ. | ||
| ຈຳນວນຂອງການຊົດເຊີຍເຄື່ອງມື | 512 ກຸ່ມ | ||
| ການຂະຫຍາຍລໍ້ມື | 0.1/0.01/0.001 ມມ | ||
| ການຕັ້ງຄ່າຂັ້ນຕ່ຳ ແລະ ໜ່ວຍເຄື່ອນຍ້າຍ | 1um/X,Y,Z | ||
| ການປະຢັດຂໍ້ມູນ | ຂໍ້ມູນໜ່ວຍຄວາມຈຳຈະບໍ່ສູນເສຍໄປເມື່ອປິດເຄື່ອງ | ||
| ອັດຕາການໃຫ້ອາຫານ | 0%-150% | ||
| ການຂະຫຍາຍໄວໄປໜ້າ | 0%-100% | ||
| ອິນເຕີເຟດອິນພຸດ ແລະ ອິກພຸດ | ອິນເຕີເຟດ Ethernet ແລະ RS232C, ບັດ CF, ສຳຮອງຂໍ້ມູນ USB | ||
| ພາສາສະແດງຜົນ | ພາສາຈີນ ແລະ ພາສາອັງກິດ | ||
ປະລິມານການຕັ້ງຄ່າມາດຕະຖານ
| No | ຊື່ອຸປະກອນເສີມ | ໜ່ວຍ | ຈຳນວນ |
| 1 | ສະວິດຄວບຄຸມດ້ວຍຕີນ | ຕັ້ງ | 1 |
| 2 | ກົນໄກການໜີບໄຮໂດຼລິກ | ຕັ້ງ | 1 |
| 3 | ອຸປະກອນຫລໍ່ລື່ນສູນກາງ | ຕັ້ງ | 1 |
| 4 | ລະບົບເຮັດຄວາມເຢັນ | ຕັ້ງ | 1 |
| 5 | ໂຄມໄຟເຮັດວຽກ | ຕັ້ງ | 1 |
| 6 | ໄຟສາມສີ | ຕັ້ງ | 1 |
| 7 | ຂົວນອນ | ຊິ້ນສ່ວນ | 1 |
| 8 | ອຸປະກອນຕິດຕັ້ງເຄື່ອງຈັກ | ຕັ້ງ | 1 |
| 9 | ຊຸດເຄື່ອງມືມາດຕະຖານ | ຕັ້ງ | 1 |
| 10 | ລັອກປະຕູຄວາມປອດໄພ | ຕັ້ງ | 1 |
| 11 | ຊຸດພື້ນຖານ | ຕັ້ງ | 1 |
| 12 | ຕິດຕັ້ງເຄື່ອງມືປັບ | ຕັ້ງ | 1 |
| 13 | ການແຕະແບບແຂງ ແລະ ການວາງຕຳແໜ່ງຫຼາຍຈຸດຂອງແກນໝຸນ | ຕັ້ງ | 1 |
| 14 | ເຄື່ອງລຳລຽງສະກູ ແລະ ເຄື່ອງກຳຈັດຊິບອັດຕະໂນມັດ | ຕັ້ງ | 1 |
| 15 | ລະບົບໄຮໂດຼລິກມາດຕະຖານ | ຕັ້ງ | 1 |
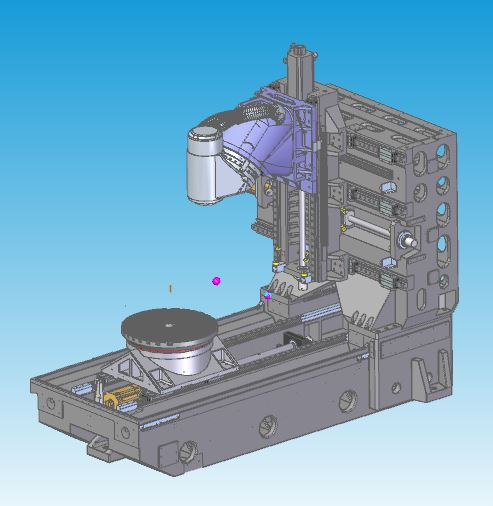
ລັກສະນະການອອກແບບ | ການອອກແບບການວິເຄາະການຫລໍ່ລວດກົນຈັກທີ່ດີທີ່ສຸດ
ໂຄງສ້າງການຫລໍ່ແບບ thermosymmetric ປະເພດກ່ອງເຕັມ, ໂດຍໃຊ້ເຫຼັກຫລໍ່ຄຸນນະພາບສູງ Meehanna
ການປິ່ນປົວດ້ວຍການປັບສະພາບຮ່າງກາຍ ແລະ ການຮັກສາຄວາມແກ່ກ່ອນໄວຕາມທຳມະຊາດເພື່ອກຳຈັດຄວາມຕຶງຄຽດພາຍໃນ
ການສັ່ນສະເທືອນຄວາມຖີ່ທຳມະຊາດຂອງໂຄງສ້າງຊ່ວຍຫຼຸດຜ່ອນຄວາມກົດດັນໃນການປຸງແຕ່ງວັດສະດຸ
ການອອກແບບເສົາຄ້ຳທີ່ມີຄວາມແຂງແກ່ນສູງໃນພື້ນທີ່ຂະໜາດໃຫຍ່ພ້ອມດ້ວຍກຳແພງເຕັມຮູບແບບ, ເຊິ່ງຊ່ວຍປັບປຸງຄວາມແຂງແກ່ນ ແລະ ຄວາມແມ່ນຍຳທາງດ້ານສະຖິດ ແລະ ການເຄື່ອນໄຫວຢ່າງມີປະສິດທິພາບ
ສະກູຂັບເຢັນແບບຮູສາມແກນ
ຫົວໂມ້ CNC ແກວ່ງ (ແກນ B)
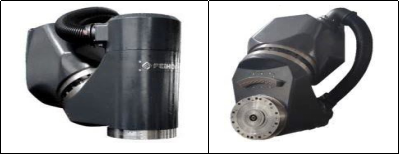
ລັກສະນະການອອກແບບ
ມໍເຕີ DD ໃນຕົວລະບົບສົ່ງກຳລັງແບບສູນ ແລະ ບໍ່ມີການອອກແບບ backlash
ລັກສະນະການເລັ່ງສູງ
ຊ່ວງທີ່ສັ້ນທີ່ສຸດລະຫວ່າງຈຸດດັງຂອງເຄື່ອງມືຂອງແກນກາງ ແລະ ຈຸດຮອງຮັບໂຄງສ້າງເຮັດໃຫ້ເຫັນເຖິງຄວາມແຂງແກ່ນສູງສຸດຂອງການຕັດ
ແບຣິ່ງ YRT ຂະໜາດໃຫຍ່ກວ່າເພີ່ມຄວາມແຂງແກ່ນ
ພ້ອມດ້ວຍລະບົບການວັດແທກແບບ rotary encoder ຄວາມແມ່ນຍໍາສູງຂອງ HEIDENHAIN, ການຄວບຄຸມແບບວົງຈອນປິດຢ່າງເຕັມທີ່ເພື່ອຮັບປະກັນຄວາມແມ່ນຍໍາທີ່ດີທີ່ສຸດ
ການອອກແບບລະບົບເຮັດຄວາມເຢັນ Spindle ແລະ ແກນ B ເພື່ອຫຼຸດຜ່ອນການຖ່າຍໂອນຄວາມຮ້ອນ
ໂຕະໝຸນ (ແກນ C)
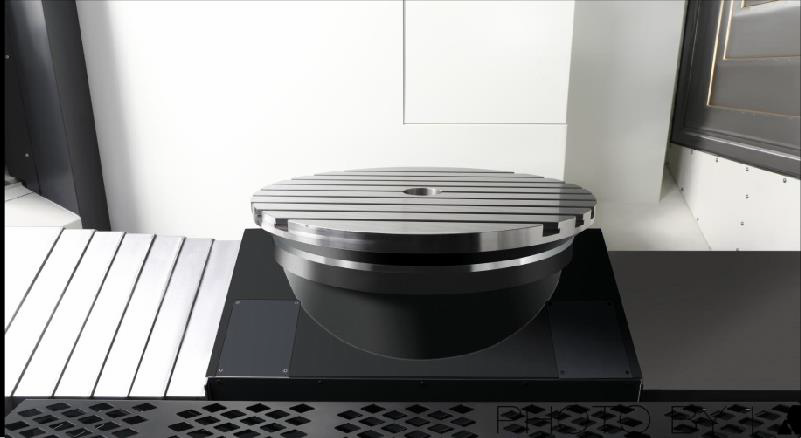
ລັກສະນະການອອກແບບ
ມໍເຕີ DD ໃນຕົວລະບົບສົ່ງກຳລັງແບບສູນ ແລະ ບໍ່ມີການອອກແບບ backlash
ລັກສະນະການຕອບສະໜອງຕໍ່ການເລັ່ງ ແລະ ການຊະລໍຕົວສູງ
ແບຣິ່ງ YRT ຂະໜາດໃຫຍ່ກວ່າເພີ່ມຄວາມແຂງແກ່ນ
ແຮງບິດຂັບເຄື່ອນທີ່ໄດ້ຮັບການຈັດອັນດັບສູງ, ການວາງຕຳແໜ່ງ ແລະ ການປະມວນຜົນດ້ວຍການວາງຕຳແໜ່ງໂຕະ ແລະ ອຸປະກອນໜີບ
ຕອບສະໜອງຄວາມຕ້ອງການດ້ານການປະມວນຜົນສອງຢ່າງຄື ການເຈາະ ແລະ ການເຈາະ-ກວາດ, ຫຼຸດຜ່ອນການຈັດການຊິ້ນວຽກ ແລະ ປັບປຸງຄວາມແມ່ນຍຳຂອງຜະລິດຕະພັນ
ພ້ອມດ້ວຍລະບົບການວັດແທກແບບ rotary encoder ຄວາມແມ່ນຍໍາສູງຂອງ HEIDENHAIN, ການຄວບຄຸມແບບວົງຈອນປິດຢ່າງເຕັມທີ່ເພື່ອຮັບປະກັນຄວາມແມ່ນຍໍາທີ່ດີທີ່ສຸດ
ການອອກແບບລະບົບເຮັດຄວາມເຢັນເພື່ອຫຼຸດຜ່ອນການຖ່າຍໂອນຄວາມຮ້ອນ
ເຄື່ອງຕັ້ງເຄື່ອງມືທີ່ສາມາດຍົກໄດ້
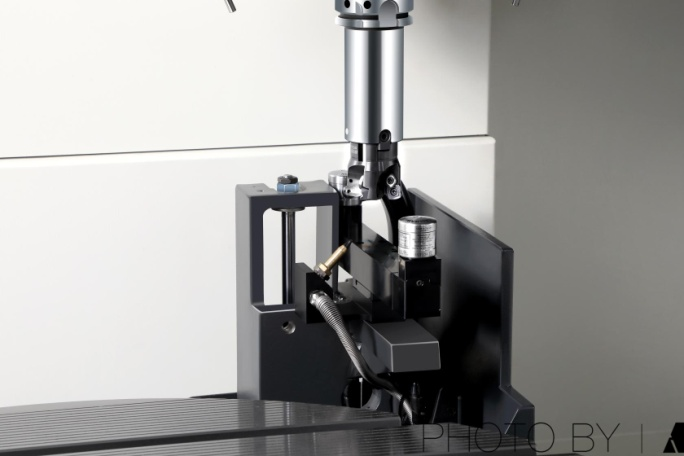
ລັກສະນະການອອກແບບ
ມາພ້ອມກັບເຄື່ອງຕັ້ງຄ່າເຄື່ອງມືເລເຊີແບບບໍ່ສຳຜັດ Ransishaw NC4F230 ເພື່ອຄວາມແມ່ນຍຳສູງ
ການຕັ້ງຄ່າເຄື່ອງມືອັດຕະໂນມັດໃນເຄື່ອງ, ການອັບເດດອັດຕະໂນມັດຂອງການຊົດເຊີຍເຄື່ອງມື
ອຸປະກອນຕັ້ງຄ່າເຄື່ອງມືສາມາດຍົກ ແລະ ຫຼຸດລົງໄດ້ເພື່ອປະຫຍັດພື້ນທີ່ຂອງພື້ນຜິວປະມວນຜົນ
ການອອກແບບແຜ່ນໂລຫະທີ່ປິດสนิทປົກປ້ອງຕົວຕັ້ງເຄື່ອງມືຈາກນໍ້າ ແລະ ເຫຼັກເສດໃນລະຫວ່າງການປະມວນຜົນ
ໂພຣບອິນຟາເຣດ
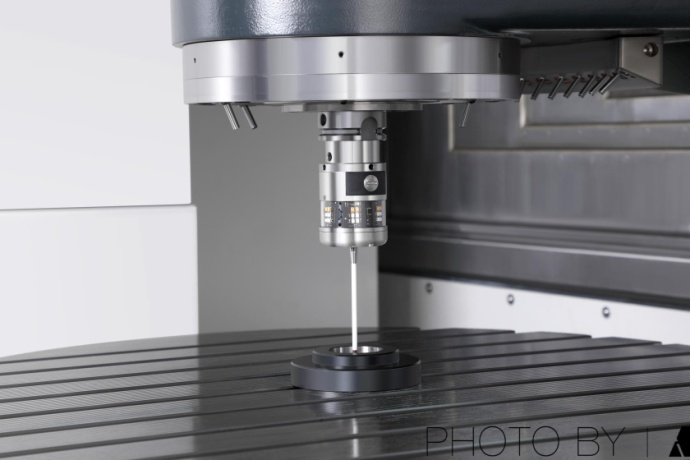
ລັກສະນະການອອກແບບ
ມາພ້ອມກັບໂພຣບສຳຜັດແບບ optical Ransishaw OMP60
ການຈັດລຽງຊິ້ນວຽກ ແລະ ການກວດກາຂະໜາດໃນເຄື່ອງຈັກ, ຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການກວດກາດ້ວຍຕົນເອງ, ປັບປຸງຄວາມຖືກຕ້ອງຂອງຜະລິດຕະພັນ ແລະ ປະສິດທິພາບໃນການປະມວນຜົນ
ປະຫຍັດເວລາຊ່ວຍເຫຼືອໃນເຄື່ອງຈັກໄດ້ 90%
ໝວດໝູ່ຜະລິດຕະພັນ
-

ສູນເຄື່ອງຈັກ CNC ຄວາມແຂງແກ່ນສູງຊຸດ VC...
-

ຄູ່ມືເສັ້ນຊື່ຖັນເຄື່ອນທີ່ອອກຕາມແນວນອນຊຸດ HP...
-

ຄູ່ມືເສັ້ນຊື່ຖັນເຄື່ອນທີ່ອອກຕາມແນວນອນຊຸດ HT...
-

ເຄື່ອງຕັດ CNC ໜັກສີ່ລໍ້ VS ຊຸດ...
-

ສູນເຄື່ອງຈັກ CNC ຊຸດ V ທີ່ມີຄວາມແຂງແກ່ນສູງ
-

ສູນເຄື່ອງຈັກ CNC ຖັນຄູ່ຊຸດ X
-

ສູນເຄື່ອງຈັກ CNC 5 ແກນແນວນອນ TKG1600
-

ເຄື່ອງກ້ຽວ ແລະ ເຈາະແນວຕັ້ງ CNC ແບບປະສົມ...
-

ສູນເຄື່ອງຈັກ CNC ຄວາມໄວສູງ GM Series
-

ເຄື່ອງຕັດ CNC ຄວາມໄວສູງຊຸດ GT
-

ເຄື່ອງກຶງ CNC ແກນຄູ່ SK32
-

ສູນເຄື່ອງຈັກ CNC ແນວຕັ້ງ RFTV510 ສຳລັບລໍ້...